L'emmotllament per bufat d'automoció pot produir peces buides com ara conductes d'aire i dipòsits de fluids. La selecció de l'equip comença amb el dibuix de la peça, la resina especificada i els requisits d'acceptació. El volum del contenidor anunciat d'una màquina per si sol no pot establir si formarà un conducte particular, acomodarà el seu motlle o lliurarà la producció acabada requerida.
Una revisió de compra útil segueix la peça durant tot el procés: conformació, eliminació, retallat, muntatge i inspecció. Resoldre els requisits obligatoris de producte i eines abans de comparar la producció o el preu nominal. En cas contrari, un cicle d'emmotllament ràpid pot ocultar una cèl·lula de producció que encara no té el seu objectiu de lliurament.

Emmotllament per bufat de peces d'automoció: aplicacions i idoneïtat del procés
Agrupeu les peces d'automòbil pel que han de fer, més que pel fet que són buides. Un conducte d'aire de la cabina, un component d'admissió d'aire del motor i un dipòsit de líquid necessiten diferents revisions. Les seves condicions de funcionament i interfícies determinen les preguntes que ha de respondre una proposta de màquina.
| Part família | Entrades a establir | Qüestions d'equips i eines |
|---|---|---|
| Conductes HVAC de cabina | Trajecte d'aire, geometria de connexió, espai d'instal·lació i comprovacions funcionals especificades | El traçat proposat pot formar el cos i deixar llocs de retall i inspecció accessibles? |
| Peces d'admissió d'aire del motor | Condicions especificades de temperatura, pressió o buit, exposició al medi i requisits de connexió | La resina, la ruta de formació i la cèl·lula completa s'adapten a aquestes condicions particulars? |
| Dipòsits de fluids | Fluid, condicions de servei, ports, característiques de muntatge i criteris d'acceptació | Com es produirà i verificarà el cos, les interfícies i qualsevol conjunt posterior? |
| Altres parts tècniques buides | Casos de càrrega, dimensions, característiques de muntatge i ús previst | És adequat el modelat per bufat o s'ha de comparar una altra via de conformació o unió? |
Mantenir els projectes del sistema de combustible en un camí d'aprovació independent. Per exemple,RISE descriu les proves d'incendis del dipòsit de combustible de plàsticsegons el Reglament 34 de l'ONU, annex 5, clàusula 5. Aquest és un àmbit de prova específic, no una llista de verificació completa d'aprovació. Establir el mercat aplicable, els requisits i les responsabilitats d'aprovació per al projecte real del sistema de combustible; un catàleg de màquines que enumera "dipòsits de cotxes" no estableix una producció de dipòsits de combustible compatible.
Conductes HVAC modelats per bufat: geometria, interfícies i requisits de la màquina
Per als conductes HVAC modelats per bufat, reviseu el camí de l'aire i totes les connexions junts. Un cos que es pot formar encara necessita obertures que es puguin retallar, localitzar i comprovar. Per tant, els conductes de plàstic personalitzats haurien d'arribar a l'etapa de cotització amb la geometria modelada i la geometria acabada prevista definides.
Separa la ventilació de la cabina dels requisits d'admissió d'aire del motor
No transferiu el material d'admissió d'aire del motor o la condició de prova a un conducte de la cabina simplement perquè tots dos porten aire. Registreu l'entorn d'instal·lació, el material aprovat i les comprovacions necessàries per a la peça concreta. Si la pressió, el buit, el cicle de temperatura o l'exposició a fluids són importants, identifiqueu les condicions rellevants a l'especificació del projecte.
Reviseu la connexió acabada, no només l'obertura modelada
Marqueu els extrems de la connexió, les dades de muntatge, els canvis de secció i les ubicacions de retall proposades al dibuix. A continuació, comproveu com s'ubicarà la peça en un accessori d'acabat o d'inspecció. Una pregunta de revisió útil és si el mateix sistema de dades pot localitzar la peça de manera coherent durant el retall, la mesura i el muntatge.
Especifiqueu qualsevol control de flux, pas, ajustament o segellat necessari abans de definir la cel·la. Aquestes comprovacions poden necessitar accessoris dedicats o estacions separades. Haurien de tenir un proveïdor assignat i un mètode d'acceptació, en lloc de suposar-se que vénen amb la màquina de bufat.
Trieu la ruta del procés abans de triar la mida de la màquina
Discutiu com arribarà el parís a la cavitat del motlle abans de seleccionar una màquina més gran. Un parís és el tub buit calent que el procés forma i infla. La seva manipulació i col·locació han d'adequar-se a la geometria.
Extrusió convencional versus modelat per bufat per succió 3D
Explicació tècnica de Toray de l'emmotllament per bufat de succió 3Ddescriu la succió introduint el parís en una cavitat del motlle per a formes buides llargues i complexes. Aquesta és una disposició de procés diferent. Una màquina d'emmotllament per extrusió per bufat convencional amb un robot d'eliminació de peces no s'ha de tractar com una prova equivalent d'aquesta capacitat.
Per a un camí incòmode, sol·liciteu una revisió de la ruta de formació utilitzant la geometria i la resina reals. Compareu l'emmotllament per extrusió per bufat convencional, una col·locació especialitzada o una ruta d'aspiració i les seccions modelades unides si escau. La comparació hauria d'abordar la viabilitat de la formació, les interfícies i el treball aigües avall, en lloc d'assumir que una ruta s'adapta a cada conducte d'automoció.
Mantingueu el lliurament de la massa fosa i la configuració de la unitat separades
L'extrusió contínua i el funcionament del capçal acumulador descriuen el lliurament de la massa fosa. La col·locació de Parison descriu una part diferent del procés. Els accionaments hidràulics, servohidràulics i elèctrics descriuen l'accionament. Comparar-los en eixos separats facilita la interpretació de les cites i evita que una etiqueta d'automatització substitueixi una capacitat de conformació.
Seleccioneu resines de modelat per bufat per a l'aplicació real d'automoció
Especifiqueu el grau, no només la família de polímers. "PA" o "PP" deixa obertes preguntes sobre reforç, modificació, comportament de processament i idoneïtat per a la peça prevista. El d'EnvaliorCartera Durethan PA6, per exemple, distingeix graus de modelat per bufat i graus reforçats per a tubs i conductes d'aire. Un cognom no identifica una recepta intercanviable.
Relacionar la preparació del material i la plastificació amb la nota
Obteniu les instruccions de processament actuals específiques del grau. Comproveu la disposició d'assecat i alimentació proposada, la mesura de la humitat quan sigui necessari, l'adequació del cargol i el cap, el control de la temperatura i qualsevol especificació de resistència al desgast necessària per al compost. Aquests són elements per a la confirmació tècnica, no motius per publicar una temperatura d'assecat per a tots els plàstics d'enginyeria.
Toray identifica la viscositat de la fusió i l'estabilitat de retenció de la forma com a rellevants per a la idoneïtat de la resina de modelat per bufat. Enregistreu l'estat del material i la configuració del procés durant una prova perquè es pugui investigar un problema de conformació amb una recepta coneguda. No accepteu la taxa d'extrusió de HDPE publicada d'una màquina com a prova de la seva velocitat de lliurament amb una resina diferent.
Mantingueu la mòlta dins de la recepta aprovada
Anoteu la font, l'historial de processament i la proporció proposada de molida, juntament amb el permís del client i les comprovacions necessàries per qualificar la recepta. Proveu la barreja de producció prevista. Una prova utilitzant només resina verge no estableix el rendiment amb una addició posterior de molida.
Tradueix el dibuix de la peça en requisits d'equips d'emmotllament per bufat
Utilitzeu una taula de requisits a prova per revisar l'equip de modelat per bufat. Cada requisit obligatori necessita una especificació, dibuix o registre de prova corresponent. Els elements no resolts haurien de romandre visibles fins que el responsable els tanqui.
| Requisit | Consulta la proposta | Evidència i tancament |
|---|---|---|
| Demanda de material i tir brut | Plastificació específica del grau, tret utilitzable i lliurament; incloure la ferralla del procés en lloc del pes acabat sol | Expedient de material i judici de formació del representant |
| Instal·lació de motlles | Sobre, muntatge, gruix i massa del motlle, serveis i accés al servei | Dibuix de la interfície motlle-màquina |
| Obertura i retirada | Espai d'obertura, moviments de motlle necessaris, recorregut de la pinça i espai lliure per a la part calenta | Revisió de la moció i seqüència d'eliminació presencial |
| Regions crítiques de la paret | Eines del capçal, control de paris i llocs d'inspecció proposats | Mesures assignades amb límits de dibuix |
| Interfícies acabades | Elements de retallat, unió, muntatge i posicionament | Comprovacions dimensionals i funcionals de la peça acabada |
| Sortida acceptada | Cel·la completa, punt de recompte, regles d'interrupció i gestió de rebutjos | Prova cronometrada amb quantitats acceptades i registres de parada |
Com revisaria un projecte de modelat per bufat d'automòbil
Per a un projecte de modelat per bufat d'automòbil, revisaria el dibuix de la peça abans de parlar de la capacitat de la màquina. Les meves preguntes inicials es refereixen a la qualitat del material, l'entorn operatiu, els punts de connexió i els requisits d'acceptació. El volum nominal del contenidor d'una màquina continuaria sent una referència de cribratge, no la base per aprovar un conducte o un dipòsit irregular.
Si una peça de prova aconseguia el seu objectiu de pes però fracassava una comprovació local del gruix de la paret, investigaria la distribució del material abans d'augmentar el pes total de la peça. Compararia les ubicacions d'inspecció especificades amb el perfil de paris, la preparació del material, les eines i la configuració del procés registrat. L'addició de material a tot arreu continuaria sent un canvi proposat fins que les comprovacions rellevants de les peces mostressin que solucionava el problema.
La revisió d'eines cobriria més que si el motlle s'adapta entre les platines. Comprovaria el muntatge, el gruix del motlle, l'espai d'obertura, els moviments necessaris i el camí complet d'eliminació de peces. Els ports i les característiques de muntatge també necessitarien un pla clar per tallar, posicionar i inspeccionar després de l'emmotllament.
Per a un grau específic de plàstic d'enginyeria, demanaria la seva orientació de processament i verificaria l'assecat, l'alimentació, el cargol i la disposició del cap proposat. No utilitzaria una xifra de rendiment HDPE com a prova de rendiment amb una altra resina. Qualsevol recepta de trituració proposada romandrà subjecta al material aplicable i als requisits del client.
Abans d'aprovar la cèl·lula de producció, inclouria el treball aigües avall en el pla de prova. Un conducte modelat encara ha de passar les etapes de retallada, muntatge i inspecció acordades. Registraria la sortida acceptada, les interrupcions i els ajustos manuals, i després separaria els requisits aprovats dels elements que necessiten correcció o proves addicionals.
La meva recomanació dependria d'aquestes troballes. Una màquina més gran no seria la meva resposta automàtica a un dèficit de producció; En primer lloc, establiria si la restricció prové de l'emmotllament, la manipulació, l'acabat o la inspecció.
Disseny de motlles per bufat, distribució de parets i interfícies crítiques
El pes d'una peça acabada és una mesura de tot l'objecte. No pot identificar el gruix en una corba, connexió o pessigament. Establiu llocs d'inspecció a partir del dibuix i la funció i, a continuació, compareu les mesures realitzades en una condició de peça definida.
Control longitudinal i circumferencial separats
Reviseu la programació de paris longitudinal per separat de la distribució de la paret al voltant de la circumferència de la peça. Toray descriu el control del gruix de la paret del radi a la seva discussió sobre el procés de succió en 3D. Confirmeu les funcions de control reals del sistema proposat; un gran nombre de punts de programació per si sol no demostra que cada lloc crític assoleixi el seu límit.
Per a una fallada local, mapeu la mesura a la seva posició a la peça i investigueu les variables rellevants del procés i de l'eina. Mantingueu traçables els canvis perquè es puguin comprovar els seus efectes. L'existentGuia de programació parisonexplica el tema de control amb més detall.
Portar les dades durant l'acabat i el muntatge
Definiu com es mesuraran els ports, les vores retallades i les característiques de muntatge en relació amb les dades especificades. Acordar el suport i l'estat de mesura de la peça. Reviseu aquestes interfícies amb els proveïdors de motlles i accessoris mitjançant eldisseny de motlles i comprovacions de la interfície màquina, en lloc de tractar l'acabat com un problema separat després de l'aprovació del motlle.
Definir la cèl·lula completa de modelat per bufat d'automòbil
Dibuixa el recorregut des de la preparació de la resina fins al punt de recompte de peces acceptades. Inclou l'eliminació, el retall, l'obertura, la unió, el muntatge i la inspecció només on la peça els necessiti. Per a cada operació, nomeneu el proveïdor, proves d'acceptació i responsabilitat de la integració.
Comproveu les interfícies de l'estació: com es transfereix una peça, com es troba, què passa quan una estació aigües avall s'atura i com es separen les parts rebutjades. Una cotització hauria de distingir l'equip subministrat pel constructor de la màquina dels equips subministrats per altres. Elguia de configuració de línia automatitzadacobreix aquests límits de subministrament.
Trieu les inspeccions a partir de la funció i l'especificació de la peça. Una prova de fuites, quan sigui necessari, no substitueix les proves dimensionals, de pas, de muntatge o de durabilitat. Eviteu una llista de proves genèrica per a cada aplicació d'automoció.
Demostreu la peça i el procés de producció per separat
Planifiqueu una prova representativa al voltant de la revisió del dibuix, el material aprovat i la recepta prevista. Registre el motlle, la configuració, el lot de material i el pla de mesura. Conserveu les quantitats acceptades, els motius dels rebutjos, les aturades i les intervencions manuals al costat del registre del cicle.
La prova de màquines d'un proveïdor i l'aprovació de peces de producció d'un client tenen diferents finalitats.Visió general de PPAP pública d'AIAGconnecta l'aprovació de peces de producció amb el compliment constant dels registres i especificacions del disseny durant una producció real a les taxes de producció. Aquest abast és més ampli que demostrar el moviment d'una màquina o produir una mostra acceptable.
| Activitat | Pregunta que aborda | Evidència a definir | No s'estableix per si mateix |
|---|---|---|---|
| Màquina o greix cel·lular | L'equip subministrat compleix l'abast d'acceptació acordat? | Comprovacions contractuals, configuració, condicions de prova i registre d'articles oberts | Totes les funcions de peces acabades o aprovació de producció del client |
| Validació funcional de la part | La peça acabada compleix els requisits d'ús especificats? | Registres dimensionals, de muntatge, funcionals i de durabilitat aplicables | Rendiment de producció sostingut fora de les condicions avaluades |
| Aprovació de peces de producció del client | El procés de producció previst compleix els requisits d'aprovació aplicables del client? | Presentacions definides pel client i proves de producció, inclòs PPAP quan sigui necessari | Aprovació d'un material, dibuix o procés modificat sense la revisió requerida |
Establiu les quantitats de mostra, la durada de la prova, els mètodes de mesura i qualsevol criteri estadístic al pla d'acceptació del projecte. No preneu en préstec un objectiu Cpk universal ni la durada d'execució d'un article de màquina genèric. Per a la part d'equip, utilitzeuGuia de planificació FATestablir els controls acordats.
Tanqueu cada requisit tal com s'ha aprovat, que requereix un treball correctiu i una nova prova, o encara no s'ha verificat. Assigna un propietari i proves de tancament a les dues últimes categories. Mantenir aquests estats separats evita que una prova incompleta es converteixi en un llançament de producció aparent.
Compareu la producció i el cost al límit de la part acceptada
Comptar les peces d'automoció acabades que superen els controls acordats. Indiqueu si l'objectiu inclou canvis, interrupcions i operacions aigües avall, i utilitzeu la mateixa base de temps per a cada estació. Veure elGuia de càlcul de la taxa de produccióper a la distinció entre cicles nominals i sortida acceptada.
Avaluació d'una cèl·lula de conductes HVAC més enllà del seu cicle d'emmotllament
Per a un hipotètic projecte de conductes HVAC d'automòbil, començaria amb un requisit de 95 peces acceptades per hora programada. Suposem un motlle d'una sola cavitat, un cicle d'emmotllament de 32 segons, una disponibilitat d'execució de l'etapa d'emmotllament del 90% i un rendiment final acceptat del 96% durant tot el procés.
La velocitat de modelat nominal seria de 3.600 ÷ 32, o 112,5 parts per hora. L'aplicació de la disponibilitat de tirada suposada deixaria una capacitat d'etapa de modelat de 101,25 peces per hora programada.
Aquesta xifra no establiria la producció acabada. També compararia la capacitat de retallada, manipulació i inspecció. La taula següent mostra dos escenaris de planificació, assumint que no hi ha pèrdues addicionals de transferència ni interaccions entre parades de l'estació. Les dues xifres de capacitat aigües avall utilitzen hores programades i ja permeten les interrupcions de l'estació suposades; el rendiment del 96% s'aplica una vegada al final.
| Mesura de planificació | Escenari aigües avall inicial | Escenari aigües avall revisat |
|---|---|---|
| Capacitat de l'etapa d'emmotllament | 101,25 parts/hora | 101,25 parts/hora |
| Capacitat de processament avall | 90 parts/hora | 105 parts/hora |
| S'assumeix el rendiment final acceptat | 96% | 96% |
| Sortida acceptada projectada | 86,4 parts/hora | 97,2 parts/hora |
| Sortida acceptada necessària | 95 parts/hora | 95 parts/hora |
En l'escenari inicial, la capacitat aigües avall limitaria la cèl·lula a 90 parts per hora abans del límit de rendiment final. Per tant, la producció acceptada projectada seria de 90 × 0,96 = 86,4 parts per hora, per sota del requisit.
A continuació, avaluaria un arranjament aigües avall capaç de processar 105 parts per hora. Amb l'etapa d'emmotllament que limita l'oferta, la producció acceptada projectada es convertiria en 101,25 × 0,96 = 97,2 parts per hora.
El càlcul revisat superaria l'objectiu només en 2,2 parts per hora. Ho tractaria com un espai de planificació limitat, no com a prova d'una taxa de producció aprovada. Un assaig cel·lular representatiu encara hauria d'establir el cicle real, les interrupcions, el rendiment aigües avall i el rendiment acceptat.
Aquesta comparació dirigiria la revisió d'enginyeria cap a la disposició d'acabat i inspecció abans de sol·licitar una màquina de modelat per bufat més gran.
Compareu el mateix àmbit de producció
Separeu la màquina, el motlle, la preparació del material, els accessoris d'acabat, els costos d'inspecció, integració i prova en cada proposta. Un preu només per a màquina no es pot comparar directament amb un preu de cèl·lula completa. Avaluar la capacitat addicional en funció dels resultats acceptats i la demanda del projecte; no suposeu que una màquina més gran eliminarà un coll d'ampolla aigües avall.
Prepareu una RFQ de peces d'automòbil per a Kinggle
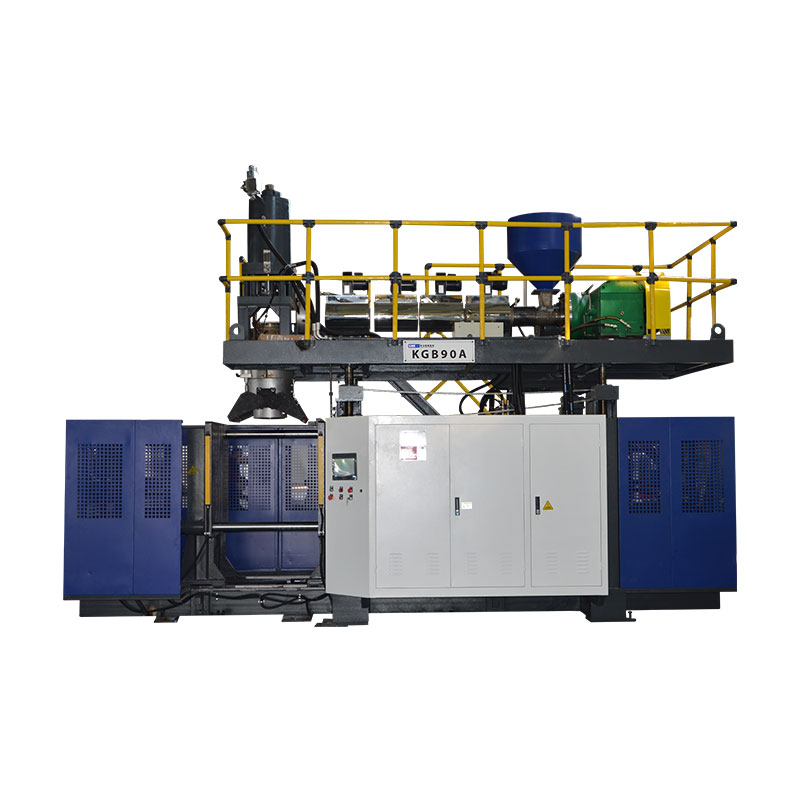
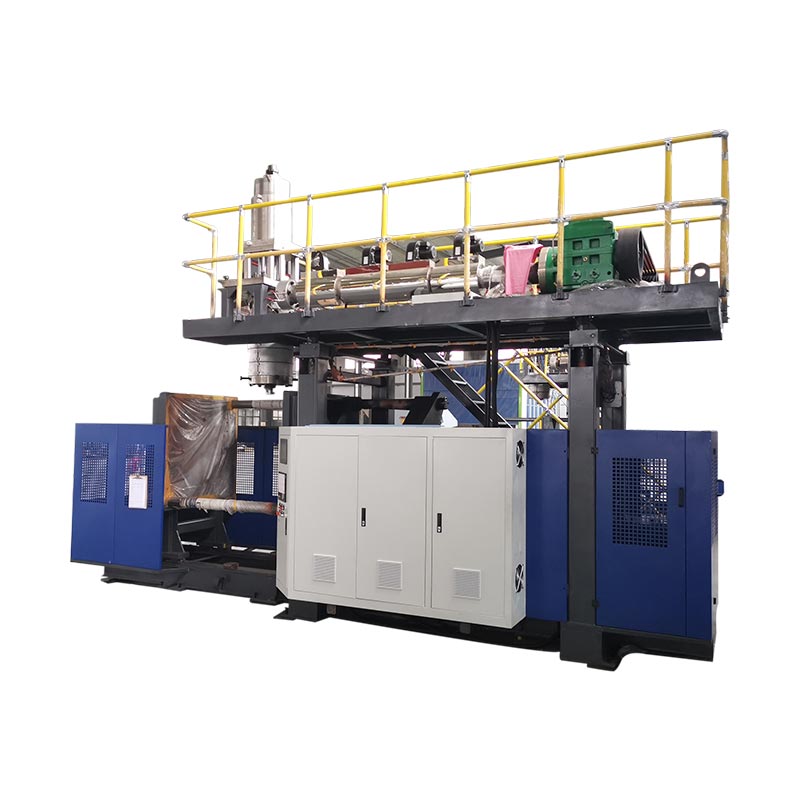
Les plataformes acumuladores publicades de Kinggle proporcionen referències d'especificacions per a una discussió inicial. No són seleccions automàtiques per a l'exemple de conducte hipotètic o per a cada peça d'automòbil. El material proposat, el motlle i l'àmbit de producció complet encara necessiten una revisió tècnica.
| Camp de referència | KGB80A | KGB100B |
|---|---|---|
| Capacitat màxima del contenidor anunciada | 30 L | 120 L |
| Força de subjecció | 215 kN | 440 kN |
| Mida de la placa del motlle, W × H | 750 × 860 mm | 1.200 × 1.200 mm |
| Mida màxima del motlle, W × H | 520 × 860 mm | 920 × 1.200 mm |
| Gruix del motlle | 360 a 420 mm | 510 a 600 mm |
| Connexió de l'aplicació llistada | Conductes de peces d'automòbil | Peces d'automòbils i dipòsits de cotxes |
La taula reprodueix els camps seleccionats de les pàgines de productes Kinggle enllaçades. La mida del plat i la mida màxima del motlle són camps diferents. Tampoc confirma un sobre de moviment complet, una sortida específica de grau, un procés d'aspiració especialitzat o una aprovació del sistema de combustible. Sol·liciteu el dibuix i la configuració de la interfície per a la construcció proposada.

Envieu un paquet de revisió, no només un volum de màquina sol·licitat
- Dibuixos de peces en 3D i 2D amb revisions, geometria acabada, dades i requisits crítics de paret o interfície.
- El grau de resina especificat, la recepta de producció aprovada i les instruccions de processament pertinents.
- Pes de la peça, disposició del motlle planificada, informació de l'eina existent i la seqüència d'acabat proposada.
- Sortida acceptada necessària amb la seva base temporal, demanda anual, combinació de productes i requisits d'inspecció.
- Condicions del lloc i llista clara de qui subministra el motlle, auxiliars, acabats, inspecció i integració.
Aquestes entrades permeten que l'adreça de revisió tècnica s'ajusti, els requisits no resolts i les condicions de prova abans que finalitzi la configuració de la màquina.
Preguntes freqüents
Cada conducte d'aire d'automòbil es pot fer amb una màquina de bufat convencional?
No. Reviseu la geometria, la resina especificada, les interfícies i l'accés a les eines. Algunes formes garanteixen l'avaluació de la col·locació especialitzada de paris, l'emmotllament per bufat de succió o les seccions unides. Una màquina convencional amb un robot per treure per si mateixa no estableix aquestes capacitats de formació.
El volum de l'acumulador és suficient per seleccionar una màquina per a una peça d'automòbil?
No. La demanda de tirs útils, el lliurament específic del material, la instal·lació del motlle, l'espai obert, els moviments necessaris, l'eliminació de peces i el treball aigües avall també necessiten una revisió. Un volum de contenidor anunciat és una referència de selecció, no un mètode de selecció complet per a una part tècnica irregular.
Pot una màquina HDPE processar un grau d'enginyeria de plàstic especificat?
Això requereix una revisió específica del grau de la preparació del material, la plastificació, les eines del capçal, els controls i el procés proposat. Una taxa d'extrusió de HDPE publicada no demostra la sortida amb una altra resina. Confirmeu la configuració i executeu una prova representativa amb el material previst.
Per què una peça pot assolir el seu objectiu de pes però fallar una comprovació del gruix de la paret?
El pes descriu tota la peça, mentre que un control de gruix mesura una ubicació. El material es pot distribuir de manera diferent entre regions sense un canvi corresponent en el pes total. Mapejar la ubicació fallida i investigar el material, les eines i les condicions del procés rellevants abans de decidir com corregir-lo.
El fet de passar una màquina FAT completa l'aprovació de la peça de producció del client?
No. FAT cobreix l'abast d'acceptació d'equips acordat. La validació de la peça acabada i l'aprovació de la producció del client requereixen les seves pròpies proves aplicables. Quan es requereix PPAP, confirmeu la presentació del client i els requisits de producció en lloc de tractar el lliurament d'equips com a aprovació.
Comprar una màquina de modelat per bufat d'automòbil és el mateix que comprar peces de modelat per bufat personalitzades?
No. L'adquisició d'equips fa referència a la maquinària, les interfícies d'eines, la integració i l'abast d'acceptació d'un procés de producció. L'obtenció de peces acabades es refereix a la responsabilitat del fabricant de produir i subministrar aquestes peces. Aclarir quin abast es demana abans de comparar proveïdors.
Per a una revisió d'equips de peces d'automòbil, envieu el dibuix i els requisits del materialPàgina de contacte de Kinggleo correu electrònicsales@kinggle.com. Telèfon:+86-574-87103665. La informació de l'empresa està disponible aPàgina sobre Kinggle.
Aprovar la ruta de producció abans de comprometre's amb la màquina
Comenceu amb la peça i el material, establiu la ruta de conformació i convertiu el dibuix en equips i requisits de validació explícits. A continuació, compareu les propostes completes al límit de la part acceptada. Un problema d'ajust obligatori necessita resolució; un cicle més ràpid o un preu de compra més baix no pot tancar-lo.