Les proves de fuites d'ampolles de plàstic comprovan un contenidor o paquet definits amb un criteri de fuites acordat. Seleccioneu el mètode per a l'ampolla real, valideu les condicions de la prova i l'aparell i, a continuació, verifiqueu la detecció i la manipulació de rebutjos. Una passada d'ampolla buida, per si sola, no verifica el segell final del tap ni el rendiment de la distribució.
Quatre decisions abans d'aprovar la inspecció
- Definiu si la prova cobreix l'ampolla buida o el paquet tancat.
- Mantenir el límit d'acceptació amb les seves condicions de prova i unitats.
- Desafia el sistema amb mostres caracteritzades de manera independent.
- Confirmeu que les ampolles fallides i no provades no poden entrar al flux acceptat desapercebudes.
On encaixen les proves de fuites en el procés de modelat per bufat?
En un procés d'emmotllament per extrusió per bufat, l'ampolla es forma, es refreda, s'allibera i s'acaba abans d'arribar al punt d'inspecció acordat. Trieu aquest punt al voltant de les operacions que s'estan verificant. Una prova abans de retallar no pot establir que l'ampolla roman intacta després de retallar-la. La manipulació després de la inspecció mereix la mateixa revisió.
Ampolles i envasos modelats per bufat: definir el límit d'inspecció
Per als contenidors modelats per bufat, una prova d'ampolla buida segella l'obertura amb un accessori de prova. El tancament real pot utilitzar una superfície de contacte o una disposició de segellat diferent. Identifiqueu quines característiques del coll avalua l'aparell i quins ignora. El dibuix de l'ampolla, el dibuix de tancament i la geometria de l'aparell han de descriure la mateixa tasca d'inspecció.
Una prova de paquet tancat inclou les condicions de tancament i muntatge especificades. La validació de distribució afegeix els seus propis requisits de càrrega i condicionament. Mantingueu aquestes conclusions separades: un resultat obtingut en un límit no hauria de convertir-se en evidència silenciosa per a un altre.
Mantingueu les fuites, les dimensions i la resistència com a requisits separats
Una ampolla pot satisfer un criteri de fuites mentre falla un requisit dimensional o de resistència. Per contra, una mesura satisfactòria del pes o de la paret no estableix un resultat de fuites. Especifiqueu les comprovacions requerides pel producte en lloc de tractar un instrument com un sistema de qualitat complet.
Per a la distribució de paret, utilitzeuGuia de programació de paris i control de gruix de paret. Quan la queixa es refereix a la formació, el retall o el propi coll, conservi la mostra fallida per a una investigació del procés independent. La inspecció identifica una resposta no conforme; trobar-ne la causa requereix proves addicionals.
Mètodes de prova de fuites d'ampolles: compareu les opcions per al contenidor real
Compareu els mètodes amb el paquet i la fallada que importen, no una xifra de sensibilitat separada de les condicions de prova. Una comparació útil indica què està segellat, on es mesura la pressió, com es suporta el recipient i quins defectes ha de distingir l'assaig.
Disminució de la pressió per a aplicacions adequades de contenidors buits
Les proves de descens de pressió observen el canvi de pressió després d'haver establert una condició de pressió positiva definida. El proveïdor ha d'explicar com la prova separa les fuites d'altres canvis en la disposició de la prova. L'ompliment, l'estabilització i la mesura són parts diferents de la seqüència, fins i tot quan el controlador les presenta com un sol programa.
ASTM E2930-26descriu una pràctica de descens de pressió utilitzant pressió mesurada, temperatura i temps per determinar la pèrdua de massa. El seu abast publicat exclou explícitament els vasos deformables. Aquesta restricció no estableix que la inspecció basada en pressió sigui impossible per a una ampolla flexible; significa que l'estàndard no es pot reclamar automàticament per a aquesta aplicació.
Per a una ampolla HDPE fina o flexible, sol·liciteu proves específiques de l'aplicació al sistema d'inspecció seleccionat. El dispositiu, la resposta de l'ampolla i la regla de decisió validada pertanyen a aquesta evidència. No transferiu un càlcul de pressió a fuites d'un recipient diferent sense revisar-ne les hipòtesis.
La decadència al buit necessita una cambra i una disposició del paquet definits
ASTM F2338-24descriu la detecció de desintegració al buit en una cambra evacuada que conté el paquet. El gas o vapor que s'escapa de l'envàs contribueix a un augment de pressió a la cambra. Aquesta disposició difereix de simplement evacuar l'interior d'una ampolla oberta.
El mètode publicat cobreix diversos tipus d'envasos, però les seves sensibilitats informades provenen d'estudis de paquets de productes especificats. Aquestes xifres no són límits de detecció universals per a una altra ampolla, tancament o accessori de HDPE. Avalueu la configuració real abans de seleccionar un límit.
| Aproximació | Què s'avalua | El que necessita confirmació |
|---|---|---|
| Disminució de la pressió positiva | Resposta a la pressió del volum de prova segellat durant un interval definit | Deformació de l'ampolla, condició de temperatura, segellat de l'aparell i la regla de decisió validada |
| Desintegració al buit de la cambra | Resposta a la pressió de la cambra amb el paquet especificat a l'interior | Preparació del paquet, disposició de l'aparell/cambra i rendiment demostrat de detecció |
| Avaluació fora de línia del paquet tancat | El sistema d'ampolla i tancament especificat segons el seu procediment definit | Aplicació de tancament, condicionament, càrrega i la conclusió exacta que suporta el procediment |
Les proves de paquets fora de línia responen a una pregunta diferent
Alguns requisits es refereixen a les fuites de líquid del sistema de tancament i contenidor acabat en condicions de distribució. Per exemple,ASTM D5094/D5094M-24aborda les fuites de líquid brutes per als tancaments roscats o d'estil d'extensió especificats en contenidors rígids i semirígids de fins a 4 L. El seu abast també identifica limitacions per al transport de materials perillosos.
Utilitzeu aquest procediment només dins del seu àmbit d'aplicació. No és una recepta de prova en línia predeterminada per a cada ampolla ni un substitut de tots els altres requisits de distribució.
Definiu els límits de la prova abans d'establir la recepta
Comenceu amb la fallada que el paquet ha de resistir i les proves necessàries per a l'acceptació. A continuació, acordeu com el sistema d'inspecció identificarà una resposta inacceptable. La mida de forat anunciada més petita d'un proveïdor no pot definir el requisit complet sense el seu paquet, disposició de prova i condicions de funcionament.
Conserveu la quantitat notificada amb les seves condicions
Un límit de caiguda de pressió i una taxa de fuites volumètricas són diferents quantitats informades. Anoteu què mesura realment l'instrument i la base de qualsevol conversió. Conservar les unitats, condicions de referència i interval de mesura amb el límit. Un número copiat d'una altra recepta està incomplet sense aquest context.
Un zero mostrat també necessita interpretació dins de la regla de resolució i decisió de l'instrument. No s'ha de reescriure com a prova de fuga absolutament zero en totes les condicions. Indiqueu el criteri d'acceptació definit i conserveu el resultat realment obtingut.
| Camp | Definiu-lo per a l'aplicació real |
|---|---|
| Identitat del producte | Revisions d'ampolla i tancament, grau de resina i geometria o rang de pes rellevants |
| Límit d'inspecció | Ampolla buida o paquet tancat; avaluar el contacte amb la superfície i l'aparell |
| Resultat i límit | Quantitat mesurada, unitats, regla d'acceptació i tractament de resultats no vàlids |
| Càrrega i cronometratge | Estat de pressió/buit, fase d'ompliment o evacuació, estabilització i interval de mesura |
| Condició de la mostra | Condició de temperatura, temps des de l'emmotllament i condicionament o manipulació rellevants |
| Identitat de l'equip | Tester, capçal de prova, accessori, segell, revisió del programa i estat de comprovació de referència |
| Verificació i disposició | Conjunt de mostres, comprovacions, regla de reprovació, confirmació de rebutjos i responsabilitat d'alliberament |
Resoldre el límit de l'aparell abans d'aprovar el límit
Pregunteu si el capçal de segellat es posa en contacte amb la funció que importa durant el servei. Comproveu si el seu contacte podria cobrir una obertura que se suposa que revelarà la prova. Reviseu la variació de l'alçada de l'ampolla i la presentació del coll amb el proveïdor de l'aparell en lloc de compensar el mal seient canviant el límit de rebuig.
El programa aprovat hauria de viatjar amb les seves parts de canvi coincidents. Una recepta desada no estableix que s'ha instal·lat el segell o l'eina de coll correctes. Tracteu el programa, el dispositiu i la definició del producte com una configuració controlada.
Per què les ampolles bones fallen mentre passen les ampolles defectuoses?
Recomanem conservar l'evidència abans de canviar la recepta d'emmotllament o el límit de rebuig. Etiqueteu l'ampolla, registreu-ne la cavitat i la identitat del capçal de prova i conserveu el resultat original. Una lectura fallida inicia una investigació; no identifica el component defectuós.
Preservar l'evidència del canvi
Per a un pic de rebuig després d'un canvi d'ampolla, comproveu la disposició de la prova abans de fer una correcció del procés. Confirmeu el programa seleccionat, les eines del coll, l'estat del segell i la presentació de l'ampolla amb la configuració aprovada. A continuació, compareu mostres acceptables i defectuoses caracteritzades de manera independent sota les mateixes condicions d'inspecció.
La comparació necessita una temperatura de mostra i un temps definits des de l'emmotllament fins a la prova. El canvi de pressió no es pot interpretar independentment del model i les condicions darrere de la mesura. Una ampolla calenta provada immediatament després de tallar no s'ha de comparar casualment amb una referència que s'hagi refredat al costat de la màquina. Conserveu aquestes condicions al registre.
Separeu una troballa d'accessoris d'una troballa de procés
Si l'evidència apunta a l'aparell, abordeu aquesta troballa en lloc de compensar amb un límit més fluix. Si el provador funciona correctament amb mostres verificades, rastregeu els contenidors rebutjats fins als registres de modelat, retallat i manipulació. Canvieu només una variable autoritzada que avala l'evidència i, a continuació, repetiu les comprovacions pertinents.
Un patró limitat a un capçal de prova proporciona a la investigació un punt de partida útil. També ho fa un patró associat amb una cavitat del motlle. Cap dels dos estableix la causa per si sol. L'encaminament d'ampolles pot associar una cavitat particular amb un cap en particular; Preserveu ambdues identitats abans de decidir quin costat de la interfície cal ajustar.
També recomanem separar la detecció de la verificació de rebuig. Un senyal d'error correcte és insuficient si s'elimina l'ampolla incorrecta o una ampolla rebutjada torna al flux acceptat. Incloeu el seguiment, l'eliminació física i la recuperació d'errors al pla de verificació. Mantingueu la configuració revisada i els resultats junts perquè un altre torn pugui repetir les comprovacions.
Utilitzeu procediments d'accés i aïllament autoritzats per al servei.Guia d'energies perilloses d'OSHAaborda l'arrencada inesperada i l'alliberament d'energia emmagatzemada. Un problema d'inspecció no justifica arribar a equips en moviment o improvisar l'accés als components a pressió.
Valideu la detecció amb mostres de bé conegut i de defecte conegut
El resultat esperat ha de provenir d'evidències independents de la prova que s'avalua. En cas contrari, anomenar una ampolla "bona" perquè el mateix provador la va aprovar crea un control circular. Doneu una identitat a cada mostra de verificació i registreu com es va establir el seu estat acceptable o defectuós.
ASTM F2338-24il·lustra aquest principi pel seu mètode de desintegració al buit: els criteris d'acceptació comparen les mesures de referència dels paquets que no tenen fuites amb els paquets amb fuites i les fuites simulades introduïdes mitjançant un mesurador de cabal calibrat. Una comprovació de referències i un repte de paquets aporten proves diferents; cap dels dos ha de ser substituït en silenci per l'altre.
| Mostra o comprovació | Base independent | Què gravar |
|---|---|---|
| Contenidor acceptable | Establit en funció del producte i procediment de referència acordat | Identificació de la mostra, condició, presentacions, resultats i qualsevol rebuig fals |
| Defecte físic rellevant | Documentació d'identitat, localització i caracterització del defecte | Falla esperada, decisió real, identitat del cap i confirmació de rebuig |
| Cas proper al límit | Caracteritzat en relació al criteri de decisió acordat | Variació, coherència de decisions i seguiment requerit |
| Referència de l'instrument | Identitat de referència aplicable i estat de verificació | Resposta de l'instrument i resultat sota la seva comprovació prescrita |
Recompte de presentacions i mostres físiques
Les presentacions repetides d'una mostra ajuden a examinar la repetibilitat, però no són ampolles independents addicionals. Anoteu el nombre de mostres i el nombre de presentacions per separat. Incloure els capçals de prova, els formats i les condicions normals de producció pertinents en el pla acordat.
Mantingueu diferents la falsa acceptació i el fals rebuig. Una mostra de prova defectuosa acceptada pel sistema és una troballa diferent d'una mostra acceptable rebutjada per aquest. Informeu cadascun amb el grup de reptes corresponent. No els combineu amb la taxa de rebuig de producció ordinària i crideu a la precisió total de la inspecció.
Establiu la regla de reprovació abans que es produeixi un resultat fallit
Definiu qui pot autoritzar una nova prova, quin procediment s'aplica i què passa amb el resultat original. Repetir una prova fins que aparegui una aprovació no és una regla de llançament. Una fallada no resolta necessita una disposició controlada, inclosa la gamma de producció afectada on el pla de qualitat ho requereixi.
Un conjunt de reptes sense errors observats segueix sent un resultat per a aquest conjunt i aquestes condicions. La verificació continuada, l'estat de la mostra i els canvis rellevants als accessoris o programes encara pertanyen al pla d'inspecció.
Trieu un sistema de prova de fuites d'ampolla en línia per a la línia de producció
El millor ajust és el sistema que compleix els requisits reals d'inspecció a la velocitat d'entrada i condicions de manipulació requerides. Comenceu amb l'ampolla, després avalueu les posicions de prova i transferiu. Un controlador ràpid no pot compensar un aparell que s'asseu de manera inconsistent o un mecanisme de rebuig que perd la identitat del producte.
Compteu la seqüència de prova completa
Inclou la càrrega, el segellat, l'ompliment o l'evacuació, l'estabilització, el mesurament, l'alliberament i la descàrrega. Identifiqueu quins esdeveniments es poden solapar i quins comparteixen un recurs. Un interval de mesura citat per si sol no és el temps de cicle complet de l'estació. Elguia de configuració automàtica de la línia de produccióconnecta aquests controls amb el retall, la transferència i l'embalatge.
Exemple de planificació: un provador de vuit segons en una línia de 600 ampolles/hora
Suposem que una línia d'ampolles de HDPE d'1 litre ofereix 600 contenidors per hora a la inspecció. Suposem també que una única posició de prova necessita vuit segons per a la seva seqüència completa, inclosa la càrrega i la descàrrega.
Capacitat teòrica d'una posició = 3.600 s/h ÷ 8 s/ampolla = 450 ampolles/h
L'estació suposada és curta en 150 ampolles per hora, fins i tot abans de les interrupcions. Un amortidor pot absorbir un augment temporal; no pot eliminar aquest desajust sostingut.
Si dues posicions independents completen la mateixa seqüència de vuit segons en paral·lel, sense manipulació compartida ni coll d'ampolla pneumàtic, la seva capacitat teòrica combinada es converteix en 900 ampolles per hora. Aquest càlcul admet l'avaluació d'una disposició paral·lela mentre es mantenen les condicions d'inspecció. No estableix la sortida real acceptada.
Aproveu la disposició seleccionada només després que el sistema instal·lat demostri la discriminació, transferència i manipulació de rebutjos requerides amb els contenidors reals. Les xifres anteriors són supòsits de planificació, no un resultat de producció de Kinggle.
Confirmeu el recorregut físic de cada resultat
Una indicació d'error ha de romandre associada a l'ampolla correcta fins que s'hagi completat la disposició. Definir el seguiment del producte, l'activació del rebut i la confirmació. Una ampolla no provada o un resultat no vàlid necessita la seva pròpia ruta controlada; cap dels dos ha de convertir-se en una passada simplement perquè la cinta transportadora segueix funcionant.
Desafia la resposta especificada a les ampolles que falten, als seients fallits, a les pertorbacions del subministrament, als errors de rebuig, a un contenidor de rebuig ple i a les parades de línia. Acordeu com s'identifica i conté el producte afectat. La recuperació d'avaria ha de preservar la distinció entre ampolles acceptades, rebutjades i no resoltes.
Utilitzeu registres d'inspecció per al control de qualitat del modelat per bufat
Connecteu els resultats a temps, format d'ampolla, cavitat, capçal de prova i revisió de receptes on el sistema admet aquests camps. Afegiu un lot de material i registres de procés rellevants quan investigueu un canvi. Això fa que la inspecció sigui útil per controlar el procés d'emmotllament per bufat sense tractar un patró de resultat com a diagnòstic.
També inspeccioneu el camí de manipulació per detectar danys introduïts per guies, transferència o rebuig. La inspecció d'embalatge en línia pot detectar un error definit; reduir la formació d'aquesta fallada requereix correcció i verificació aigües amunt. Manteniu el rendiment de la detecció i les reclamacions de reducció de defectes com a resultats separats.
Especifiqueu i accepteu l'abast de la prova de fuites amb la línia de modelat
Una sol·licitud de "proves automàtiques de fuites" deixa sense resoldre les principals decisions d'acceptació. Doneu als proveïdors la mateixa definició d'ampolla, límit d'inspecció, condició de la mostra i sortida requerida. Inclou la combinació de productes i els canvis perquè la proposta cobreixi la producció normal en lloc d'una demostració ininterrompuda.
| Entrada del comprador | Resposta del proveïdor a obtenir |
|---|---|
| Dibuixos d'ampolla, coll i tancament; material i gamma de productes | Límit d'inspecció, disposició dels accessoris i peces de canvi requerides |
| Falla definit, mostres i requisit d'acceptació | Mètode proposat, regla de decisió i pla de verificació de l'aplicació |
| Taxa d'entrada, espaiat, orientació i estat del contenidor | Cicle complet, arranjament de transferència i condicions operatives suportades |
| Requisits de rebuig, resultat no vàlid i recuperació | Responsabilitats de seguiment, confirmació, contenció i interfície |
| Requisits de registre, canvi i llançament | Control del programa, resultats retinguts, evidència d'acceptació i abast de lliurament |
Dues referències de màquina d'ampolles Kinggle
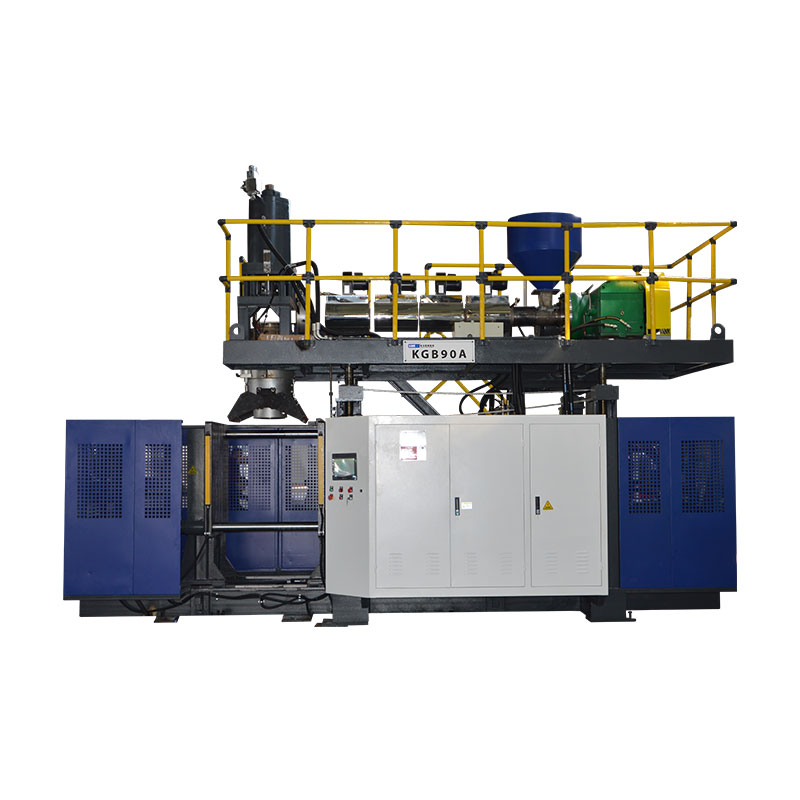
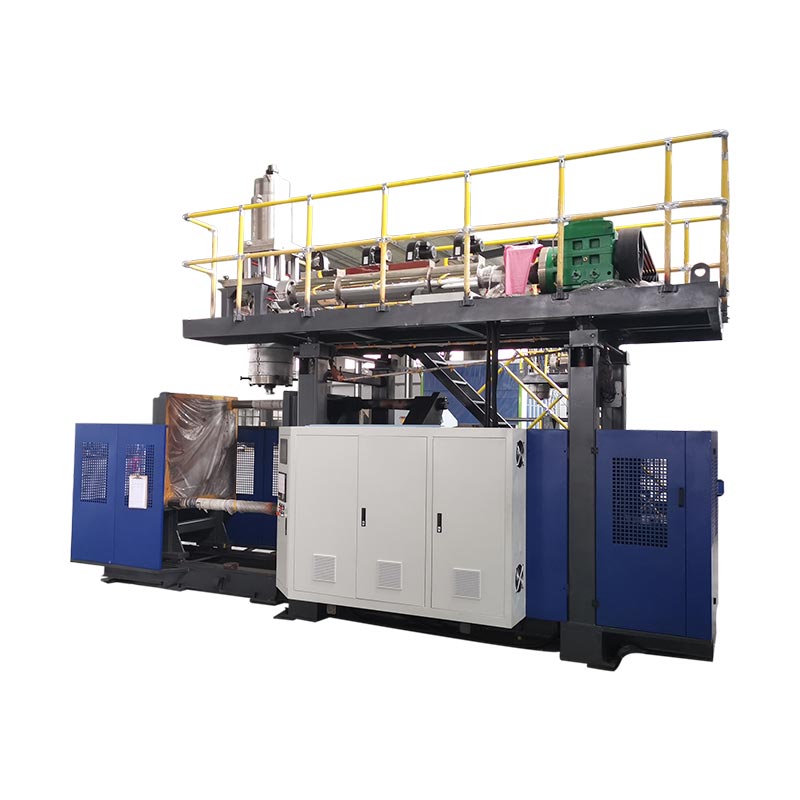
ElPlataforma monoestació KGB5LiPlataforma de doble estació KGB5Des publiquen referències de màquina de 5 L. Proporcionen exemples de plataforma de formació per a un projecte d'ampolla. El sistema d'inspecció encara necessita una selecció en funció de l'ampolla real, la disposició del motlle, el patró de descàrrega i els requisits de prova.

Especifiqueu la interfície, no un accessori suposat
Identifiqueu quina part subministra el mòdul d'inspecció, els accessoris, la transferència, la integració de controls i l'equip rebutjat.
Mantingueu les especificacions de conformació publicades de cada màquina separades de les condicions d'inspecció acordades. Una pressió de bufat a l'especificació d'emmotllament no és una pressió de prova de fuites d'ampolla.
Per al requisit de conformació més ampli, utilitzeuGuia de selecció d'ampolles de HDPE.
Accepta l'instrument, l'aplicació i la línia
El registre d'acceptació ha de distingir les comprovacions de referència, la discriminació real del contenidor i la seqüència de rebuig completa. Incloeu formats normals i comprovacions d'interrupció o recuperació acordades. Indica quantitats, condicions, fallades i accions correctores en lloc de confiar en un vídeo de diverses ampolles que passen.
Porta les revisions del producte, l'aparell i el programa al registre de lliurament. Identifiqueu qui aprova l'alliberament després d'un canvi rellevant. ElGuia de prova d'acceptació de fàbricacobreix l'avaluació més àmplia de la màquina; conservar l'evidència específica de la inspecció adjunta al registre del projecte.
Preguntes freqüents sobre proves de fuites d'ampolles
Una prova de fuites d'ampolla buida verifica el segell final de la tapa?
No per si mateix. El dispositiu de prova pot entrar en contacte amb una superfície diferent del tancament real. Confirmeu les característiques inspeccionades i, a continuació, especifiqueu qualsevol avaluació addicional del paquet tancat requerida pel disseny d'ampolla i tancament. Mantingueu la identitat de tancament i les condicions d'aplicació amb aquest resultat.
La decadència de pressió és adequada per a cada ampolla HDPE?
No s'ha de seleccionar cap mètode només del nom de la resina. La geometria de l'ampolla, la deformació, la temperatura, la fixació i la discriminació de fallada requerida són importants. Sol·liciteu la verificació del contenidor real. No suposeu que una norma de decadència de pressió que cobreix els recipients no deformables estableix el compliment d'una ampolla flexible.
Pot una càmera o una tomografia computada substituir la prova de fuites especificada?
Les proves dimensionals i d'imatge poden donar suport a l'anàlisi de defectes, però no s'han de tornar a etiquetar com a resultat de fuites funcionals. Conserveu la prova de fuites especificada tret que s'hagi demostrat que una alternativa compleix el mateix requisit d'acceptació i s'ha aprovat mitjançant el procediment de qualitat aplicable.
Es pot tornar a provar una ampolla rebutjada?
Només sota el procediment de disposició acordat. Preservar el primer resultat, identificar el motiu i les condicions per tornar a provar i conservar l'autorització i el resultat. Una passada posterior no hauria d'esborrar en silenci una fallada anterior ni permetre repetir proves fins que aparegui un resultat preferit.
S'inclouen proves de fuites amb totes les màquines de modelat per bufat?
No. Un cicle d'emmotllament automàtic no defineix l'abast d'inspecció aigües avall. L'oferta tècnica ha d'identificar el provador, els accessoris, la transferència, l'equip rebutjat, les interfícies de control i el treball d'acceptació. Confirmeu aquests elements per al sistema ordenat en lloc d'inferir-los de la paraula "automàtic".
Parleu junts sobre l'emmotllament i l'abast d'inspecció
Envieu el dibuix de l'ampolla, el material, el requisit de tancament, la taxa d'entrada objectiu i la fallada que ha d'identificar la inspecció. Afegiu mostres representatives i registres de proves actuals quan estiguin disponibles, de manera que la discussió de l'equip comenci amb un requisit de producció definit.
Discutiu els requisits de producció i inspeccióNingbo Kinggle Machinery Co., Ltd. ·Informació de l'empresa