
El mateix defecte visible pot provenir de resina, formació de paris, eines, aire, refrigeració, estat de la màquina o un canvi de recepta no documentat. Aquesta guia ajuda un equip de producció a trobar la primera evidència útil abans de canviar la configuració.

Nota de terminologia:Els equips de producció internacionals poden trucar al mateix temadefectes de modelat per bufat, problemes i solucions de modelat per bufat, defectes de l'ampolla de plàsticodefectes de peces modelades per bufat. L'ortografia i el nom de la part canvien; el mètode de diagnòstic basat en l'evidència no.
Comenceu amb un flux de treball de diagnòstic de quatre capes
Una llista de possibles causes és útil, però també pot fomentar l'ajust aleatori. Una millor seqüència redueix la falla de la peça acabada de nou a través del procés. El proveïdor de resina guia des deLyondellBasell, Formosa PlasticsiTeknor Apextots mostren que un símptoma pot tenir diverses causes de processos, materials i eines.
Fes quatre preguntes abans de tocar la recepta
- El defecte és local o global?Un costat suggereix el centrat de la matriu, l'alineació del motlle, el desequilibri de refrigeració o la ventilació localitzada. Cada cavitat o cada part suggereix un problema compartit de material, temperatura, pressió, utilitat o seqüència.
- És repetible o intermitent?Un defecte a la mateixa posició de cada cicle apunta cap a la geometria, les eines o un esdeveniment de procés sincronitzat. Un defecte en moviment apunta més sovint cap a una extrusió inestable, contaminació, serveis públics, retroalimentació del sensor o variació de tir.
- Què va canviar immediatament abans que aparegués?Comproveu el lot de material, el percentatge de trituració, el color, la revisió de la recepta, el servei de motlles, la reparació de l'escalfador, el circuit d'aigua, la demanda d'aire, el lliurament de torns i les condicions de posada en marxa.
- La mesura coincideix amb el judici visual?Un contenidor pot semblar acceptable mentre la paret mínima, el pes, la dimensió del coll, el rendiment de fuites o la càrrega superior s'han mogut fora del requisit aprovat.
Matriu de resolució de problemes d'extrusió per bufat
Utilitzeu aquesta taula com a ruta per a les primeres comprovacions, no com a full de configuració universal. El grau de resina, la geometria de la peça, el capçal de la matriu, el motlle, el tipus de màquina i les especificacions de qualitat determinen la finestra de funcionament correcta.
| Defecte o terme de cerca | Capes de possibles causes | Primeres proves a comprovar | Direcció correctiva |
|---|---|---|---|
| Flaix excessiu | Massa material al pessic, motlle no tancat completament, problema de pinça, pessigament desgastat o danyat, alineació o sincronització | Ubicació i gruix del flaix, posició de tancament del motlle, retroalimentació de la pinça, pes de la part, condició de pessic | Tancament correcte o estat de les eines; a continuació, redistribuïu el material en comptes de reduir la part sencera a cegues |
| Pessic prim o feble | Fondre massa calent, material insuficient a la soldadura, geometria de pessic inadequada, prebufatge excessiu o primerenc | Secció de soldadura, posició de paris, temperatura real, temps de prebufatge, estat d'eina aprovat | Restaurar la línia de base tèrmica i temporal estable; inspeccioneu el motlle abans d'afegir pes global |
| Tall de pessic o partida | Paròstic fred, pessic agut o danyat, tancament ràpid del motlle, desalineació | Peça amb el flaix encara connectat, la ubicació del tall, el moviment del motlle i la vora de l'eina | Corregiu el dany físic/alineació i verifiqueu la seqüència de tancament del motlle; fer només canvis tèrmics controlats |
| Gruix de paret desigual | Posició del perfil, centrat de la matriu, enfonsament parís, sortida inestable, canvi de motlle, refredament o estirament asimètric | S'ha corregit el mapa de paret durant diversos cicles, el pes de la part, la retroalimentació de la bretxa de la matriu i el costat del defecte | Separar una necessitat de perfil local de l'asimetria mecànica; utilitzar el mapa de paret aprovat |
| Cantonades fines, espatlla o mànec | Estirament local elevat, parís massa petit o mal col·locat, material programat insuficient, contacte primerenc | Ubicació mínima de la paret, diàmetre/longitud de parison, alineació de perfil a peça | Col·loqueu el material a la zona exigent i confirmeu la posició de paris abans d'augmentar el pes total |
| Caiguda o descens de Parison | Baixa resistència a la fusió, temperatura excessiva, llarg temps de pendent, parison pesada, comportament de la resina | Longitud i forma de Parison contra el temps, condició real de fusió, temps de caiguda/transferència | Escurçar el temps no admès o estabilitzar la fusió i la sortida dins de la finestra de procés aprovada |
| Rínxol o enganxament de Parison | Desequilibri de temperatura de la matriu, desalineació, contaminació al llavi de la matriu, flux desigual | Direcció del rínxol, estat d'escalfament, condició dels llavis i dades reals de la zona del cap | Permetre un escalfament estable; inspeccionar i netejar mitjançant el procediment aprovat; alineació correcta en lloc de compensar al motlle |
| Parison rugosa, fractura de fusió o pell de taronja | Inestabilitat del flux, velocitat de cisalla inadequada, condició de temperatura, terra de matriu o motlle rugós / mala ventilació | Si hi ha rugositat al parís lliure, velocitat d'extrusió, superfície de motlle i ventilacions | Identificar l'origen de la parís versus el motlle; tornar el procés d'extrusió a una finestra estable |
| Bombolles o buits | Humitat/condensació, gas atrapat, mala barreja, fuites/degradació de material, contaminació | Manipulació del material, condició de la tremuja/gola, patró de bombolles, requeriment de resina i consistència de fusió | Eliminar la causa de la manipulació del material; Comproveu la barreja i l'estat de l'equip abans d'afegir contrapressió |
| Taques negres o marques de cremades | Resina degradada, punts morts, molida contaminada, temps de residència excessiu o apagada/arrencada incorrectes | Quan van començar les taques, el color/molt de nou, la condició de purga, l'historial de la temperatura i el temps d'inactivitat | Poseu en quarantena el material sospitós i seguiu el procediment de purga/neteja aprovat; eliminar la font de degradació |
| Línies de matriu o ratlles | Llavi de matriu danyat/brut, contaminació, material degradat, color o flux desigual | Tant si la línia es fixa al voltant de la paris, la inspecció de llavis de matriu i l'historial de canvis de material | Protegiu les superfícies de precisió i netegeu-les per procediment; la barreja o el dany del material correcte |
| Cop incomplet o mal detall | Aire restringit/insuficient, fuites, ventilació deficient, parison massa freda, sincronització o parison curta | L'aire d'entrada de la màquina durant el bufat, el segell de la clavilla de bufat, les ventilacions i la regió fina/no acabada | Restaurar el subministrament d'aire i la ventilació; confirmar la captura de paris i la línia de base de la temperatura |
| Esclat | Parison feble o tallada, pessic incorrecte, pinça baixa, massa estirament, parís curt o bufat agressiu | Origen de la falla, captura de paris, condició de pessic, mapa de paret i tancament de motlle | Corregiu el primer error físic; no l'amaguis afegint un pes de part ampla |
| Warpage, basculant o coll oval | Refredament insuficient o desigual, canal bloquejat, calor de fusió elevada, expulsió primerenca, distribució desigual del material | Aigua de subministrament/retorn, patró de temperatura de la cavitat, temps de refredament i canvi posterior a l'expulsió | Restaura l'eliminació equilibrada de la calor; a continuació, reviseu el temps de cicle i la distribució de la paret |
| Fuga o prova funcional fallida | Debilitat de pessic, forat, paret prima, acabat del coll, danys per retall, contaminació o configuració de prova | Marqueu la posició exacta de la fallada; seccionar la part; verificar l'estat del provador i de la retallada | Seguiu la fuita fins a la seva fase de formació i repetiu la prova definida després de la correcció |
Defectes de material i fosa: seguir el lot abans de la màquina
Quan s'inicia un defecte després d'un canvi de resina, masterbatch o remolde, conserveu les etiquetes i les mostres abans d'ajustar l'equip. Enregistreu el grau de resina, el lot, la proporció de color, la font de remoltura, la pantalla del molí, les condicions d'emmagatzematge i el temps de canvi. Una barreja contaminada pot crear taques negres, ratlles, bombolles, línies de matriu, soldadures deficients i extrusió inestable. Un ajust no pot corregir-los tots.
La humitat no és idèntica en tots els materials. Seguiu els requisits de manipulació i assecat del proveïdor de resina en lloc d'assumir que cada resina de modelat per bufat necessita el mateix tractament. La condensació al material fred o a la zona d'alimentació encara pot crear un problema fins i tot quan el polímer no s'asseca normalment. La guia de resolució de problemes de LyondellBasell identifica la condensació i la falta d'uniformitat de la fusió entre les possibles causes de les bombolles i els defectes de la paret.
Taques negres, fum i material cremat
Primer determineu si el defecte es fixa en un camí de flux o es distribueix aleatòriament. Una línia fixa pot indicar una ubicació del dau/cap. Les taques a l'atzar poden seguir la resina contaminada, la trituració o el material degradat alliberat d'una zona morta. Reviseu els registres de parades llargues, exposició a altes temperatures, engegada i apagada i, a continuació, utilitzeu el mètode de purga aprovat per màquina i resina. No rasqueu superfícies de matriu de precisió amb una eina no aprovada.
Vetlles de color i barreja inconsistent
Comproveu si la ratlla segueix un canvi de material, una rectificació de baixa densitat aparent, una interrupció de l'alimentació o una posició fixa de la matriu. Inspeccioneu el registre de dosificació i mescla abans d'augmentar l'energia de mescla. Més contrapressió pot millorar la barreja en alguns processos, però també pot afegir calor de cisalla i temps de residència. La resposta correcta depèn de l'extrusora, la resina i la finestra de procés establerta.

Defectes de paris i gruix de paret desigual
El parís ja està canviant abans que tanqui el motlle. L'onatge de la matriu augmenta la seva mida a mesura que surt de l'eina; la gravetat i la baixa força de fusió poden tirar-lo cap avall; la temperatura i el cabal poden variar al voltant de la circumferència. Un estudi d'accés obert de 2025 sobreformació de paris utilitzant dades del procés d'extrusiótambé tracta l'onatge, la baixada i la distribució de la temperatura com a factors importants. És per això que un mapa de paret acabat és més útil que un sol gruix mitjà.
Quan la paret és prima d'un costat
Mesureu les mateixes posicions circumferencials en diverses parts consecutives. Si el costat prim es manté fixa en relació amb el motlle, inspeccioneu el centratge de la matriu, la posició del motlle, el refredament local i el contacte precoç de paris. Si gira o es mou, investigueu l'estabilitat de l'extrusió, la consistència del material i la retroalimentació. No compenseu una desalineació mecànica amb un perfil complicat tret que s'hagi descartat la causa física.
Quan una cantonada, espatlla, mànec o fons és prim
Aquestes característiques estiren el parís més que una paret recta. Confirmeu que el parís arriba a la longitud i la posició correctes al tancament del motlle. A continuació, alineeu la secció gruixuda programada amb la característica exigent. de Kinggleprogramació de paris i guia de gruix de paretexplica la posició del perfil, l'obertura local i l'escala general amb més detall.
Quan el gruix canvia de cicle a cicle
Un perfil no és la primera correcció per a un procés inestable. Compareu la temperatura real, la sortida d'extrusió, el tir o la posició de l'acumulador, si escau, la longitud del parís, el comportament hidràulic i l'ordre/retroalimentació de la butxaca. Estabilitzeu el procés abans d'editar molts punts. Deseu la recepta acceptada com a revisió protegida perquè l'equip pugui revertir un canvi sense èxit.
Flaix, fallades de pessic i peces amb fuites
El flaix és el material fora de la cavitat modelada, generalment al voltant de la línia de separació, el coll i el pessic inferior. Una mica de flaix és inherent a l'emmotllament per extrusió per bufat i s'elimina aigües avall. El defecte és un flaix excessiu, asimètric o inestable que afecta el retall, la qualitat de la soldadura, el pes, el tancament o la fiabilitat del cicle.
Llegeix el patró de flaix com a prova
- Flash a tot arreu:compareu el pes de la peça, la mida del parís, el tancament del motlle i l'estat de la pinça.
- Flaix d'un costat:inspeccioneu l'alineació del motlle, el paral·lelisme, l'estat de l'eina i la col·locació de paris.
- El flaix es fa més gruixut amb el temps:revisar la deriva tèrmica, la deriva de tir/sortida, el desgast i l'estat hidràulic.
- El flaix trenca la soldadura durant el retall:inspeccioneu la geometria de pessic, el desgast, el tancament i el procés de retallat abans de canviar les temperatures.
Una soldadura fina, una soldadura esquinçada i una paris tallada són diferents modes de fallada. La guia de LyondellBasell separa aquests problemes de pessic perquè els possibles remeis poden apuntar en direccions oposades. Mantingueu el flaix connectat a la mostra fallida fins que s'hagi documentat l'origen de la falla.
Traçar una fuita fins a l'etapa de formació
Marqueu la ubicació de la fuita des del provador i, a continuació, seccioneu la peça si el procediment de qualitat ho permet. Una fuita a la soldadura inferior porta l'equip cap a la pessiga, la col·locació del material i el refredament. Un forat al cos condueix cap a una bombolla, contaminació, línia de matriu o paret prima local. Una fuita del coll pot implicar la formació de l'acabat, el retall, la posició d'inserció o l'aparell de prova. Verifiqueu el provador de fuites amb una referència coneguda abans de canviar el procés d'emmotllament.
Defectes superficials: separar el parís del motlle
Observeu el paris lliure amb seguretat des de fora de la zona vigilada. Si ja hi ha una línia o rugositat abans del tancament del motlle, investigueu el material, l'estabilitat de la fusió i l'estat de la matriu. Si el parís sembla acceptable, però la superfície acabada és opaca, picada o no té detalls, inspeccioneu la superfície del motlle, els respiradors, el bufat, la temperatura i la condensació.
Pela de taronja i superfície rugosa
Les capes possibles inclouen un flux aspre, una ventilació deficient del motlle, un subministrament d'aire baix o restringit, fuites al voltant del passador de bufat, un parís fred o una superfície de motlle danyada. Comproveu la pressió a la màquina durant l'esdeveniment de cop; una pantalla del compressor en un altre lloc de la fàbrica no demostra que la pressió i el cabal arribin al motlle en el moment requerit. de Kinggleguia de planificació de serveis públicscobreix la ruta d'aire i refrigeració des del subministrament de la planta fins a la connexió de la màquina.
Línies de matriu i ratlles fixes
Marqueu la posició de la ratlla al voltant de la part i compareu-la amb la parís. Si es manté fixa, inspeccioneu el camí de flux corresponent després de l'aturada i l'aïllament correctes. Una rascada al llavi de la matriu es pot reproduir en cada cicle. La contaminació o la resina degradada també poden albergar-se al cap i alliberar-se de manera intermitent. La neteja ha de protegir les superfícies de precisió i seguir el procediment subministrat.
Defectes de refrigeració, deformació i deriva dimensional
La deformació sovint es fa visible només després de l'expulsió. Compareu la peça immediatament després de l'obertura del motlle, després del retall i després del temps de condicionament especificat. Un fons de balancí, un coll oval o una deriva dimensional poden seguir un refredament insuficient, una temperatura de la cavitat desigual, un canal d'aigua bloquejat, una calor de fusió elevada, una manipulació primerenca o una distribució desigual de la paret.
Registre la temperatura de subministrament i retorn, la pressió i, quan hi hagi instrumentació disponible, el cabal per al circuit de motlle afectat. El tacte no és una mesura de temperatura fiable i no revela un canal restringit. Si un costat de la peça canvia mentre el subministrament de la planta es manté estable, investigueu l'estat local del col·lector, la connexió, el canal i el motlle.
Comprovacions de màquina, HMI i utilitat abans de l'ajust del procés
L'HMI mostra peticions, comentaris, estat de seqüència i alarmes. No prova que una vàlvula es mogués, que l'aire arribés al passador de bufat o que l'aigua fluís per un motlle. Llegiu un valor establert i el seu valor real com a parell i, a continuació, compareu la pantalla amb el resultat físic.
| Observació | El que pot separar | Següent control segur |
|---|---|---|
| El valor establert de temperatura és estable, però el valor real es desvia | Problema de recepta versus problema de sensor, escalfador, refrigeració o control | Reviseu l'estat de sortida, l'historial d'alarmes i la ruta d'inspecció elèctrica/tèrmica autoritzada |
| El subministrament d'aire és normal al ralentí, però el defecte apareix durant el bufat | Pressió estàtica versus limitació de pressió/flux dinàmica | Registra la pressió d'entrada de la màquina durant la demanda simultània de fàbrica |
| L'ordre canvia, però la parison o part no respon | Comandament de recepta versus actuador, vàlvula, calibratge, enganxament o problema de retroalimentació | Compareu l'ordre i la retroalimentació i, a continuació, escaleu-lo sota el procediment de manteniment |
| L'alarma es repeteix en el mateix pas de cicle | Esdeveniment aleatori versus una condició permissiva, de posició o de temps que falta | Preserveu la primera alarma i inspeccioneu les entrades relacionades i l'estat físic |
| El defecte va començar després de carregar una recepta desada | Error de màquina versus recepta/motlle/desajustament de material | Compareu la revisió, les unitats, la identitat del motlle i la línia de base protegida sense sobreescriure l'evidència |
Utilitza elGuia de configuració i alarmes de Kinggle HMIper a una seqüència estructurada. Si el problema inclou fuites, canvis de temperatura, oli brut, refrigeració restringida o alarmes recurrents, elllista de control de manteniment preventiuajuda a connectar la qualitat del producte amb l'estat de la màquina.

La vista de fàbrica: creeu un registre de defectes que pugui utilitzar un altre torn
"Temperatura ajustada i ara millor" no és un registre reproduïble. Un registre útil connecta la part sospitosa amb un temps, un estat de la màquina i un resultat verificat. Fotografieu el defecte amb una escala o una ubicació marcada quan sigui pràctic i conserveu una bona mostra aprovada per comparar-la.
| Camp de registre | Què capturar | Per què importa |
|---|---|---|
| Identitat | Data/hora, màquina, motlle, cavitat/cap, revisió del producte, operador i torn | Mostra si l'avaria es produeix després d'un equip, d'eines o d'un lliurament |
| Material | Grau/lot de resina, masterbatch, font i proporció de molida, temps de càrrega | Connecta defectes amb un canvi de material sense endevinar-los |
| Símptoma | Localització exacta, freqüència, primer cicle, foto i mostra conservada | Separa un defecte fix de la variació intermitent del procés |
| Estat del procés | Revisió de receptes, temperatures reals, pes de la part, temps de cicle, observació de paris i trets i primera alarma | Conserva la línia de base abans que els ajustos esborrin les proves |
| Utilitats | Condició d'aire i aigua d'entrada de la màquina durant la producció; condicions hidràuliques rellevants | Revela problemes d'eliminació de calor o de plantes compartides |
| Canvi controlat | Antic valor, nou valor, raó, persona i temps | Evita que diversos canvis simultanis ocultin la causa |
| Verificació | Recompte de cicles estables definit per la planta, mapa de paret, pes, dimensions i proves funcionals requerides | Demostra si la correcció ha millorat el requisit real |
Quan s'ha de deixar d'ajustar i augmentar
- Un guàrdia, un enclavament, una parada d'emergència o un control d'energia perillosa no funciona com s'ha previst.
- Es sospita una col·lisió mecànica, un moviment inesperat, una condició elèctrica calenta, una fuita hidràulica o un component de pressió danyat.
- El mateix defecte es manté després de restaurar el material verificat, la utilitat i les bases de receptes aprovades.
- L'ordre i la retroalimentació real no estan d'acord, o el procés no respon de manera previsible a un canvi controlat.
- Seria necessària la reparació d'eines, el calibratge, el canvi de programa o l'operació fora de la finestra de procés aprovada.
La prevenció de defectes recurrents comença abans de la posada en marxa de la màquina
Per a una nova màquina d'emmotllament per extrusió per bufat o un motlle nou, definiu proves d'acceptació abans de la prova. Proporcioneu el dibuix de la peça, el grau de resina, el pes de l'objectiu, les ubicacions crítiques de la paret, les dimensions del coll i les dimensions generals, el pla de retall, la prova de fuites o pressió, els criteris visuals, l'objectiu de sortida i les utilitats de la planta. Un informe de prova útil connecta les mostres acceptades amb la revisió exacta del motlle, el material i la recepta.
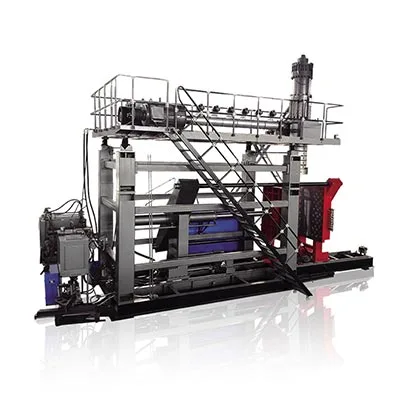
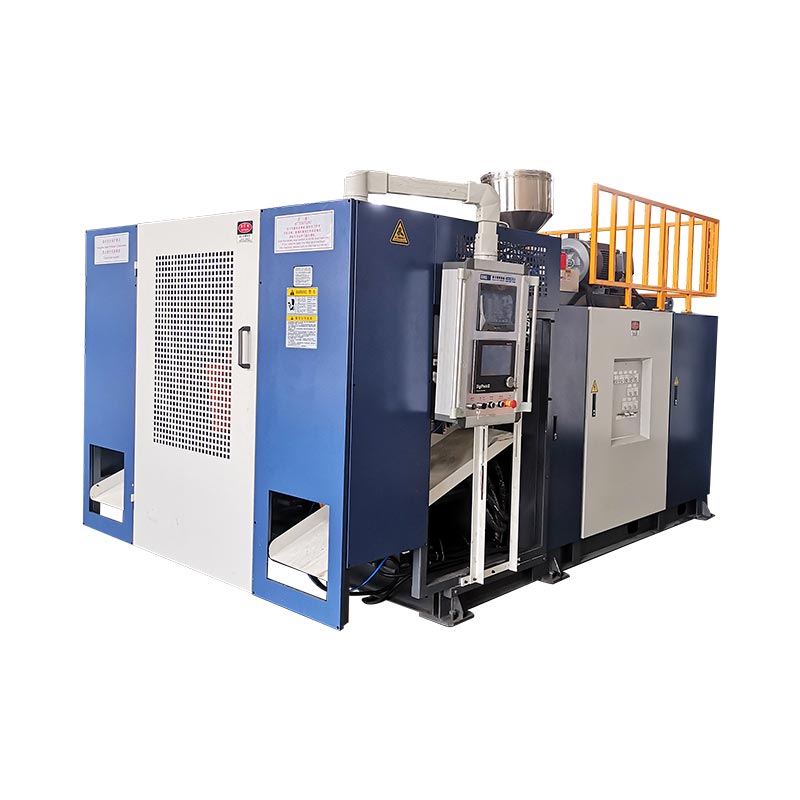
Els contenidors petits i els projectes d'alt rendiment poden cabre amàquina d'emmotllament per extrusió contínua per bufat. Les peces més grans o més pesades poden requerir unmàquina d'emmotllament per bufat acumulador. L'elecció correcta depèn de la peça i del paquet del procés, no només del nom del defecte. Exploreu Kinggle'saplicacions de modelat per bufato enviar la informació real del producte per a una discussió específica del projecte.
Preguntes freqüents
Quins són els defectes d'emmotllament per extrusió per bufat més comuns?
Els defectes comuns inclouen flaix excessiu, pessigament feble o tallat, gruix de paret irregular, cantonades primes, enfonsament o rínxol, fractura de la fosa, bombolles, taques negres, línies de matriu, bufat incomplet, esclats, deformació i fuites.
Què causa el gruix desigual de la paret en el modelat per bufat?
Les possibles causes inclouen la posició del perfil, el centratge de la matriu, l'enfonsament de paris, l'extrusió inestable o la mida del tir, l'alineació del motlle, el refredament desigual i la quantitat d'estirament requerida per la geometria de la peça.
Com es redueix el flaix en l'emmotllament per extrusió per bufat?
En primer lloc, comproveu on es produeix el flaix, el pes de la peça, la col·locació de paris, la finalització del tancament del motlle, el comportament de la pinça, l'alineació i la condició de pessigada. Corregiu una fallada de tancament o d'eines abans de canviar el pes global de la peça.
Per què hi ha bombolles en una peça modelada per bufat?
Les possibles causes inclouen condensació o humitat, gas atrapat, uniformitat de fusió insuficient, fuites de material, material degradat i contaminació. Comproveu el requisit de resina i la ruta del material abans de canviar el procés.
La programació parison pot arreglar tots els defectes de paret prima?
No. La programació de Parison no pot corregir de manera fiable la desalineació de la matriu, l'extrusió inestable, les eines danyades, la refrigeració deficient, la posició incorrecta del motlle o un actuador que funciona malament.
Què s'ha de canviar primer durant la resolució de problemes d'emmotllament per bufat?
Primer restaurar i verificar el material aprovat, la recepta, la utilitat i la línia de base de l'estat de la màquina. Després d'identificar la capa més probable, canvieu una variable controlada i repetiu les mesures de la mateixa part.
Per què torna el mateix defecte en un altre torn?
Els defectes recurrents solen tornar quan les revisions de receptes, els canvis de material, les lectures d'utilitat, les alarmes i les accions correctores no es registren de manera coherent. Un registre de defectes compartit i una línia de base protegida fan que el procés sigui repetible.
Referències tècniques
- LyondellBasell: Com resoldre problemes de modelat per bufat
- Formosa Plastics: Guia de processament d'emmotllament per extrusió i bufat de PE i PP
- Teknor Apex: Guia de resolució de problemes d'emmotllament per extrusió per bufat
- Revisió de fabricació: predicció de la formació de paris utilitzant dades de procés en l'emmotllament per extrusió per bufat