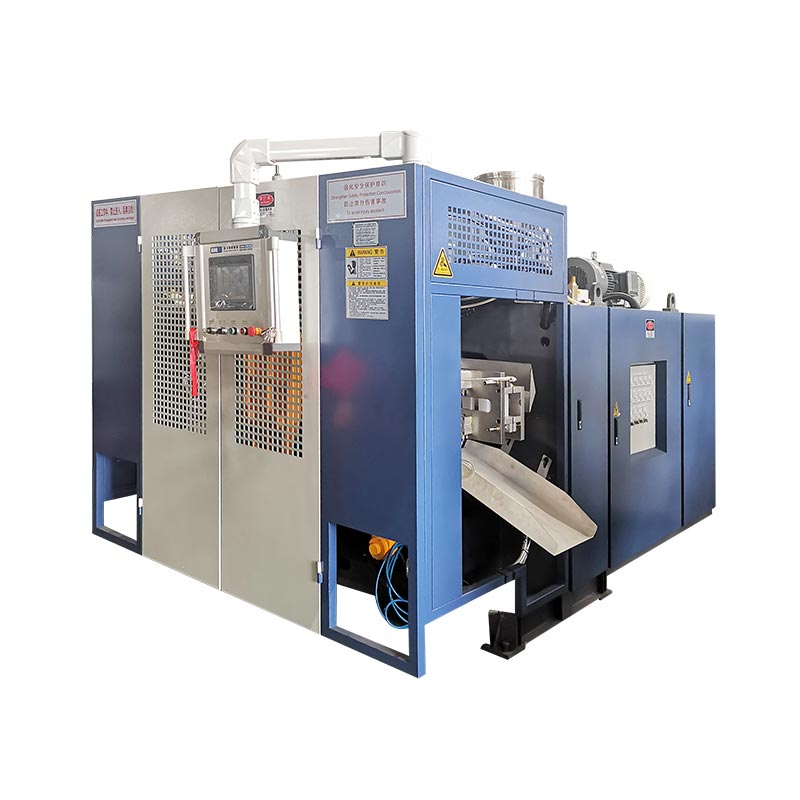

La programació Parison canvia l'espai de la matriu durant l'extrusió, de manera que el material es col·loca on la peça acabada ho necessita. Un bon perfil protegeix cantonades, nanses, espatlles i zones de pessic sense fer que tot el contenidor sigui més pesat.

Què controla realment la programació de paris
En l'emmotllament per extrusió per bufat, el plàstic fos deixa la matriu com un tub anomenat paris. La gravetat, la força de fusió, l'onatge de la matriu, l'estirament i la geometria del motlle afecten la forma en què aquest tub esdevé una part. Un buit de matriu uniforme rarament crea una paret acabada uniforme quan la peça té espatlles, cantonades, un mànec o un empat profund.
El controlador mou l'eina per fer que les seccions seleccionades siguin més gruixudes o més primes. L'objectiu és la distribució controlada del material: material suficient en zones molt estirades o amb molta càrrega, amb menys pes innecessari en trams que es formen fàcilment.
| Acció de perfil | Efecte procés | Què verificar |
|---|---|---|
| Augmenta l'obertura als punts seleccionats | Afegeix material a aquesta part de la parís | Cantons primes, arrels del mànec, espatlles, fons i zona de pessic |
| Disminueix l'obertura als punts seleccionats | Redueix el material en aquesta porció | Parets rectes pesades, zones de refredament lent i excés de pes de la part |
| Canvia el perfil | Mou les zones gruixudes i primes al llarg del parís | Si una zona programada s'alinea amb la característica de la part prevista |
| Escala el pes del perfil global | Canvia el perfil complet | Pes total i paret mínima, no només la mitjana |
Un registre de producció útil manté el fitxer de perfil juntament amb el número de motlle, el grau de resina, el color o la condició de trituració, la recepta de temperatura, la mida del tir, el temps de refredament i les mesures de la peça aprovades.
Els sistemes continus i acumuladors utilitzen diferents referències
En amàquina de modelat per bufat continu, la parió es forma contínuament. El perfil normalment es sincronitza amb l'hora o la durada de paris. L'estabilitat de l'extrusió és important perquè un canvi en la sortida pot moure un punt programat al llarg de la peça.
En unmàquina d'emmotllament per bufat acumulador, la massa fosa s'emmagatzema i s'empeny a través de la matriu. El perfil es pot lligar a la posició de l'acumulador. La mida del tir, la consistència de farciment i la calibració del transductor formen part del problema del gruix de la paret.

L'oficialManual de MOOG DigiPack IIIdocumenta aplicacions tant d'acumulació com d'extrusió contínua. Això no vol dir que totes les màquines Kinggle utilitzin el mateix controlador. Confirmeu el model del controlador, la capacitat del perfil, l'actuador i les eines a la cotització del projecte.
Una seqüència de configuració controlada
- Confirmeu la recepta correcta.Relaciona el motlle, el material, la matriu i la revisió del producte.
- Estabilitzar la fusió.Deixeu que les temperatures reals s'assentin i confirmeu l'alimentació i l'extrusió consistents.
- Comproveu l'eina zero i span.Inspeccioneu el moviment per enganxar, fuites o desalineació.
- Estableix la longitud del parís i la mida del tret.El parís ha d'arribar a la posició correcta al tancament del motlle.
- Comenceu amb un perfil senzill.Els canvis amplis són més fàcils de diagnosticar que moltes correccions contundents.
- Motlleu diversos cicles estables.No jutgis la primera part després d'un canvi de procés important.
- Mesurar ubicacions fixes.Enregistreu la paret mínima, el pes de la part, l'aspecte i els resultats funcionals.
- Canvia una àrea a la vegada.Deseu una revisió nova només després d'una millora repetible.
Resolució de problemes de gruix de paret per símptoma
| Símptoma | Inspeccionar | Següent pas |
|---|---|---|
| Fons prim o espatlla | Posició del perfil, caiguda de paris, estirament i temps de cop | Confirmeu l'alineació abans d'afegir el pes total |
| Un costat constantment més prim | Centrat de matriu, alineació de motlles, refrigeració i contacte de paris | Corregiu la causa física asimètrica |
| El gruix mou cicle a cicle | Temperatura de fusió, sortida, mida del tir, feedback i estabilitat hidràulica | Estabilitzar el procés abans d'editar els punts |
| Paret pesada però feble pessic | Ubicació del material, disseny de pessic i posició de paris | Mou el material a la zona de pessic en lloc d'aixecar el pes de la part completa |
| Bona distribució però excés de pes | Escala general i seccions innecessàriament pesades | Redueix els passos mesurats alhora que protegeix les ubicacions de paret mínimes |
| L'ordre canvia però la part no | Actuador, vàlvula, cablejat, calibratge o restricció | Compareu l'ordre i la retroalimentació i, a continuació, passeu al manteniment |
Vista de fàbrica: la repetibilitat importa més d'una mostra perfecta
Un perfil només està preparat per a la producció quan sobreviu a una variació normal, com ara un reinici en calent, un canvi de lot de material, un canvi de torn i el rang esperat de condicions d'aigua de refrigeració. Un bon contenidor demostra que la màquina pot fer la peça; una execució estable demostra que el procés es pot gestionar.
Abans de l'acceptació, acordeu els llocs de mesura, la quantitat de mostra, les proves funcionals i la revisió de la recepta aprovada. Protegiu el fitxer de referència alhora que ofereix als operadors entrenats una ruta documentada per fer i revertir els ajustos controlats.
Si apareix la inestabilitat del perfil amb alarmes, desacord de posició o canvis de seqüència, utilitzeuHMI i guia d'alarma. Els compradors que encara defineixen l'equip poden començar amb Kinggle'sguia de selecció de màquines.
Preguntes freqüents
Què és la programació de paris?
La programació Parison canvia l'obertura de la matriu durant l'extrusió, de manera que diferents seccions de la parison reben diferents quantitats de material.
La programació parison pot solucionar tots els problemes de parets primes?
No. No pot corregir de manera fiable la desalineació de la matriu, l'extrusió inestable, les eines danyades, la refrigeració deficient, el disseny incorrecte del motlle o un actuador que funciona malament.
He de canviar primer els punts individuals o el pes global?
Utilitzeu el pes total només quan la peça completa sigui constantment lleugera o pesada. Utilitzeu els canvis de punts locals quan les mesures mostren un problema repetible en una àrea específica.
Per què es mou el perfil de la part?
Les causes habituals inclouen els canvis en la velocitat d'extrusió, la longitud de paris, la consistència del tir de l'acumulador, la temperatura del material, el retard d'inici o la calibració del sensor.
Quants punts de perfil necessita una màquina?
El nombre necessari depèn de la geometria de la peça i de la configuració del controlador. Més punts no compensen un procés inestable.