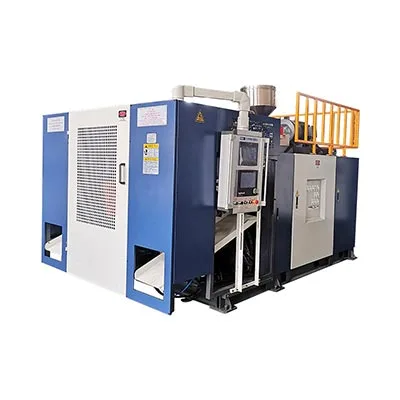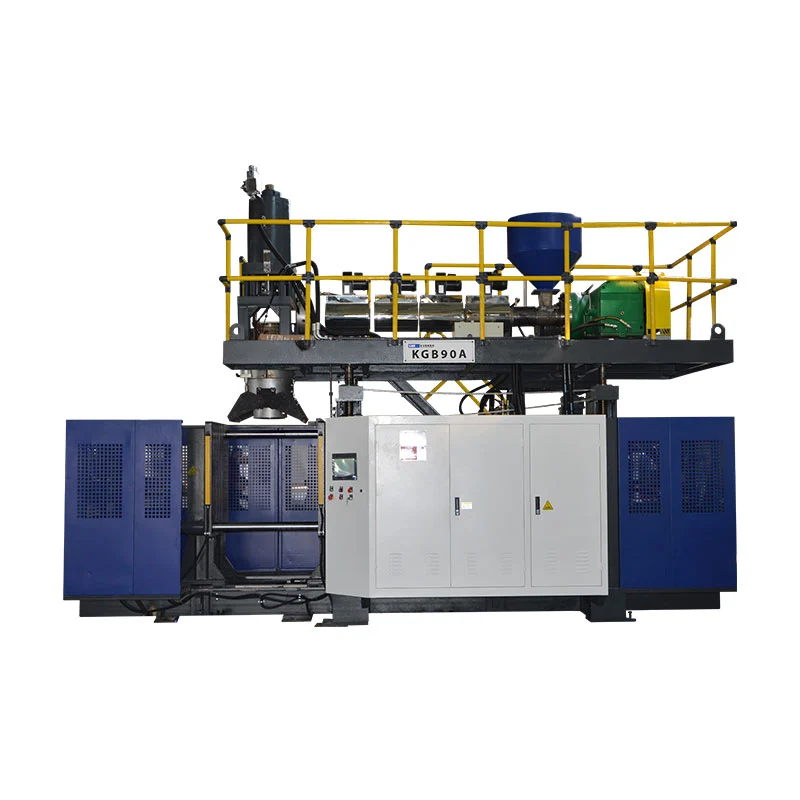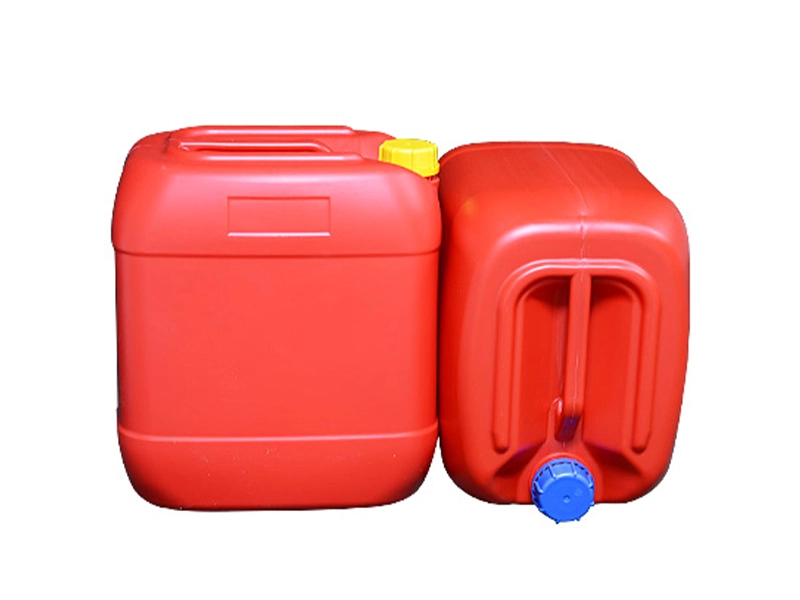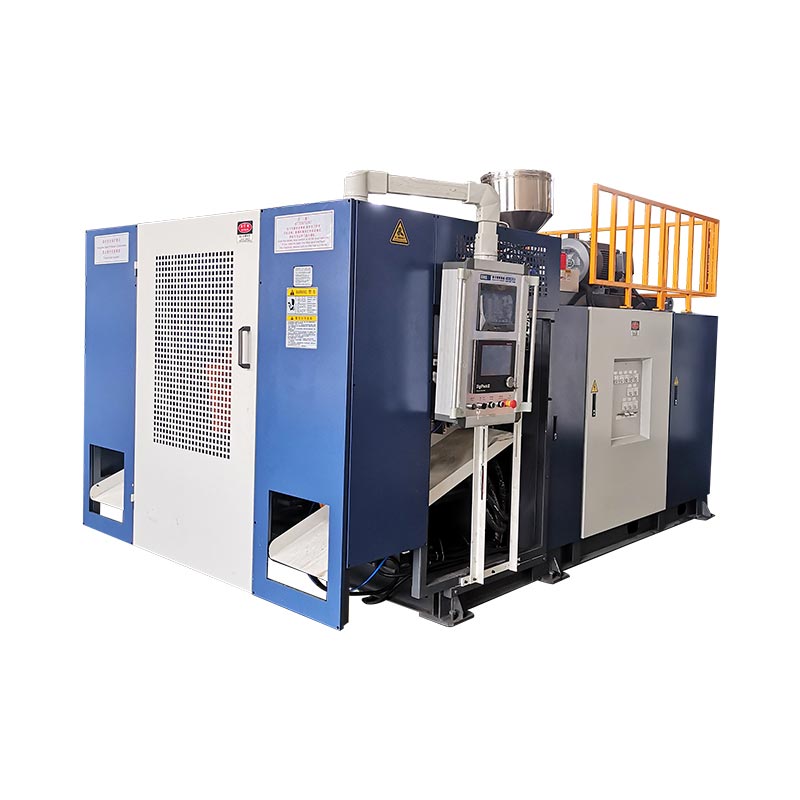

A màquina de modelat per bufat de tambor químicés una màquina d'extrusió d'acumulació dimensionada per bidons de 200 a 220 litres. L'acumulador treu un parís pesat ràpidament, abans que la gravetat el tregui de forma. Tota la resta de la màquina existeix per servir un moment: la prova de caiguda.
Aquest és l'enquadrament honest. Un tambor que no pot sobreviure a una caiguda no envia mercaderies perilloses, per molt bona que sembli.
Per tant, aquest article funciona al revés de la prova. El que ha de sobreviure el tambor. On realment trenquen els tambors. I què ha de fer la màquina al respecte.
Aportacions clau
- Els tambors fallen altimbre inferior i la soldadura de pessic. Gairebé mai a la paret lateral.
- La prova de caiguda es fa amb el tamborfred complet i condicionat. El plàstic fred és plàstic trencadís.
- Un bidó de 200 litres pesa12 a 15 kgamb una paret de 3,5 a 4 mm. Cada mil·límetre addicional és diners.
- HMW-HDPE, no HDPE normal.La resistència al crack per estrès és el que sobreviu a un any de química agressiva.
- La sortida ésDe 17 a 20 tambors per hora. La refrigeració marca aquest ritme, no l'extrusora.
En aquesta pàgina
Què demana realment la prova de caiguda
La certificació de l'ONU per a l'embalatge de mercaderies perilloses inclou una prova de caiguda. El bidó s'omple, es deixa caure i s'inspecciona. No s'ha de filtrar.
Tres detalls ho fan més difícil del que sembla.
Primer, el tambor ésple. Són aproximadament 200 quilos de líquid darrere de l'impacte. La càrrega no s'atura quan el tambor toca el terra. Es continua movent, i la paret l'ha de subjectar.
En segon lloc, el tambor ésfred condicionatprimer. El polietilè s'endureix a mesura que s'escalfa i es torna trencadís a mesura que es refreda. La prova de fred és deliberada. És el pitjor cas en una cadena de subministrament real.
En tercer lloc, la caiguda sol serdiagonal, a la campana inferior. No pla. Això canalitza tot l'impacte en un petit radi de plàstic. I aquest radi és exactament on el parís s'havia d'estirar més per formar la base.
Les nostres eines de tambor estan validades per a una prova de caiguda de 3 metres amb certificació de l'ONU. Comercialment, això no és una característica addicional. Els compradors d'envasos de mercaderies perilloses no poden acceptar un tambor no provat, així que és el preu d'entrada.
On trenquen els tambors
Pregunteu a un nou comprador si falla un tambor. Normalment apuntaran a la paret lateral, perquè és la superfície més gran.
No ho és. Dos llocs expliquen gairebé tots els errors que se'ns demana diagnosticar.
El timbre inferior
Aquest és el radi de la cantonada on la base es troba amb la paret lateral. Geomètricament és el més llunyà que s'ha d'estirar el parís, de manera que és naturalment la part més fina del tambor.
També és on la gota diagonal concentra la seva energia. Plàstic prim, impacte concentrat, condicionament en fred. És per això que el timbre és el primer.
La soldadura per pessic
Quan el motlle es tanca, tanca el parís i talla el flaix. Aquesta costura és una soldadura entre dues cares de fosa. És la línia més feble del tambor acabat.
Una soldadura pot semblar perfecta i encara estar freda. Les soldadures fredes es desprenen sota l'impacte en lloc de trencar-se. La superfície de fallada us indica què ha passat. Una soldadura trencada tenia una bona fusió. Un pelat no.
Taula 1 · Diagnòstic de fracàs
| On va fallar | Causa probable | Què canviar |
|---|---|---|
| Campana inferior, dividida | Paret massa prima al radi de la base | Afegiu punts de gruix al timbre |
| Soldadura pelada | Desfeu massa fred al moment del pessic | Augmenteu la temperatura de fusió, equilibreu les zones de matriu |
| Soldar dividit netament | No hi ha prou material a la costura | Torneu a perfilar el material a la línia de pessic |
| Esquerdes setmanes després de l'ompliment | Cracking per tensió, grau de resina incorrecte | Passeu a un HMW-HDPE de pes molecular més alt |
| Flaix fort, costura feble | Pinça que s'obre | Comproveu el tonatge i el desgast de les vores |
| Deformat després de l'apilament | No hi ha prou refredament abans de l'expulsió | Amplieu la refrigeració, baixeu la temperatura de l'aigua |
La quarta fila és la que fa mal. El cracking per estrès no apareix a la prova de caiguda. Apareix setmanes després, al lloc d'un client, en un tambor ple d'alguna cosa agressiva. Aleshores ja n'has enviat milers.
Per què HMW-HDPE, i no HDPE normal
Els bidons químics estan fets d'HDPE d'alt pes molecular. El motiu és una propietat anomenada resistència a les esquerdes per estrès ambiental o ESCR.
Això és el que això significa a la pràctica. Posa el polietilè sota una tensió constant, exposa'l a determinats productes químics i es pot trencar amb el temps. No cal impacte. Només cedeix.
Un tambor ple és exactament aquesta situació. La paret està permanentment tensada pel pes del contingut. Aquests continguts poden ser un detergent, un dissolvent o un àcid. I el tambor podria seure així durant un any.
Les cadenes de polímer més llargues resisteixen molt millor. Això és el que et compra l'alt pes molecular de HMW-HDPE.
Hi ha una captura i aterra a la màquina. La resina HMW és més rígida de processar. S'infla més deixant el dau. Necessita més potència d'extrusora i diferents paràmetres de paris que el HDPE en una llauna petita.
Així que comproveu la capacitat de plastificació amb la vostra resina de tambor real. Les cotitzacions solen indicar-ho per a HDPE estàndard, que no és el que executareu.
Programació de la paret per a l'impacte
Un controlador parison no estableix un gruix. Estableix una corba al llarg de la parís. En un tambor, aquesta corba es dissenya al voltant de la prova de caiguda.
Es torna més senzill un cop veus el tambor com un conjunt de treballs:
- Timbre de base i inferior: més.Això té l'impacte i, per defecte, és la zona més fina. Necessita la major compensació.
- Línia de pessic: més.La soldadura més feble no hauria de ser també la secció més fina.
- Campana superior i zona de tancament: més.Els tapons concentren l'estrès i els tambors també cauen a la part superior.
- Paret lateral recta: menys.Porta la càrrega menys concentrada. Aquí és on es desprèn el pes.
- Per sobre de la línia de tall: mínim.Aquest material es torna flaix i es torna a molar.
Els números aclareixen les apostes. Un bidó de 200 litres pesa entre 12 i 15 kg, amb una paret d'uns 3,5 a 4 mm. Afegiu un mil·límetre innecessari a través del cos i heu afegit quilos de HMW-HDPE a cada tambor que envieu.
És per això que la resolució del controlador no és una nota al peu aquí. Un controlador de gruix de paret de 100 punts posa el material precisament on es formarà el timbre. En canvi, un controlador gruixut el distribueix per una banda àmplia i pagueu per la diferència en cada cicle.
Una cosa més que val la pena saber. Sag treballa en contra teu aquí. El parís s'aprima a la part superior mentre penja, i la part superior del parís forma la base del tambor.
Per tant, l'àrea que necessita més material és la zona de la qual l'està robant la gravetat. Aquesta contradicció és la que tot el programa del mur existeix per resoldre.
El doble anell, i per què hi és
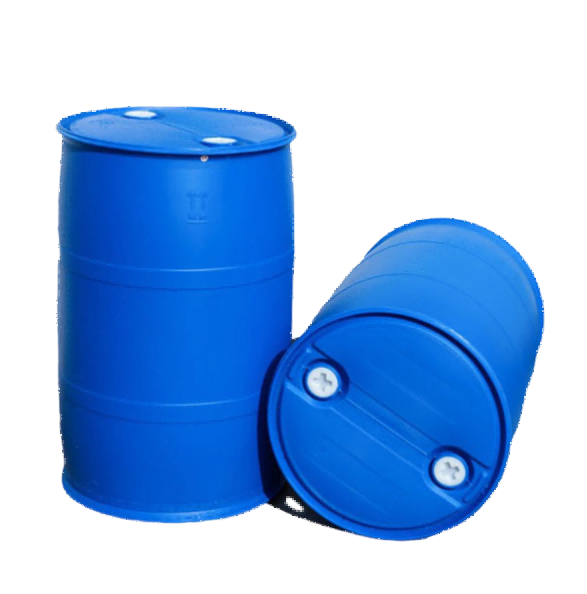
Mireu un bidó de 220 litres i veureu dos anells aixecats al voltant del cos. No estan estilitzant.
Fan tres feines. Redueixen la paret lateral contra abollaments. Donen als manipuladors de tambors de carretons elevadors alguna cosa per agafar. I porten la càrrega quan s'apilen els bidons, mantenint el pes de la paret.
Des del punt de vista de l'emmotllament, els anells són una complicació. Cadascun és un canvi de secció, de manera que el parís s'estén de manera diferent allà. Fes mal el programa i apareixen punts prims immediatament a sota de cada anell.
És un bon exemple de per què el disseny del motlle i la capacitat de la màquina pertanyen a la mateixa conversa. Un perfil d'anell que sigui fàcil de dibuixar pot ser incòmode de bufar de manera uniforme. Aquesta discussió no costa res abans de tallar el motlle, i molt després.
Especificació de la màquina
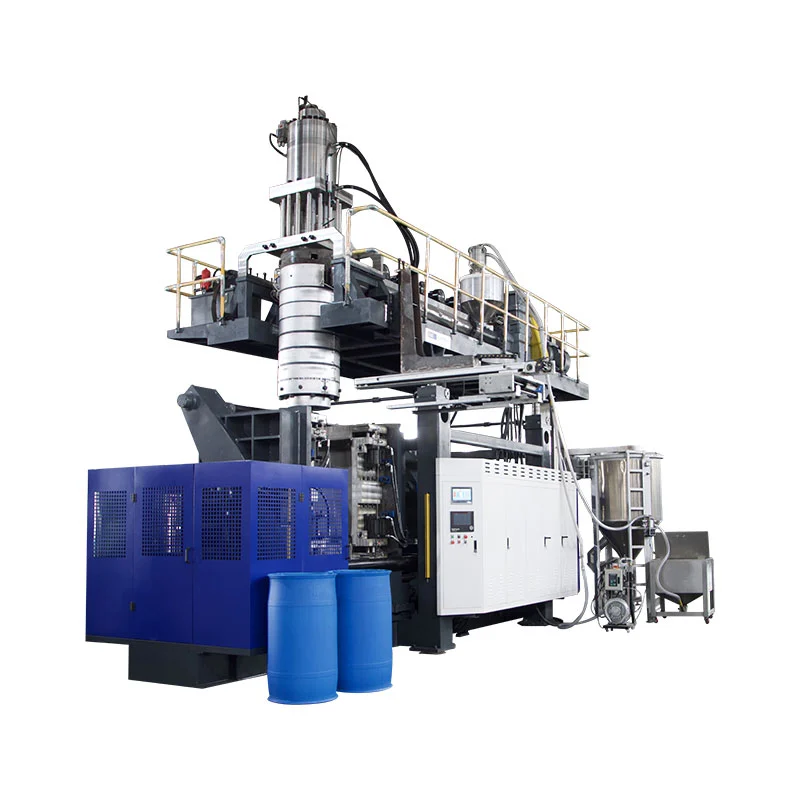
Els tambors són exigents, però l'especificació es redueix a quatre preguntes.
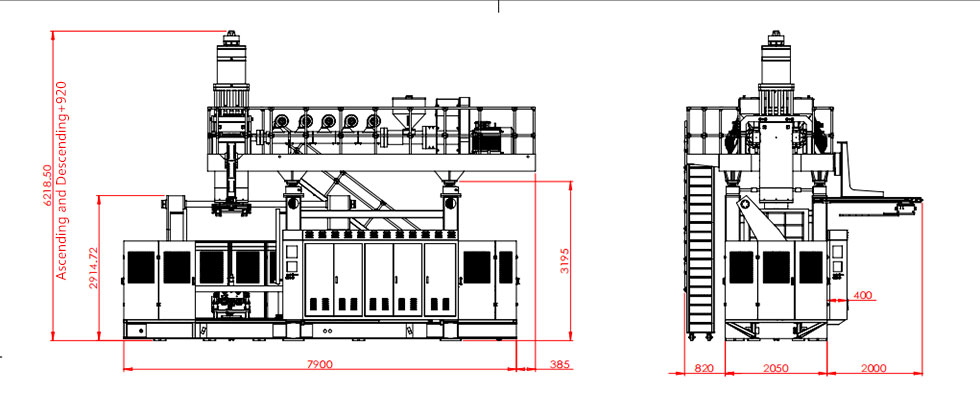
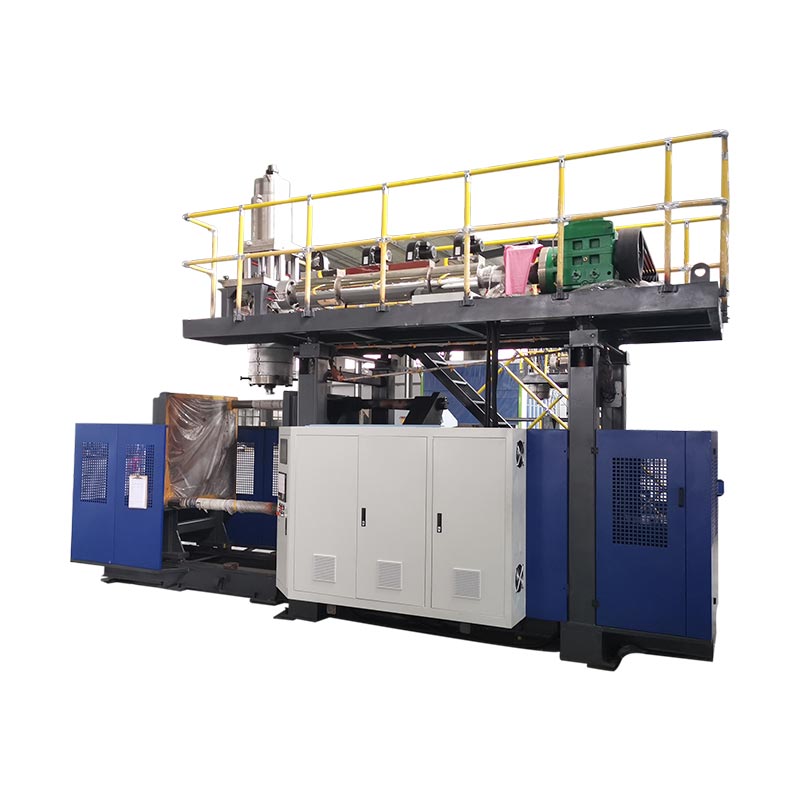
- Quin és el tambor més gran?Un bidó de 200 a 220 litres necessita una màquina de classe de 250 litres. El nostre és elBarril químic KGB200L/LP especial, també venut com aTambor de plàstic de 220 litres.
- Tambors més petits també?La majoria de les plantes tenen un rang. A30LoAcumulador de 120 lcobreix l'extrem inferior i dues màquines solen tenir entre 30 i 220 litres.
- Quin grau de resina?Confirmeu la capacitat de plastificació amb el vostre HMW-HDPE real, no amb les xifres genèriques de HDPE.
- Què més corre al marc?La mateixa màquina fa dipòsits d'aigua, palets, barreres i dipòsits de combustible canviant el motlle. La planificació d'això manté la utilització entre els contractes de tambor.
Taula 2 · Mida del tambor segons classe de màquina
| Mida del tambor | màquina | Força de subjecció | Sortida indicativa |
|---|---|---|---|
| 20 a 30 L | Acumulador de 30 l | 215 kN | ~650 per hora |
| 50 a 60 L | Acumulador de 60 l | 280 kN | ~500 per hora |
| 120 L | Acumulador de 120 l | 440 kN | ~320 per hora |
| 160 L | Acumulador de 160 l | 760 kN | ~300 per hora |
| 200 a 220 L | Bidón especial de 250L | 760 kN | De 17 a 20 per hora |
Aquesta última fila sorprèn a la gent, i val la pena explicar-la amb sinceritat. El full d'especificacions KGB200L/LP mostra 300 peces per hora de cicle sec. Els bidons reals de 220 litres surten entre 17 i 20.
La màquina no té un rendiment inferior. El cicle sec és la màquina que funciona sense plàstic i sense refrigeració. Una paret HMW-HDPE de 4 mm triga uns minuts a fixar-se, i la refrigeració és el que marca el ritme de totes les parts grans. Cap quantitat de potència de l'extrusora canvia això.
Parleu amb nosaltres del vostre programa de bateria
Envieu la mida del tambor, el grau de resina i la certificació que necessiteu. Tornarem amb classe de màquina, enfocament del programa de paret i resultats realistes per la vostra part.
Obteniu un pressupost Xateja per WhatsAppPreguntes freqüents
Quina màquina fa bidons químics de plàstic?
Màquina d'emmotllament per extrusió per bufat d'acumulador. Emmagatzema la fosa i la treu ràpidament, de manera que un parís de tambor pesat no s'enfonsa abans que es tanqui el motlle. Un bidó de 200 a 220 litres necessita una màquina de classe de 250 litres amb una força de tancament d'uns 760 kN.
Què és la prova de caiguda de l'ONU?
Un tambor ple es deixa caure des d'una alçada fixada sobre una superfície rígida, normalment inclou una caiguda diagonal a la campana inferior. No s'ha de filtrar després. Les nostres eines de tambor estan validades per a una prova de caiguda de 3 metres amb certificació de l'ONU.
Per què els bidons de plàstic fallen la prova de caiguda?
La majoria de fallades es troben a la campana inferior o a la soldadura de pessic, no a la paret lateral. Les causes habituals són massa poc material al radi de la base, una soldadura en fred o una resina amb una resistència insuficient a l'esquerda per tensió.
Quant pesa un bidó de 200 litres?
Normalment de 12 a 15 kg en HMW-HDPE, amb una paret d'aproximadament 3,5 a 4 mm. El pes exacte depèn del programa de paret i de la certificació que ha de complir el tambor.
Quina sortida pot aconseguir una caixa de tambors?
Un bidó de doble anell de 220 litres funciona a aproximadament 17 a 20 peces per hora. El refredament ho limita, perquè una paret de 4 mm triga molt més a fixar-se que un recipient petit.
Una màquina pot fer tambors i altres productes?
Sí. Les màquines acumuladores canvien de producte canviant el motlle. El mateix marc fa dipòsits d'aigua, palets, barreres de trànsit, boies i dipòsits de combustible.
On et deixa això
Els tambors semblen peces simples. No ho són. Un tambor ha de sobreviure deixant caure, ple i fred, al seu racó més feble. A continuació, mantingui alguna cosa agressiva durant un any sense trencar-se.
Tres coses decideixen si ho fa. Resina amb resistència real al crack per tensió. Un programa de paret que posa material a la campana i la soldadura. I prou resolució de control per col·locar-lo amb precisió, en lloc d'afegir pes a tot arreu.
Fes-los bé i passa el tambor. Fes-los malament i de vegades passa, que és pitjor. No ho sabràs fins que un client ho faci.