
En aquesta pàgina
- Què és una màquina de modelat per bufat de plàstic?
- Tipus de màquines de bufat de plàstic
- Components clau i com afecten la sortida
- Tendències 2026 en modelat per bufat
- Com triar la màquina adequada
- Instal·lació, cablejat i posada en marxa
- Problemes comuns i resolució de problemes
- Perspectives del mercat 2026-2030
- PMF
- Conclusió
Què és una màquina de modelat per bufat de plàstic?
El modelat per bufat és un procés de fabricació de peces de plàstic buides. La màquina fon la resina plàstica, la dóna una forma suau i utilitza aire comprimit per inflar aquesta forma contra les parets d'un motlle; quan es refreda, la peça manté la forma del motlle. Quatre etapes defineixen cada màquina:escalfament (plastificació), conformació (parison o preforma), bufat i refredament— i les diferències entre els tipus de màquines es redueixen a com es crea la forma suau abans que s'introdueixi l'aire.
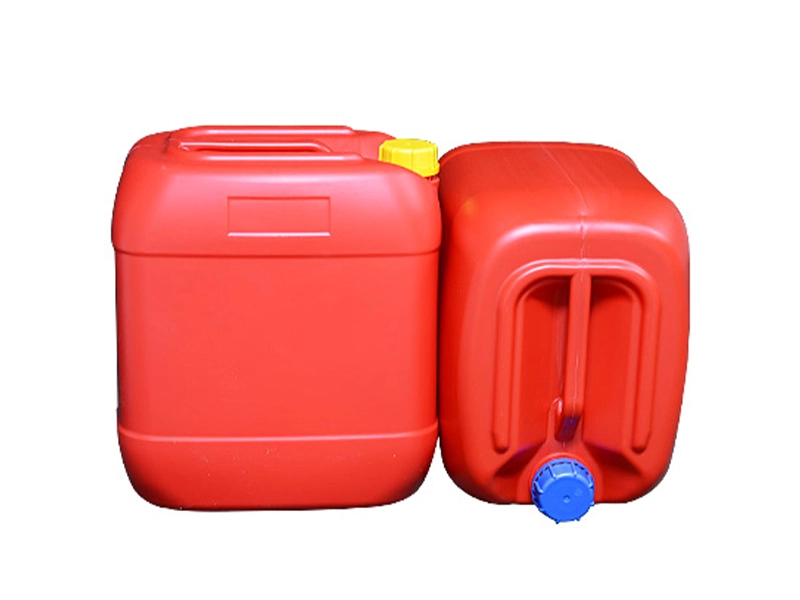
Les màquines d'emmotllament per bufat de plàstic produeixen una àmplia gamma de productes quotidians i industrials: begudes i productes farmacèuticsampolles, lubricant i químicbidons, industrialbidons i dipòsits IBC, dipòsits de combustible d'automòbils i conductes d'aire, barreres de carreteres i innombrables contenidors. El material depèn de la peça:PETper a ampolles de begudes transparents,HDPEi HMW-HDPE per a llaunes, bidons i dipòsits,PPper a envasos resistents a la calor i de paret prima, i resines de PVC o d'enginyeria com PA per a aplicacions especials i de barrera.
Tipus de màquines de bufat de plàstic
Hi ha tres tipus de processos bàsics, a més d'una categoria d'accionaments de ràpid creixement que ara els compradors pesen per separat el 2026.
Màquina d'emmotllament per extrusió per bufat (EBM)
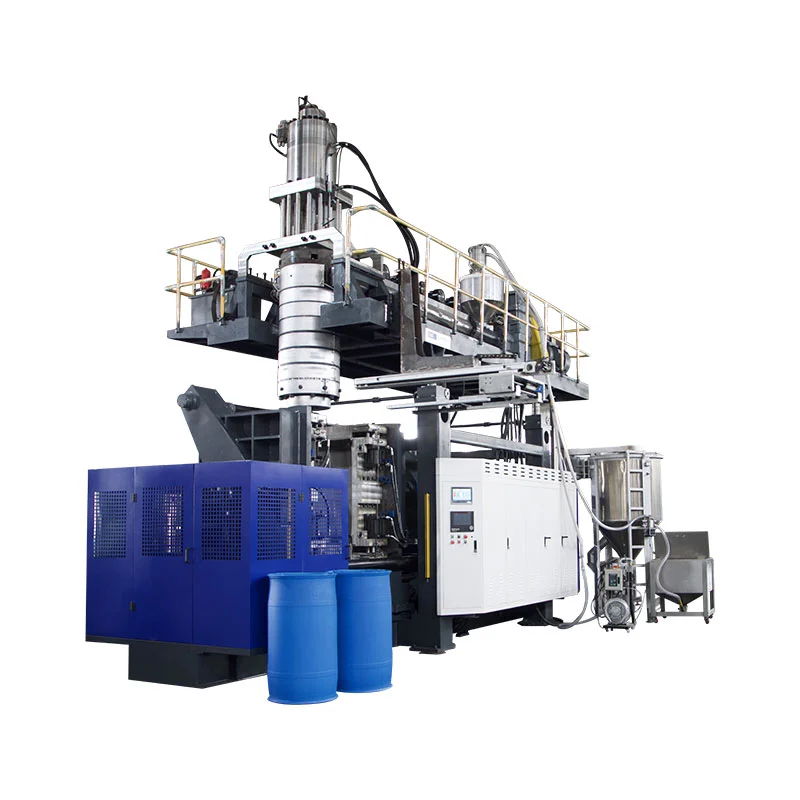
Com funciona:l'extrusora fon la resina i l'empeny a través d'un capçal de matriu per formar un tub penjant, el parís; el motlle es tanca al seu voltant i l'aire l'infla contra la cavitat. Com que el cos, el mànec i el coll es formen en un sol tret, l'emmotllament per extrusió per bufat és el procés per a peces grans i manipulades.Avantatges:baix cost d'eines, canvis ràpids i la gamma de mida més àmplia: des d'ampolles de 100 ml fins a bidons de 220 L i més.Aplicacions:bidons, bidons químics, dipòsits d'aigua i combustible, caixes d'eines, barreres de carreteres, joguines. És l'adaptació natural als contenidors industrials de gran volum i el procés en el qual ens especialitzem; veure el nostrecontínuaiacumuladormàquines d'extrusió.
Màquina de modelat per injecció per bufat (IBM)
Com funciona:una preforma precisa s'emmotlla per injecció sobre una vareta de nucli i després es transfereix a una estació de bufat on l'aire l'infla. Com que el coll està modelat per injecció, IBM ofereix una excel·lent precisió del coll i un acabat suau. Convéampolles i pots petits i d'alta precisió— ampolles farmacèutiques, envasos cosmètics — en volums baixos amb ferralla molt baixa. No produeix envasos manipulats i no s'adapta a peces grans.
Màquina d'emmotllament per injecció d'estirament per bufat (ISBM)
Com funciona:s'injecta una preforma de PET, després s'estira axialment mentre es bufa. Aquesta orientació biaxial alinea el polímer, produint una paret més clara, més forta i més lleugera per a un pes determinat. ISBM és l'estàndard per aAigua PET i ampolles de refresc, on la lleugeresa i la transparència són determinants. És una família de productes diferent de les peces industrials HDPE.
2026: Màquines d'emmotllament per bufat totalment elèctriques i servoaccionades
Més enllà del tipus de procés, els compradors el 2026 es comparen cada cop méstecnologia de conducció. Les màquines tradicionals utilitzen sistemes hidràulics de desplaçament fix que funcionen a plena potència independentment de la càrrega.Tot elèctricles màquines substitueixen la hidràulica per servomotors, ihidràulica servoaccionadaLes màquines accionen la bomba principal a demanda, tant redueixen dràsticament l'ús d'energia com milloren la repetibilitat. Els dissenys totalment elèctrics són habituals en màquines petites i d'alta precisió; per a peces industrials grans que necessiten força de subjecció molt elevada, ahidràulica servoaccionadaLa màquina normalment ofereix el millor equilibri entre estalvi d'energia i tonatge. Les nostres màquines utilitzen una bomba principal servo amb control de conversió de freqüència exactament per aquest motiu.
Taula 1 · Tipus de màquina vs material, capacitat, aplicació i avantatge 2026
| Tipus | Materials | Capacitat típica | Les millors aplicacions | 2026 avantatge |
|---|---|---|---|---|
| Extrusió (EBM) | HDPE, HMW-HDPE, PP, PVC, PA | 100 ml – 2.000 L | Bidons, bidons, tancs, peces d'automòbil | Els capçals multicapa executen capes de PCR/remolida |
| Injecció (IBM) | PE, PP, PS | ≤ ~0,5 L | Ampolles petites farmacèutiques i cosmètiques | Rebuig molt baix, colls precisos |
| Estirament d'injecció (ISBM) | PET | 0,2-10 L | Ampolles d'aigua i refrescos | Lleugerament, claredat |
| Servo / totalment elèctric | Qualsevol (tecnologia de conducció) | Varia | Línies de gran volum d'energia crítica | La palanca més gran d'eficiència energètica |
Components clau i com afecten la sortida
Dues màquines poden compartir una capacitat principal però tenen un rendiment molt diferent, perquè la qualitat i la sortida viuen en els components. Una màquina més barata amb un control de paret feble normalment resulta ser la cara: la resina que malgasta en cada part supera la diferència de preus en qüestió de mesos.
- Unitat de cargol / plastificació.Fon i mesura la resina. El diàmetre del cargol (normalment 50-100 mm) i la relació L/D (24-25) determinen l'homogeneïtat i el rendiment de la fusió; una fusió inestable apareix com a parts inconsistents aigües avall.
- Die head i control de paris.Forma el parís i perfila la seva paret al llarg de la seva longitud. Un controlador de gruix de paret d'alta resolució (per exemple, un sistema MOOG de 100 punts) és la palanca més gran tant pel que fa al cost de la resina com a la resistència de les peces.
- Unitat de subjecció.Tanca i manté el motlle contra la pressió interna de bufat. La subjecció sincrònica amb bloqueig de pressió directa manté les platines paral·leles; un tonatge massa baix produeix flaix i parts febles.
- Sistema de refrigeració.Col·loca la peça contra el motlle. El refredament sol ser el pas més llarg del cicle, de manera que el disseny de refrigeració, no l'extrusora, estableix la sortida real i controla la deformació.
- Sistema de control i automatització.Executa i automatitza la línia. Un PLC/HMI fiable (Mitsubishi, Weinview) més l'extracció i el desfent de robot protegeixen la consistència i l'OEE en execucions no tripulades.
Taula 2 · Component vs funció, mètrica de qualitat i què preguntar en comprar
| Component | Funció | Mètrica de qualitat afectada | Pregunteu al proveïdor |
|---|---|---|---|
| Cargol / plastificant | Fondre i mesurar la resina | Homogeneïtat de la fusió, sortida | Diàmetre del cargol, L/D, HDPE kg/h? |
| Cap de matriu / control de paris | Forma i perfil parison | Uniformitat de gruix de paret, ús de resina | Quants punts de gruix de paret? |
| Unitat de subjecció | Tanqueu i subjecteu el motlle | Flash, part integritat | Força de tancament i tipus de bloqueig? |
| Sistema de refrigeració | Estableix la part | Temps de cicle, deformació | Disseny de refrigeració i especificacions d'aigua? |
| Control/automatització | Executar i automatitzar | Coherència, OEE | Marca PLC/HMI, robot per emportar? |
Tendències 2026 en modelat per bufat
Compatibilitat amb PCR i resina reciclada
Els objectius reguladors i de marca estan impulsant el contingut reciclat (PCR) a tots els envasos. L'execució d'una fosa reciclada variable, de vegades contaminada, requereix un control més estricte de temperatura i paris, i sovint acapçal de matriu multicapade manera que un nucli remollat o PCR es pot intercalar entre pells verges. Les màquines amb un control precís del gruix de la paret i zones de temperatura estables gestionen la resina reciclada de manera molt més indulgent.
IA i monitorització intel·ligent
La línia és cada cop més instrumentada.Taulers OEE, el manteniment predictiu, el diagnòstic remot i l'ajust automàtic de paràmetres passen d'opcions premium a expectatives. Fins i tot un sistema d'alarma a bord bàsic que permet al proveïdor diagnosticar avaries de forma remota pot convertir una aturada de diversos dies en una solució el mateix dia, que, en una línia les 24 hores del dia, val més que una modesta diferència de preu de la màquina.
Eficiència energètica
L'energia és un cost recurrent que s'executa durant tota la vida útil de la màquina, de manera que cada cop impulsa més les decisions de compra. Les palanques principals són abomba principal servo, ús optimitzat d'aire comprimit (l'aire és una de les utilitats més cares d'una planta) i refrigeració eficient. Com que l'energia és un component real del cost per ampolla, una unitat eficient sovint es retorna més ràpidament que qualsevol altra actualització en una línia de gran volum.
Taula 3 · Tendència 2026 vs impacte de fàbrica, punt de compra i ROI
| Tendència | Impacte a la fàbrica | Punt de compra | Valor de ROI |
|---|---|---|---|
| PCR / resina reciclada | S'ha de fondre variable, fosa contaminada | Capçal multicapa + fort control de paret | Compleix els objectius de reciclatge de marca/reguladors |
| IA / monitorització intel·ligent | Menys temps d'inactivitat, configuració més ràpida | Tauler OEE, diagnòstic remot, sistema d'alarma | Major temps de funcionament, menor ferralla |
| Eficiència energètica | Energia en curs = cost en curs | Servobomba, aire optimitzat, refrigeració eficient | Menor cost per part, recuperació més ràpida |
Com triar la màquina de modelat per bufat de plàstic adequada
La manera més fiable d'especificar una màquina és treballar des de la peça cap a fora i jutjar el cost total de propietat en lloc del preu de l'adhesiu:
- Definiu primer el producte.Mida més gran, tant si té un mànec, la resina, l'especificació de la paret i qualsevol certificació (test de caiguda, UN).
- A continuació, definiu la sortida.Converteix el cicle sec a la sortida real i el volum diari abans de triar una estació simple o doble o un acumulador.
- Coincideix amb el tipus de màquina.Manipulat/gran → extrusió; petita precisió → injecció; PET clar → estirar.
- Pesar l'energia i l'automatització.El servomotor i el robot per emportar augmenten el preu però redueixen el cost de funcionament.
- Comproveu servei, recanvis, instal·lació i formació.Una màquina és una relació de dècades; el suport decideix el temps de funcionament.
- Jutgeu el TCO, no el preu.La resina, l'energia, la ferralla i el temps d'inactivitat redueixen la diferència de preus entre dues màquines al llarg de la seva vida útil.
Taula 4 · Llista de verificació del comprador
| Criteri | Què confirmar |
|---|---|
| Capacitat | Volum màxim de part + producció diària realista |
| Energia | Servoaccionament, kW instal·lats, consum d'aire i aigua |
| Compatibilitat de materials | Contingut HDPE / PP / PVC / PA / PCR |
| Velocitat de canvi | Temps de canvi de motlle, únic vs multi-encuny |
| Suport postvenda | Garantia, instal·lació, formació, recanvis |
| Seguretat i compliment | Cortina de llum, CE, prova de caiguda / UN quan sigui necessari |
 Contínua — estació única de 5L
 Contínua — estació única de 15 litres
 Acumulador - 60L per a peces grans
Instal·lació, cablejat i posada en marxa
Una línia d'emmotllament per bufat és una instal·lació pesada en serveis públics, i la majoria dels retards en la posada en marxa provenen de la preparació del lloc en lloc de la pròpia màquina. Confirmeu els elements essencials abans que arribi la màquina:
- Utilitats.Corregiu l'alimentació i el cablejat, netegeu l'aire comprimit a la pressió requerida, el cabal i la pressió d'aigua de refrigeració i les connexions hidràuliques si escau.
- Lloc i fundació.Un sòl nivell i amb capacitat de càrrega per al pes de la màquina, a més d'un espai lliure al voltant de la platina, l'extrusora i la sortida per al funcionament i el manteniment.
- Seqüència de posada en marxa.Engegueu la bomba d'oli, porteu la màquina a temperatura (permet diverses hores amb l'aigua de refrigeració activada), inicieu l'extrusió i el controlador de gruix de paret i, a continuació, executeu cicles manuals abans de canviar a automàtic.
- Acceptació (prova).Verifiqueu la sortida del cicle sec, la uniformitat del gruix de la paret, el pes i l'acabat de la part i les funcions de seguretat abans de tancar la sessió.
Els nostres enginyers viatgen a la vostra fàbrica per instal·lar, posar en servei i entrenar els operadors, de manera que la línia assoleix una producció estable més ràpidament que una autoinstal·lació.
Problemes comuns i resolució de problemes
La majoria dels defectes d'emmotllament per bufat es remunten a quatre palanques: perfil de gruix de paret, temperatura de fusió, força de subjecció i refrigeració. Aquesta taula associa els defectes que més pregunten els compradors amb les seves causes i solucions habituals.
Taula 5 · Defecte vs causa probable i correcció
| Defecte | Causa probable | Primera correcció per provar |
|---|---|---|
| Fuga | Pessic feble / paret prima a la soldadura | Ajusteu el perfil de la paret i el moment de pessigar i bufar |
| Gruix de paret desigual | Perfil de Parison desactivat / mort no centrat | Torneu a perfilar el parís, centreu el capçal de la matriu |
| Paròstic inestable | Temperatura de fusió / carrera d'emmagatzematge | Comproveu les zones de temperatura i la carrera d'emmagatzematge |
| Boirina / blanqueig | Temperatura de fusió o refredament massa agressiu | Ajusta la temperatura de fusió i la velocitat de refredament |
| Fons de balancí | Base de refredament / pressió de bufat | Ajusteu el refredament de la base i la pressió de bufat |
| Excés de flaix | Pinça insuficient / motlle desgastat | Verifiqueu la força de subjecció, inspeccioneu el motlle |
| Deformació / deformació | Refrigeració insuficient | Amplieu el temps de refredament, baixeu la temperatura de l'aigua |
Quan la producció cau en lloc de la qualitat, la causa és més sovint la carrera d'emmagatzematge o el refredament que l'extrusora; aquest és el primer lloc a buscar. La ferralla persistent i les parades no planificades també són el major fregament ocult de l'OEE, per això el control de paret estable i l'automatització fiable es recuperen molt més enllà del seu cost inicial.
Perspectives del mercat 2026-2030
La demanda és constant i àmplia. Segons Grand View Research, el mercat mundial de màquines de modelat per bufat de plàstic es tractava3.200 milions de dòlars el 2024 i es preveu que assoleixi aproximadament 4.000 milions de dòlars el 2030, un CAGR d'uns 4,2%. El creixement està impulsat pels envasos, components d'automoció, envasos industrials i sanitat, ambÀsia-Pacífic la regió més gran amb al voltant del 39% del mercat. L'extrusió continua sent el segment de procés més gran per a peces buides industrials, mentre que l'emmotllament per bufat d'estirament de PET lidera els envasos de begudes.
Per als compradors, el senyal pràctic és que es tracta d'un mercat de modernització, no d'un auge: el creixement es concentra on les màquines afegeixen eficiència, capacitat de contingut reciclat i automatització. És per això que una decisió de compra del 2026 és menys sobre especificacions bàsiques i més sobre eficiència energètica, compatibilitat PCR, temps d'activitat i cost total de propietat.
Obteniu un pressupost de màquina de modelat per bufat de plàstic
Expliqueu-nos el vostre producte, mida, resina i producció diària; us recomanarem el tipus i la configuració adequats, amb especificacions reals i xifres de cicle.
Obteniu un pressupost Xateja per WhatsAppPreguntes freqüents
Què és una màquina de modelat per bufat de plàstic?
Fa productes de plàstic buits escalfant la resina, formant-la en una forma suau, inflant-la amb aire comprimit dins d'un motlle i refredant-la, produint ampolles, bidons, bidons, dipòsits i recipients. Els principals tipus són el modelat per extrusió, injecció i estirament per bufat.
Quins són els principals tipus de màquines d'emmotllament per bufat?
Extrusió (EBM) per a peces de HDPE manipulades i grans, injecció (IBM) per a ampolles petites precises i estirament d'injecció (ISBM) per a ampolles de PET transparents. Les màquines també es descriuen com a contínues, acumuladores, multicapa i servo/tot elèctriques.
Quins materials es poden utilitzar?
HDPE i HMW-HDPE, PP, PVC i PA en màquines d'extrusió; PET en màquines d'estirament d'injecció. HDPE és estàndard per a llaunes, bidons i dipòsits; PET per a ampolles transparents.
Quant costa una màquina de modelat per bufat de plàstic?
El cost depèn de la mida de la peça i de la força de subjecció, del nombre de capçals de matriu, de parets d'una sola capa o de múltiples capes i de l'automatització. Les màquines petites d'una estació són les més assequibles; grans línies de tambor acumulador costen molt més. El cost total de propietat (energia, ferralla i manteniment) sol importar més que el preu de l'adhesiu.
Quina diferència hi ha entre l'emmotllament per extrusió i per injecció per bufat?
L'extrusió extrueix un parís buit i el bufa, fent peces de mànec i grans. La injecció modela primer una preforma precisa i després la bufa, ideal per a ampolles petites i precises, però no per a nanses o peces grans.
Com puc triar la mida adequada de la màquina?
Comenceu des del volum de part més gran i la producció diària. Multipliqueu la sortida del cicle sec per un factor d'eficiència de 0,75 a 0,85 i les vostres hores de funcionament per comprovar la capacitat real i, a continuació, trieu una estació simple o una estació doble o un acumulador per a peces grans.
Com puc reduir defectes i ferralla?
La majoria dels defectes es relacionen amb el perfil de gruix de la paret, la temperatura de fusió, la força de subjecció o el refredament. El control precís del gruix de la paret, el tonatge correcte de la pinça i la refrigeració adequada eliminen la majoria de problemes de fuites, flaix, parets irregulars i deformacions.
Valen la pena les màquines de bufat totalment elèctriques el 2026?
Les màquines totalment elèctriques i servoaccionades redueixen l'ús d'energia i milloren la repetibilitat, de manera que es retornen més ràpidament en línies de gran volum i consum intensiu d'energia. Per a peces industrials grans, una màquina hidràulica servoaccionada sovint ofereix el millor equilibri d'estalvi d'energia i força de subjecció elevada.
Conclusió
L'elecció d'una màquina d'emmotllament per bufat de plàstic és una seqüència, no una única especificació: definir la peça, dimensionar la sortida, fer coincidir el tipus de procés i després pesar l'energia, l'automatització i el suport. L'extrusió cobreix la majoria dels contenidors industrials, la injecció s'adapta a les ampolles petites precises i l'emmotllament per bufat té begudes PET, amb servomotors i accionaments totalment elèctrics que ara tallen els tres en energia. El 2026 les decisions que separen una bona compra d'una de costosa sóneficiència energètica, compatibilitat PCR, automatització, OEE i cost total de propietat— recolzat per un servei de suport real. Fes-ho bé i la màquina es guanya durant una dècada.