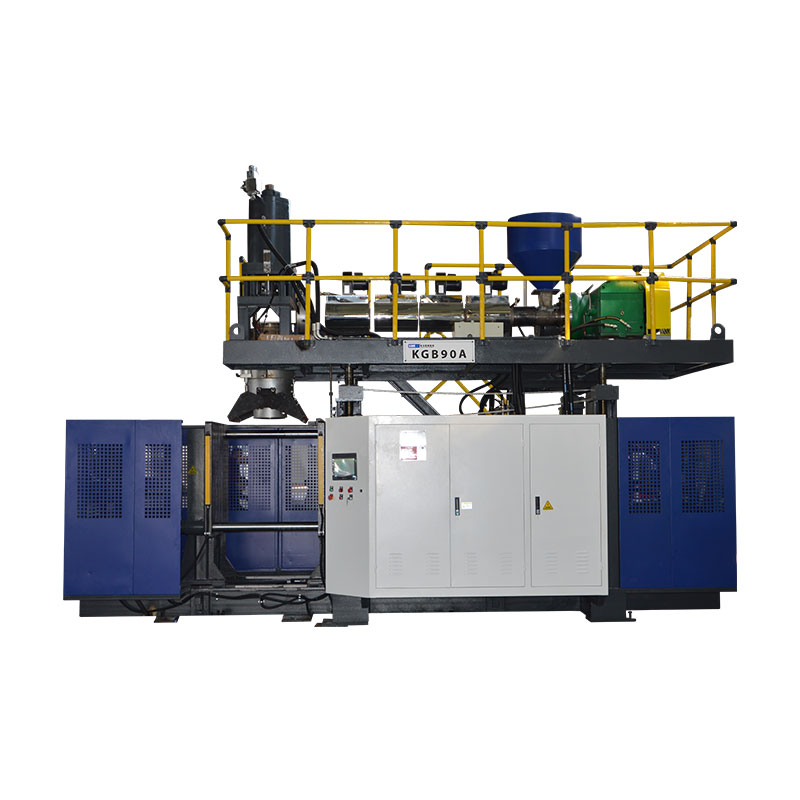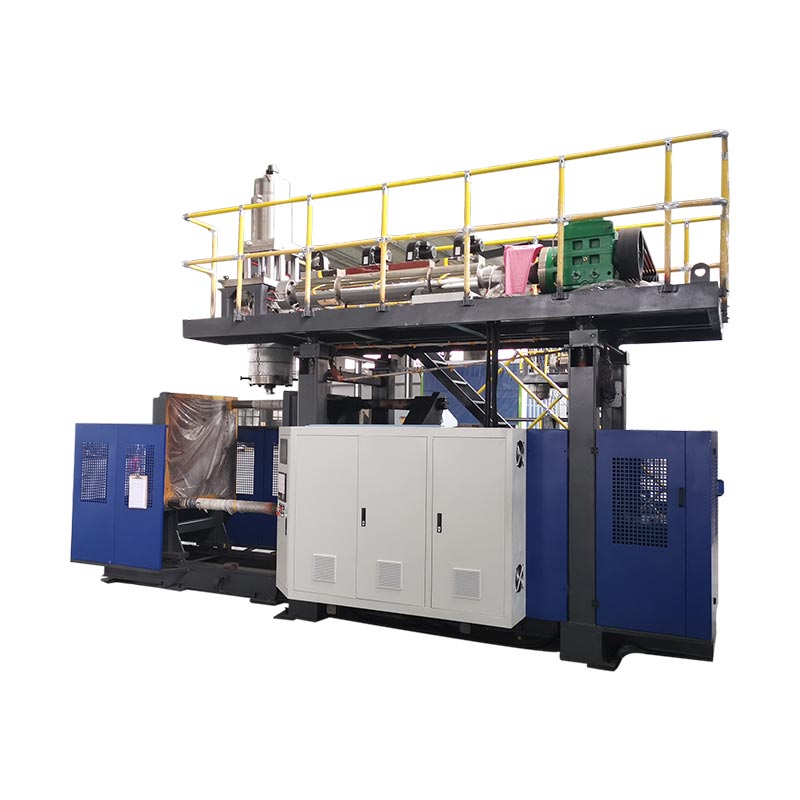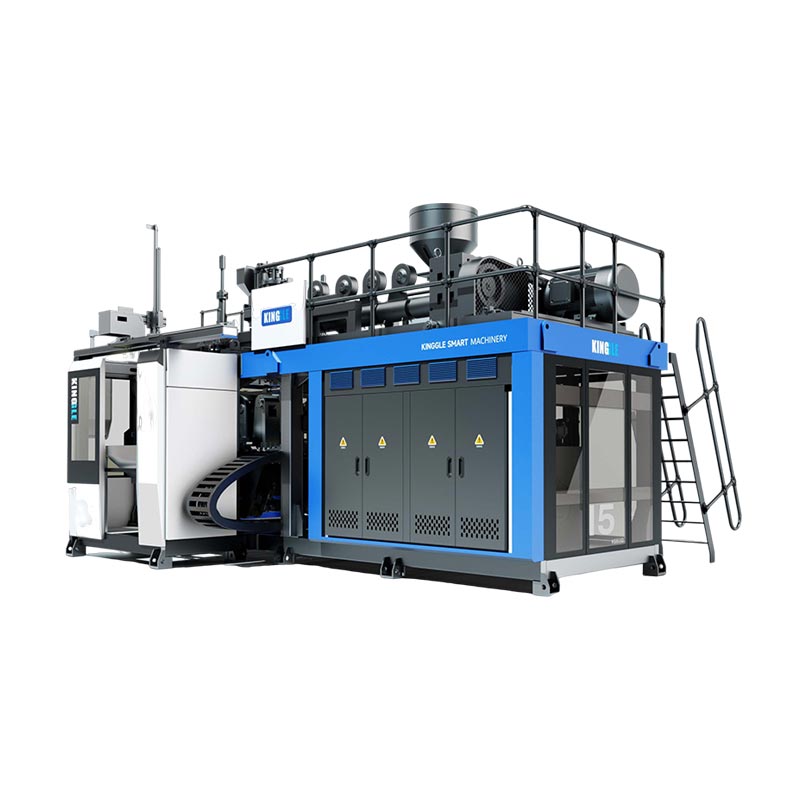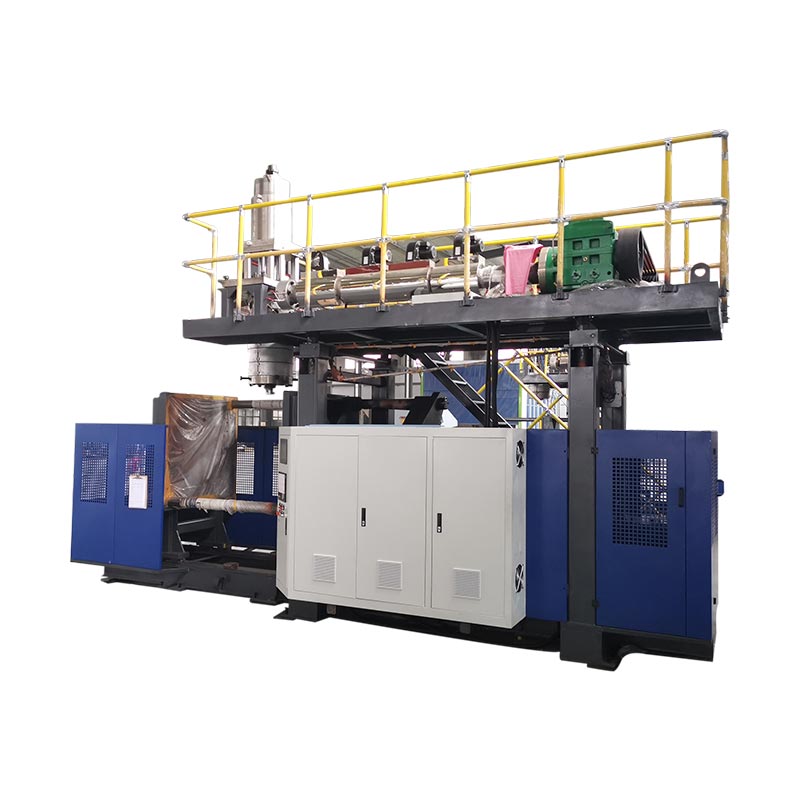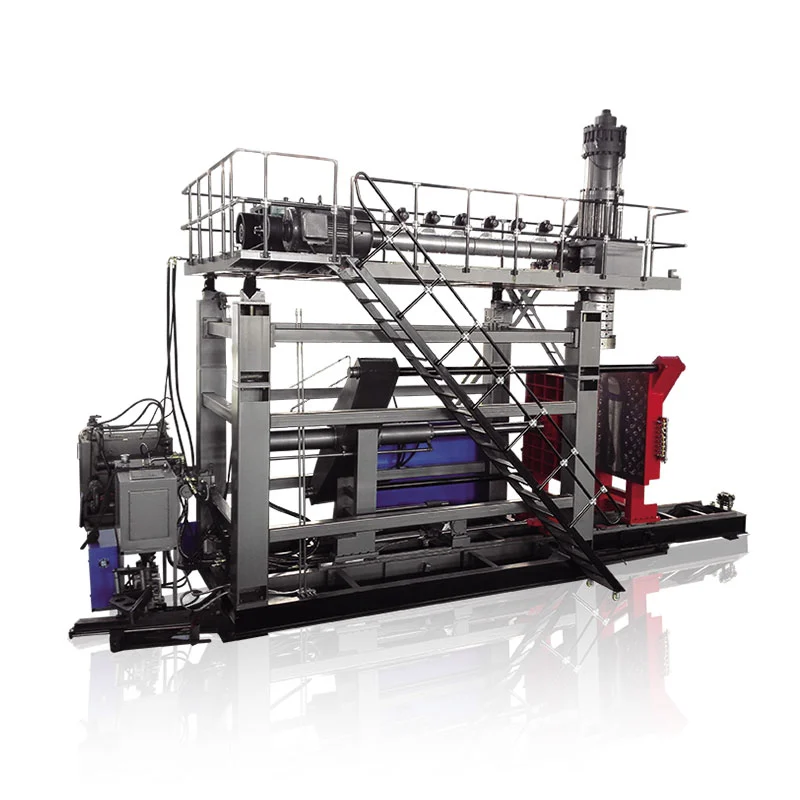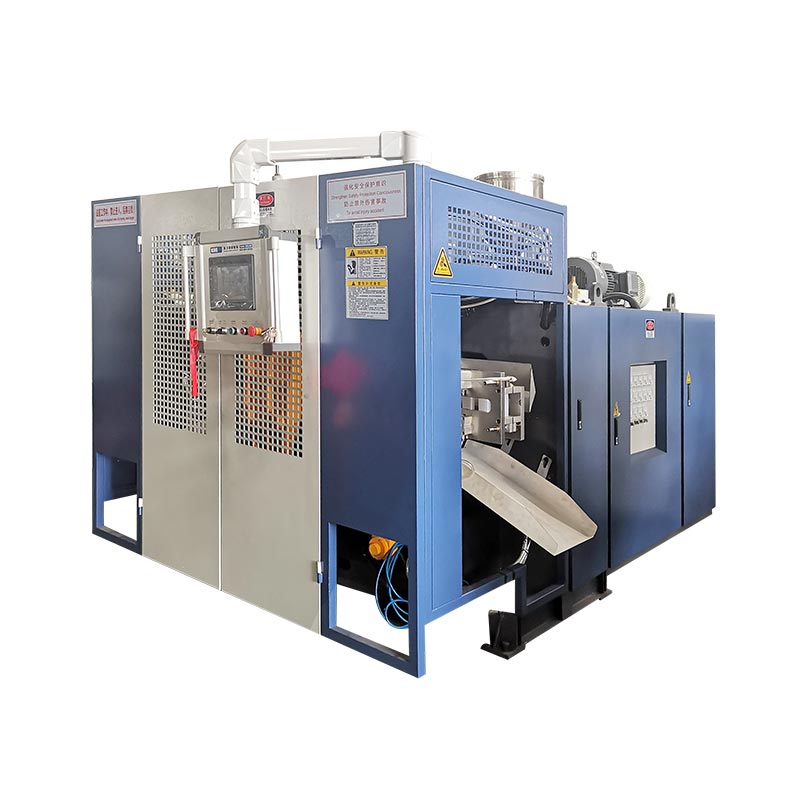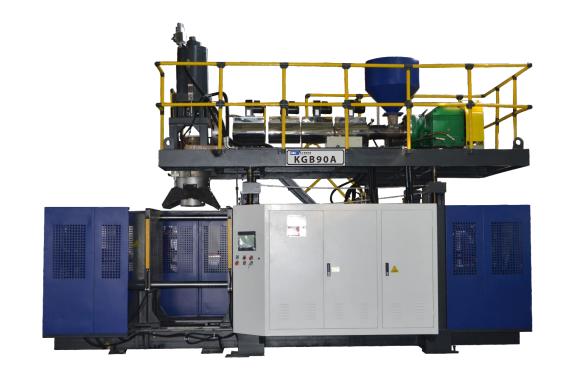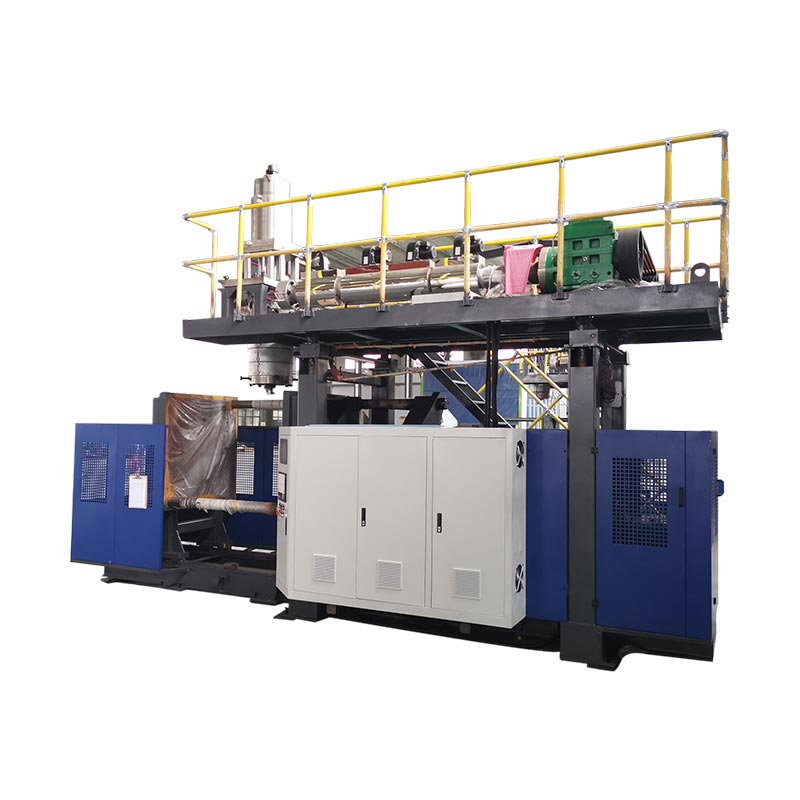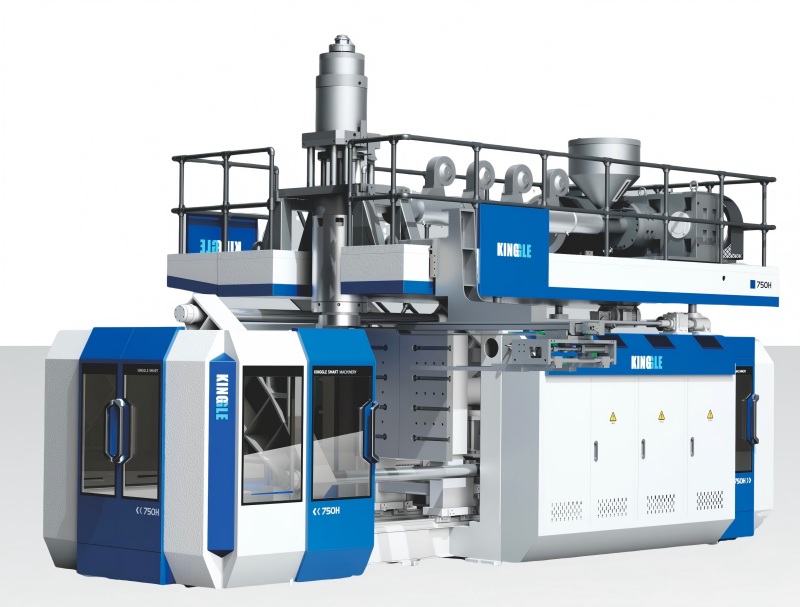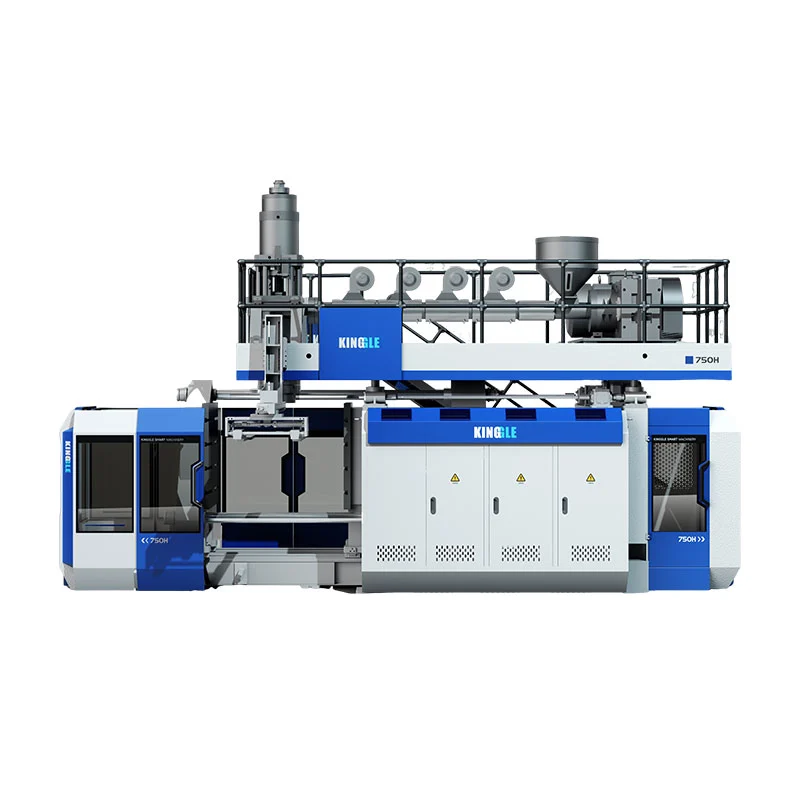
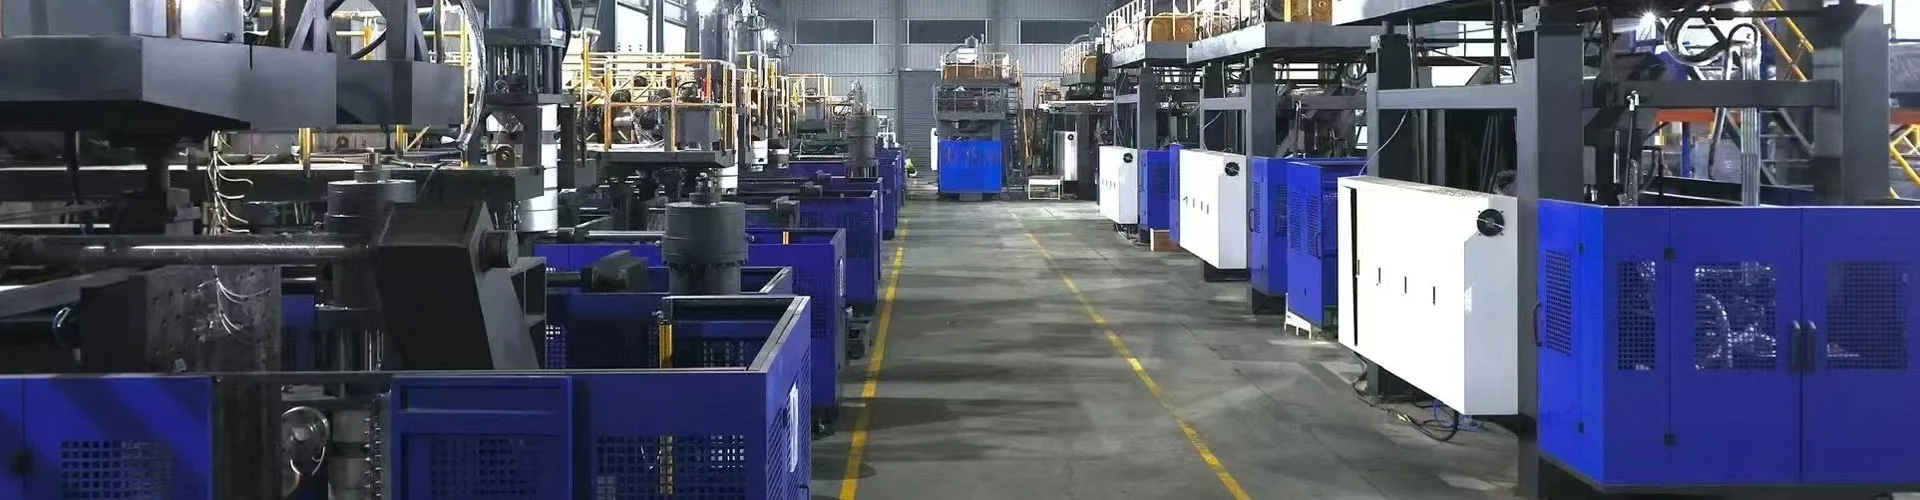
A màquina de modelat per bufat continuextrueix un paris sense parar mentre les estacions de motlle es mouen per agafar-lo i inflar-lo. L'extrusora no s'atura mai, la qual cosa la converteix en la ruta més ràpida per a contenidors HDPE i PP d'uns 0,5 a 30 litres. Tres variables estableixen la vostra sortida: recompte d'estacions, cavitats del capçal de matriu i temps de cicle. Tres més estableixen el vostre cost: energia per part, manteniment i ferralla. Aquesta guia cobreix les dues cares, amb especificacions reals de les nostres pròpies màquines.
L'extrusió contínua cobreix la majoria dels envasos de plàstic que manipuleu en un dia. Ampolles de detergent, gerres d'oli de motor, bidons, envasos agroquímics, gairebé tots surten de màquines com aquestes.
Un aclariment abans dels detalls. Les ampolles d'aigua de PET transparent provenen d'un procés diferent, el modelat per injecció d'estirament per bufat, en diferents màquines. Aquesta guia cobreix l'emmotllament per extrusió contínua per bufat per HDPE, PP, PVC i PA. Si el vostre producte és una ampolla de beguda de PET, l'equip del nostregamma de màquina contínuano ho aconseguirà.
Configuracions de màquines: com els motlles s'uneixen al parís
Cada màquina contínua resol el mateix problema. El parís flueix sense aturar-se, de manera que el motlle ha d'arribar-hi, tancar-se, bufar i netejar abans del següent tret. Com fa la màquina això defineix la configuració.
Màquines de moviment de motllesllançar el motlle horitzontalment fins a la parís. La construcció és senzilla, provada i rendible. Cobreix envasos de 2 a 15 litres.
Màquines de braç corbatfer girar el motlle a través d'un arc, que escurça el recorregut i accelera el cicle. També porten capçals de coextrusió d'1 a 6 capes. Aquesta és la classe per a ampolles d'alt rendiment i en capes.
Després ve el recompte d'estacions.Estació única (L)executa un conjunt de motlles.Estació doble (D)executa dos motlles d'una extrusora, de manera que un costat bufa mentre l'altre s'expulsa.
| Configuració | Gamma de contenidors | El millor per | Compartiment |
|---|---|---|---|
| Motlle de moviment, estació única | 2-15 L | Volums modestos, canvis freqüents de producte | Rendiment més baix per màquina |
| Motlle de moviment, doble estació | 2-15 L | Grans volums en una família de productes | Major cost; necessita una demanda constant |
| Braç corbat, estació única | 5-30 L | Velocitat, parets en capes, bidons més grans | Major consum d'energia |
| Braç corbat, doble estació | 5-30 L | Sortida màxima, multicapa a volum | Capital i superfície més alta |
Ajust de la planta, comprovat d'hora:confirmeu quatre coses abans de comprometre's: espai al sòl contra la petjada de la màquina, alçada del sostre per al capçal de la matriu i el carregador de tremuja, potència trifàsica per a la càrrega connectada i capacitat d'aigua refrigerada. El pes de la màquina oscil·la entre 2,5 tones en una estació simple de 2 L fins a 28,5 tones en una estació doble de braç corbat de 30 L, així que comproveu també la càrrega del sòl.
Els compradors dels EUA haurien d'afegir una comprovació anticipada més. Els contenidors per a aliments, begudes o contactes farmacèutics aporten requisits de materials de la FDA que donen forma a la vostra resina i qualsevol política de rectificació. Les regles de contingut reciclat també varien segons l'estat i canvien sovint, així que confirmeu el requisit actual per a la vostra categoria de producte abans de bloquejar l'especificació de la resina.
Rendiment de producció: convertir les especificacions en ampolles per hora
Cada catàleg imprimeix un número de sortida. Llegiu-lo correctament, o us prometreu excessivament el lliurament.
Aquests números mostren elcicle sec— La màquina funciona buida a tota velocitat, sense plàstic, sense refrigeració. Utilitzeu-los per comparar màquines de manera justa. No els utilitzeu mai com a previsió de producció.
Aquí teniu les xifres reals del cicle sec de la nostra gamma contínua, amb les especificacions que les condueixen.
| Model | Contenidor màxim | Cicle sec | Subjecció | Cargol | Capacitat HDPE | Mitjana energia |
|---|---|---|---|---|---|---|
| KGB2L | 2 L | 600 unitats/hora | 40 kN | 50 mm, L/D 25 | 30 kg/h | 12-18 kW |
| KGB2D | 2 L | 600 × 2 | 40 kN | 60 mm, L/D 25 | 55 kg/h | 12-18 kW |
| KGB5L | 5 L | 500 pc/h | 65 kN | 60 mm, L/D 25 | 55 kg/h | 16-25 kW |
| KGB5D | 5 L | 500 × 2 | 65 kN | 70 mm, L/D 25 | 80 kg/h | 16-25 kW |
| KGB15L | 15 L | 450 unitats/hora | 165 kN | 75 mm, L/D 25 | 100 kg/h | 25-34 kW |
| KGB15D | 15 L | 450 × 2 | 165 kN | 90 mm, L/D 25 | 120 kg/h | 25-34 kW |
| KGH15L | 15 L | 500 pc/h | 200 kN | 80 mm, L/D 25 | 150 kg/h | 40-50 kW |
| KGH15D | 15 L | 500 × 2 | 200 kN | 90 mm, L/D 25 | 180 kg/h | 40-50 kW |
| KGH30L | 30 L | 450 unitats/hora | 300 kN | 90 mm, L/D 25 | 180 kg/h | 70-80 kW |
| KGH30D | 30 L | 450 × 2 | 300 kN | 100 mm, L/D 25 | 300 kg/h | 70-80 kW |
Ara les matemàtiques que converteixen aquests números en un pla de producció.
Dues regles fan que aquest derate sigui honest. Les parets més gruixudes es refreden més lentament, de manera que les peces pesades es redueixen més que les lleugeres. I els canvis mengen hores que mai apareixen en un nombre de temps de cicle.
Mesureu el vostre propi descàrrec després de la instal·lació. Executeu la màquina buida per confirmar el cicle sec, després feu un torn de producció complet i dividiu les peces bones per hores. Aquesta ràtio es converteix en el vostre factor de planificació i es manté estable un cop s'estableix el procés.
Coincideix amb la línia, no només amb la màquina:dimensioneu la vostra sortida de modelat per bufat contra la vostra línia d'ompliment, no de manera aïllada. Una màquina que supera el vostre farciment crea inventari i desordre al sòl. Multipliqueu les peces planificades per hora per hores de torn, dividiu-les per ampolles per caixa i comproveu aquest nombre amb la vostra caixa avall i el rendiment del palet abans de comprar.
Disseny de materials i peces
L'extrusió contínua funciona amb PE, PP, PVC i PA. L'HDPE porta la majoria d'ampolles i bidons que funcionen, i la seva finestra de processament indulgent explica per què domina la categoria.
El cargol fa la feina real. La seva relació de diàmetre i longitud a diàmetre estableix la quantitat de resina que es fon la màquina per hora, i això limita la sortida abans que qualsevol altra cosa. Les nostres màquines funcionen amb cargols de 50 a 100 mm a L/D 25, amb 3 a 5 zones de calefacció al canó i 3×5 a 3×8 seccions de calefacció al capçal de la matriu.
| Material | Productes típics | Què mirar |
|---|---|---|
| HDPE | Ampolles de detergent, bidons, gerres d'oli de motor, lactis | El més indulgent. Coincideix l'índex de fusió amb el pes de la part: menor MFI per a peces més grans |
| PP | Embalatge d'ompliment en calent i de temperatura més alta | Finestra de processament més estreta; es refreda més lentament, de manera que els cicles s'allargan |
| PVC | Ampolles transparents, envasos químics especials | Sensible a la calor. Es degrada si fa calor; purgar abans de qualsevol aturada |
| Torneu a triturar les barreges | Reducció de costos en la majoria de productes | Barrejar en una proporció controlada; La mòlta contaminada porta taques a la fosa |
El disseny de les peces estableix límits que la màquina no pot superar. Els retalls profunds lluiten contra el pessic. Els angles esmolats apriman la paret on més s'estén el parís. Els mànecs necessiten un diàmetre suficient del capçal de matriu per formar-se netament: els nostres capçals funcionen entre 90 i 220 mm en els models d'un sol pin.
Porteu el dibuix al vostre proveïdor abans de tallar un motlle. Segons la nostra experiència, la majoria de les queixes sobre el gruix de la paret es remunten a una decisió de disseny en lloc d'una configuració de la màquina, i una hora al dibuix evita setmanes d'assaig i error.
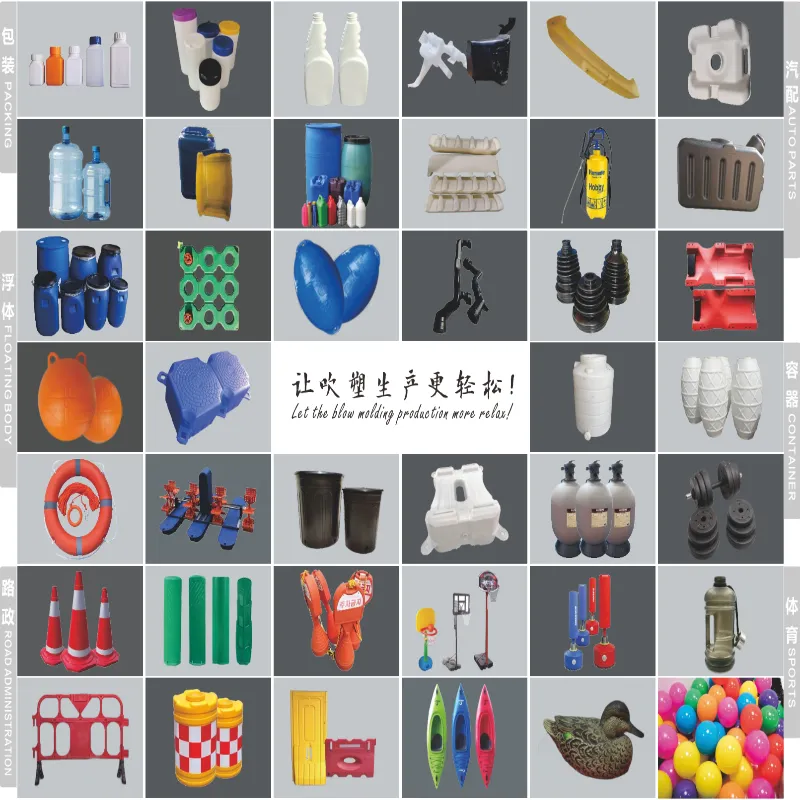
Les capes obren més opcions. Un capçal de coextrusió afegeix una pell de color, una franja de visió transparent o un nucli reciclat enterrat, tot en el mateix pla. Les nostres màquines de braç corbat funcionen d'1 a 6 capes, cobertes completamentguia multicapa.
Automatització, controls i energia
La pila de control decideix si la qualitat es manté en els torns. Pregunteu a qualsevol proveïdor què hi ha dins i espereu noms, no adjectius.
Les nostres màquines funcionen amb PLC Mitsubishi, servocontrol MOOG, HMI Weinview i components OMRON, Schneider i GEFRAN. El control programat del gruix de la paret varia l'espai de la matriu a través del tret, que posa el material on la peça ho necessita i el treu on no ho fa.
Per a la integració de la línia, feu tres preguntes específiques: quins protocols exposa el PLC per a la connexió MES o SCADA, si les alarmes s'exporten com a dades estructurades i si el proveïdor ofereix diagnòstics remots. Oferim monitorització remota d'IoT perquè els nostres enginyers puguin inspeccionar una màquina en temps real i marcar problemes abans que aturin la producció.
L'energia mereix la seva pròpia anàlisi. Hi dominen tres càrregues: calefacció de barril, sistema d'accionament i refrigeració. La taula anterior enumera el consum mitjà per model i l'aigua de refrigeració funciona de 50 a 180 L/min depenent de la mida de la màquina.
Compareu els proveïdors en aquesta xifra per part, no en el sorteig per hora. Una màquina més ràpida distribueix els mateixos quilowatts a més ampolles, cosa que sovint fa que la màquina de major qualificació sigui més barata per funcionar.
Economia del cicle de vida: el que costa tenir la màquina
El preu de compra és un pagament. La propietat dura una dècada. Cinc factors impulsen el cost de capital i quatre impulsen el cost operatiu.
| Controlador de costos | Categoria | Notes |
|---|---|---|
| Mida de la màquina i nombre d'estacions | Capital | La variable única més gran |
| Recompte de capes | Capital | Cada capa afegeix una complexitat d'extrusora i capçal |
| Motlles i cavitats | Capital | Normalment es cotitzen per separat: pressupost per a ells |
| Automatització aigües avall | Capital | Desenvasat, proves de fuites, transport |
| Energia | En funcionament | Utilitzeu la figura per part anterior |
| Laboral | En funcionament | Caus bruscos amb el descobriment i manipulació automatitzats |
| Desballar i tornar a triturar | En funcionament | Tancant el bucle de rectificació es recupera el flaix que ja heu pagat |
| Recanvis i manteniment | En funcionament | Pressupost anual; emmagatzemeu articles de desgast ràpid al lloc |
Construeix el teu model de retorn al delta, no al total. Compareu la nova línia amb la que utilitzeu avui: peces per hora guanyades, hores de mà d'obra estalviades, ferralla reduïda, energia per part canviada. Dividiu el cost de la màquina i les eines per aquest guany anual i teniu un període de recuperació en els vostres propis números en comptes de les d'un venedor.
Modes de manteniment i avaria
El temps d'activitat ve d'un horari, no de la sort. Planifiqueu tres nivells de treball.
| Interval | Tasques |
|---|---|
| Diàriament | Comproveu els escalfadors i les temperatures dels capçals; netejar l'àrea de pessic; verificar el cabal i la pressió de l'aigua de refrigeració |
| Setmanalment | Inspeccioneu les cares de subjecció i els passadors de localització; comprovar les pressions servo i hidràuliques; revisar la taxa de ferralla per a la deriva |
| Trimestral | Executar diagnòstics de rendiment; inspeccionar el sistema de lubricació; calibrar components crítics |
| Anualment | Inspeccioneu el desgast del cargol i del canó; donar servei al capçal; revisar l'inventari complet de recanvis |
Els modes de fallada habituals segueixen patrons: les vores desgastades de pessic debiliten les soldadures de la base, les zones d'escalfador a la deriva canvien la distribució de la paret i les cares de subjecció apagadas deixen aparèixer. Cadascun apareix primer com un defecte de la peça.
La formació d'operadors es retorna més ràpidament que qualsevol peça de recanvi. Confirmeu el que inclou el vostre proveïdor i confirmeu que la instal·lació cobreix els procediments de protecció i bloqueig de la màquina segons els vostres requisits de seguretat locals; als EUA, això significa que el compliment d'OSHA s'ha signat abans que la línia s'executi la producció.
Pregunteu per escrit sobre la garantia:el nostre funciona durant un any amb tota la màquina des de l'arribada a la vostra fàbrica, amb components principals com el controlador de gruix de paret MOOG i els servomotors que s'estenen fins a dos anys. Pregunteu a qualsevol proveïdor què cobreix la seva garantia, què exclou i amb quina rapidesa arriben les peces de recanvi al vostre país.
Escollint la vostra configuració
Treballeu en aquest ordre: el volum del contenidor i el material redueixen la classe de la màquina, el volum anual decideix l'estació simple o doble i els requisits de la capa decideixen el moviment del motlle o el braç corbat. Aleshores, les cavitats escalen la sortida segons la vostra previsió.
El nostreguia de selecció de cinc passosrecorre aquest camí de mida amb detall. Per als contenidors de més de 30 litres, el parís creix massa pesat per a l'extrusió contínua i la decisió passa a les màquines acumuladores, cobertes al nostreacumulador vs comparació contínua.
Preguntes freqüents
Què és una màquina de modelat per bufat continu?
Una màquina de modelat per bufat contínua extrueix un tub sense parar de plàstic fos, anomenat parís, mentre una o dues estacions de motlle es mouen per agafar-lo, tancar-lo i inflar la peça. L'extrusora no s'atura mai. Això s'adapta als contenidors petits i mitjans en HDPE, PP i PVC: ampolles, bidons i envasos de lubricants. Les peces grans utilitzen màquines d'acumulació en canvi, perquè un gruixut parís penjant s'estén abans que el motlle es tanqui.
Com calculo les ampolles per hora a partir del temps de cicle i les cavitats?
Multipliqueu els cicles per hora per cavitats per capçal de matriu per recompte d'estació. Una màquina amb 600 cicles secs per hora amb un capçal de 2 cavitats en una estació doble arriba en teoria a 2.400 peces per hora. A continuació, apliqueu una reducció realista per a la refrigeració, la manipulació i el canvi, perquè les classificacions del catàleg mostren que la màquina està en cicle buida. Planifiqueu la capacitat en el nombre reduït.
Quins materials funcionen en una màquina de modelat per bufat continu?
HDPE, PP, PVC i PA funcionen bé en màquines d'extrusió per bufat contínua. L'HDPE domina la producció d'ampolles i bidons. Fes coincidir el cargol amb el material: els graus més rígids necessiten més capacitat de fusió, per això el diàmetre del cargol i la relació longitud-diàmetre són importants. Les ampolles de begudes de PET transparents utilitzen un procés diferent (emmotllament per injecció d'estirament per bufat) i diferents màquines.
Quanta energia utilitza una màquina de modelat per bufat continu?
Balances de consum energètic mitjà amb la mida de la màquina. Les màquines contínues Kinggle funcionen de 12 a 18 kW a la classe 2 L, de 16 a 25 kW a la classe 5 L, de 25 a 34 kW a la classe 15 L i de 40 a 80 kW als models de braç corbat d'alta velocitat. Compareu els proveïdors amb energia per peça acabada en lloc de per hora, ja que una màquina més ràpida distribueix el mateix dibuix a més peces.
Quin manteniment necessita una línia de modelat per bufat continu?
Planifica el treball diari, setmanal i trimestral. Diàriament: comproveu els escalfadors del capçal de la matriu, netegeu l'àrea de pessic, comproveu el flux d'aigua de refrigeració. Setmanalment: inspeccioneu les superfícies de subjecció i les pressions hidràuliques o servo. Trimestralment: executeu diagnòstics de rendiment, inspeccioneu el sistema de lubricació i calibreu components crítics. Mantingueu els recanvis de desgast ràpid al lloc, ja que una peça que falta costa més en temps d'inactivitat que en inventari.
El següent pas depèn d'on siguis
Envieu els detalls del vostre contenidor (volum, material, gruix de paret, sortida objectiu) i els nostres enginyers respondran amb el camí correcte per a la vostra etapa:
- Prova un producte nou?Recomanarem una configuració inicial i executarem la vostra part en una prova de mostra.
- Afegir capacitat?Construirem les matemàtiques de sortida amb la vostra línia d'ompliment i citarem el model coincident.
- Substituir una màquina envellida?Compararem l'energia per part i la ferralla amb la vostra línia actual, de manera que la recuperació prové dels vostres números.
Cada cotització anomena el model, els components, els termes comercials i el termini de lliurament: els models habituals funcionen de 30 a 40 dies, les versions personalitzades de 60 a 120 dies. Navega pelgamma completa de màquines contínuesmentre reuneixes els teus números.
Demana configuració i pressupost →Una màquina de modelat per bufat contínua es guanya el seu lloc a través del ritme: una extrusora que no s'atura mai, motlles que segueixen el ritme i una línia de la mida del vostre farcit. Obteniu la configuració, el recompte de cavitats i la reducció correcta, i les matemàtiques de sortida es mantenen en producció. Consulteu els models i especificacions a laGamma de màquines de modelat per bufat continu.