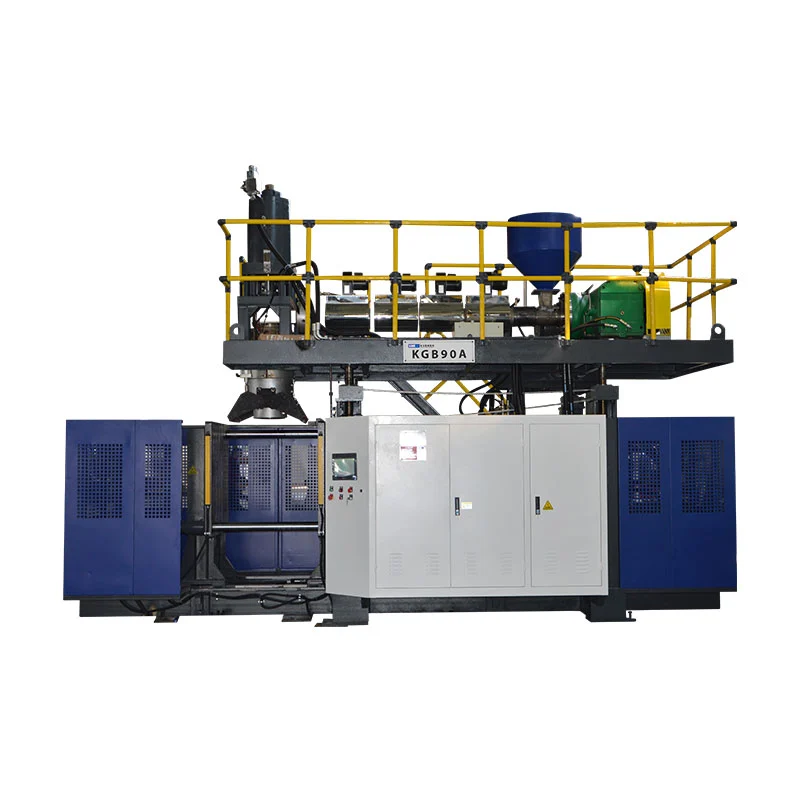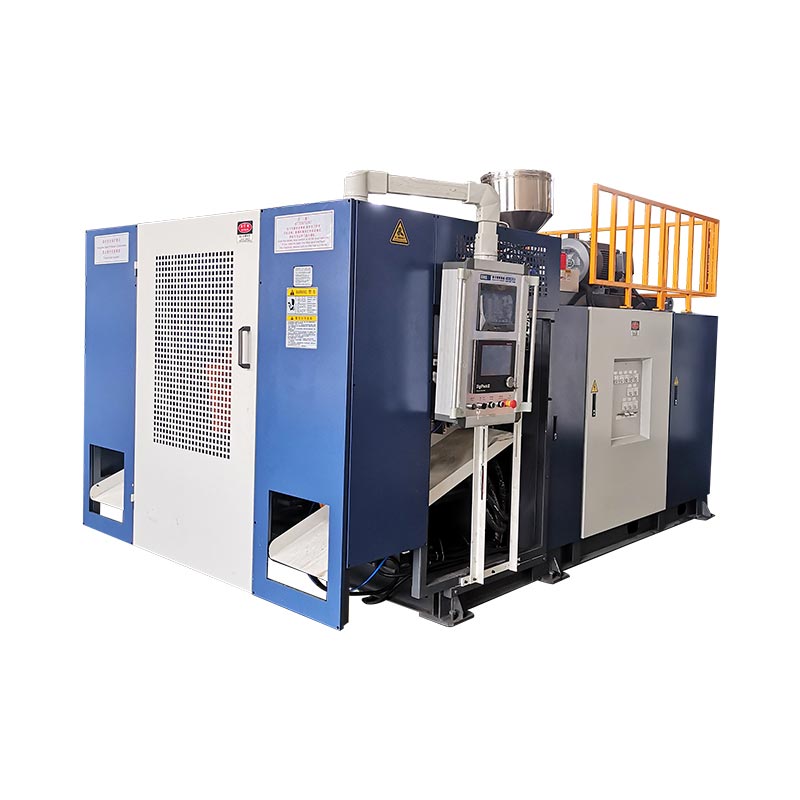

Una màquina d'emmotllament per bufat IBC de 1000L forma el recipient interior de plàstic. No prova l'IBC complet per si mateix. Seleccioneu i accepteu la màquina amb l'ampolla interior aprovada, la gàbia, el palet, els tancaments, el sistema de material, el motlle, el muntatge aigües avall i les proves de paquets necessàries.
La gran capacitat fa que un projecte IBC sembli un exercici de mida de màquina. El treball difícil es troba a les interfícies. L'obertura superior ha de complir amb el tancament. La sortida inferior ha de complir amb la vàlvula i l'accés a la gàbia. El cos modelat s'ha d'assentar correctament sobre el palet. La gàbia ha de protegir el recipient interior sense crear contacte perjudicial.
Aquesta guia converteix aquestes interfícies en entrades de màquina i proves de proves de fàbrica. Utilitza l'actual plataforma IBC 1000L de Kinggle com a referència de l'equip publicat.

El producte és un sistema muntat
L'ampolla interior s'adapta a la gàbia, palet, vàlvula i connexió d'ompliment.
El capçal, el perfil parís, el motlle i la refrigeració fan el mapa de paret aprovat.
L'extracció, el retall, el muntatge i les proves mantenen la producció acceptada requerida.
La prova enllaça cada unitat acceptada amb el material, la configuració, les mesures i els resultats de les proves.
KGB1000L-IBC, mentre que la seva taula d'especificacions utilitzaKGS1000L-IBC. També es mostra la fila del cicle sec150 L, que no és una taxa utilitzable. Aquest article anomena l'equip la plataforma Kinggle 1000L IBC fins que la pàgina en directe i la cotització utilitzen un codi de model i una unitat de sortida confirmats.Definiu què subministra la màquina de modelat per bufat IBC 1000L
La màquina de modelat per bufat fa el cos de plàstic. En terminologia de l'IBC, aquest cos sovint s'anomena ampolla interior, recipient interior, revestiment o receptacle interior. L'idioma de cerca varia segons el mercat. L'acord tècnic ha d'utilitzar un terme controlat.
Un IBC compost complet conté més que aquest cos modelat. L'estructura exterior pot incloure una gàbia metàl·lica i un palet. Tancaments, juntes, una vàlvula de descàrrega inferior, etiquetes i marques d'identificació completen el paquet. Els equips de muntatge i les estacions de prova poden situar-se fora de la cèl·lula d'emmotllament.
La distinció té un efecte pràctic. El proveïdor de la màquina pot acreditar el procés d'emmotllament i les dimensions incloses en la prova pactada. El propietari complet de l'IBC ha de demostrar que tots els components subministrats funcionen conjuntament. Si la gàbia, el palet o la vàlvula prové d'un altre proveïdor, el comprador necessita el control de la interfície entre les empreses.
Les regles actuals dels Estats Units en proporcionen un exemple clar.49 CFR 178.707descriu un IBC compost com un embalatge exterior rígid que tanca un recipient interior de plàstic. Diu que el recipient interior i l'embalatge exterior formen un paquet integral. També diu que el recipient interior no està destinat a realitzar la seva funció de contenció sense l'embalatge exterior.
Aquesta regla és específica del mercat, però la lliçó d'enginyeria viatja bé. No accepteu l'ampolla interior aïllada si el producte comercial és un IBC muntat. Introduïu la gàbia de producció, el palet, el tancament superior, la vàlvula i les juntes al pla de qualificació.
La cotització ha d'indicar el límit màquina-proveïdor. Anomeneu el motlle subministrat, el robot, el descobrillador, el provador de fuites, els transportadors i les eines de muntatge. Marqueu tots els components i serveis subministrats pel comprador. Un dibuix de límits de colors és més útil que una llarga llista d'"accessoris estàndard".
Controleu l'ampolla interior, la gàbia, el palet i la vàlvula en un dibuix
El dibuix de l'ampolla interior no s'ha d'aturar a les seves dimensions exteriors. Ha de mostrar com l'ampolla es troba amb la resta de l'IBC. Creeu un dibuix de control d'interfície amb referències als dibuixos de components aprovats.
Comença per la part superior. Enregistreu l'obertura d'ompliment, la interfície de rosca o tancament, la cara de segellat, l'espai lliure de la tapa i l'accés a la gàbia. Afegiu l'alçada de la superfície superior respecte a la gàbia. Un tancament pot complir amb el seu propi calibre, però és difícil d'instal·lar quan l'ampolla interior està massa alta o massa baixa.
Mou-te a la sortida inferior. Mostra la línia central de sortida, l'angle, el suport, la connexió de la vàlvula i l'espai lliure a través de la gàbia. Inclou la relació de palets. L'ampolla calenta pot canviar de forma durant el refredament, així que mesura la interfície després del període de condicionament acordat.
Assigna els contactes de la gàbia. Marqueu els radis de cantonada, les zones del panell i qualsevol suport local. El contacte pot canviar quan es manipula o s'apila la unitat plena. L'ampolla interior s'ha de situar on el disseny espera que s'assequi. No hauria de dependre d'una protuberància accidental com a suport.
| Interfície | Evidència controlada | Decisió de màquina o motlle |
|---|---|---|
| Obertura i tancament superior | Dibuix d'acabat, cara de segellat, calibre i espai lliure del tap | Eines del coll, disposició del cop, refredament i retallades |
| Sortida inferior i vàlvula | Línia central, angle, suport, junta i accés a la gàbia | Inserció de motlle, perfil de paret local, refrigeració i acabat |
| Gàbia exterior | Sobre intern, ubicacions de rails i zones de contacte de les ampolles | Geometria de l'ampolla, mapa de paret i estat de llançament |
| Palet o base | Geometria del localitzador, superfície de suport i espai de manipulació | Forma de motlle base, suport per treure i accessori de post-refrigeració |
| Etiquetar i marcar zones | Planitud, posició i identificació requerida | Superfície del motlle, perfil de paret i manipulació aigües avall |
Numera cada interfície. Utilitzeu els mateixos números al dibuix del motlle, el pla d'inspecció i l'informe de prova de fàbrica. Quan una dimensió falla, l'equip pot rastrejar-la fins a l'eina, la refrigeració, l'eliminació o el muntatge sense discutir sobre quins controls de dibuix.
de Kinggleprocés de vendademana fotos del producte, dibuixos, pes, mida, material, gruix, sortida i resistència química. Per a un projecte IBC, afegiu els dibuixos de gàbia, palet, vàlvula i tancament a aquest paquet.
Llegiu el sobre de la màquina de 1000L publicat sense sobrellegir-lo
de KingglePàgina del producte 1000L IBCproporciona el sobre de comparació. Enumera una classe màxima de contenidors de 1000 L, una màquina de 55 t i una màquina de 9,5 per 5,1 per 6,5 m. El traçat final encara necessita accés, manteniment i espai auxiliar.
La taula de subjecció pública enumera 1000 kN, una platina de 1800 per 1600 mm i una mida màxima de motlle de 1600 per 1500 mm. Ofereix un rang de gruix de motlle de 1200 a 1400 mm. Aquestes xifres donen suport a una revisió primerenca de l'ajust del motlle. No substitueixen el dibuix complet del conjunt del motlle.
La secció d'extrusió enumera dos cargols de 100 mm amb 32 relacions L/D. La capacitat de fusió de HDPE publicada és de 180 kg/h per cargol. La secció del capçal inclou un acumulador de 45 L i una referència de pes acumulador de PE de 33 kg.
| Element publicat | Valor del lloc web | Verificació necessària del projecte |
|---|---|---|
| Classe de contenidors | 1000 L | Ampolla interior homologada, granalla, motlle i camí d'eliminació |
| Mida i pes de la màquina | 9,5 x 5,1 x 6,5 m; 55 t | Dibuix final GA, fonamentació, desdoblament de transport i pla d'elevació |
| Força de subjecció | 1000 kN | Àrea projectada, pressió de bufat, pinch-off i marge |
| Mida màxima del motlle | 1600 x 1500 mm | Motlle complet, col·lectors, mànegues, peces mòbils i espai lliure del robot |
| Gruix del motlle | 1200 a 1400 mm | Pila tancada i interfície de platina |
| Cargols | 100 mm x 2; 32 L/D | Estructura de la capa, graus de resina i camí de fusió ordenat real |
| Capacitat de fusió HDPE publicada | 180 kg/h x 2 | Recuperació estable amb la formulació aprovada |
| Referències de l'acumulador | 45 L; 33 kg PE | Massa bruta, reserva, base de resina i perfil |
| Bufa aire | 0,8 MPa; 2 m³/min | Flux màxim, receptor, qualitat de l'aire i pressió a la màquina |
| Aigua de refrigeració | 0,3 MPa; 120 l/min | Temperatura, càrrega de calor, qualitat de l'aigua i equilibri del circuit |
| Referència de potència publicada | Mitjana de 110 a 150 kW | Límit de mesura, producte, configuració i sortida acceptada |
Actualment es mostra la fila de cicle sec de la pàgina150 L. Els litres no són una taxa de cicle. No convertiu aquesta fila en 150 peces per hora o una altra reclamació de sortida. Demaneu-li a Kinggle que confirmi el número i la unitat previstes a la cotització.
Cada fila respon a una pregunta estreta. Una amplada màxima del motlle no demostra l'espai lliure del robot. Una massa acumuladora no demostra el pes interior de l'ampolla acabat. Una xifra de capacitat de fusió no equival a la producció acceptada. Connecteu les files mitjançant el producte aprovat i el pla de prova.
Demaneu també l'horari de càrrega connectada. Les files de motor i escalfador descriuen els components principals, però la càrrega instal·lada final també pot incloure controls, bombes, robot, manipulació de materials i auxiliars ordenats.
Construeix la decisió de l'acumulador a partir d'un balanç de masses mesurat
L'ampolla interior acabada és només una part de cada tir. El parís també forma el flaix superior, les cues inferiors, els retalls de sortida i altres deixalles de procés. L'acumulador ha de subministrar tot el paris sota la base material aprovada.
Pesar una mostra de producció coneguda si n'hi ha. Traieu els tancaments, les vàlvules i qualsevol peça muntada per separat. A continuació, peseu o estimeu cada corrent de retall. Mantingueu l'estimació lligada al disseny de motlle i pessic proposat.
receptacle interior acabat + flaix superior + cues inferiors + guarnició de sortida + altra ferralla modelada
Compareu aquest resultat amb la referència de pes acumulador de PE de 33 kg publicada. No compareu només el pes acabat. El projecte també necessita reserva operativa. La resina, el color i la disposició de capes seleccionats poden canviar la base de massa útil.
El volum crea una altra comprovació. La pàgina enumera un acumulador de 45 L. La relació entre volum i massa depèn de la massa fosa real i de la definició del fabricant. No convertiu 45 L directament en un pes de producte acabat sense el càlcul del proveïdor.
El temps de descàrrega de l'acumulador és important perquè un parís llarg i pesat pot caure. El cap ha de lliurar el parís programat abans que la gravetat canviï la distribució de la paret sense control. Anoteu la finestra de descàrrega, la condició de fusió i el perfil de la matriu durant la prova.
La recuperació també és important. Les dues extrusores han de preparar el següent tret dins del cicle de producció. Compareu el temps de recuperació mesurat amb el treball de refrigeració i aigües avall. Una alta velocitat de fusió del catàleg no pot ajudar si el sistema de material aprovat es recupera lentament o la cel·la aigües avall ja està plena.
Utilitzeu el registre de massa amb Kinggle'sGuia de programació parison. La massa t'indica quant material va entrar al motlle. El mapa de la paret mostra on va anar aquest material.
Doneu un treball escrit a cada capa abans de demanar dues extrusores
La pàgina del producte descriu la producció multicapa i enumera dues extrusores. Això és l'evidència d'una plataforma multi-stream. No és una especificació de capa completa.
Escriu la funció de cada capa. Una capa pot proporcionar la superfície de contacte controlada. Un altre pot portar una rectificació aprovada en procés. La protecció del color o dels raigs UV es pot situar en un corrent definit. El disseny exacte depèn del producte, contingut, mercat i programa de prova aprovat.
A continuació, definiu els materials permesos. Anomeneu els graus de resina, el masterbatch, els additius i la font de molida. Anoteu si la molida prové només del mateix procés de fabricació. No utilitzeu la paraula "reciclat" com a substitut d'una especificació de material controlat.
Els requisits actuals dels Estats Units il·lustren per què això és important. La secció 178.707 requereix especificacions de plàstic conegudes per als recipients interiors de l'IBC compost. També restringeix el material utilitzat tret que s'aprovi, alhora que permet residus de producció o trituració del mateix procés de fabricació sota les condicions establertes. Altres mercats poden aplicar regles diferents.
La relació de capes necessita un objectiu i un rang de treball. Indiqueu com s'establirà i comprovarà la relació. Els registres gravimètrics d'alimentació, les comprovacions de sortida de l'extrusora o l'anàlisi destructiva de la secció poden donar suport al pla de control. Trieu el mètode abans de la prova de fàbrica.
El dibuix del cap ha de mostrar el camí de fusió. Identifiqueu quina extrusora alimenta cada capa. Anoteu el nombre de passatges i l'ordre al dau. Afegiu procediments de purga i canvi de material. Si el projecte executarà tant productes d'una sola capa com de múltiples capes, definiu el procediment de conversió i la seva comprovació d'acceptació.
Descripció de la màquina
Dos cargols publicats de 100 mm i una declaració multicapa mostren la direcció de la plataforma. No defineixen les funcions ni les proporcions ordenades de la capa.
Especificació del projecte
Un diagrama de capes anomena cada flux de material, funció, proporció objectiu, rang permès, mètode de verificació i regla de control de canvis.
No prometeu un cost més baix ni una vida útil més llarga a partir de la construcció multicapa sense la fórmula aprovada i l'evidència de prova. Aquests resultats depenen dels materials seleccionats, la distribució i el disseny de l'IBC acabat.
Comproveu el motlle, la pinça i la ruta de paris com un sol sistema mecànic
Un motlle de 1000L ocupa més d'una amplada i alçada d'un catàleg. Inclou col·lectors de refrigeració, mànegues, eines de coll, insercions de sortida, zones de pessiga, punts d'elevació i qualsevol detall en moviment. El robot i l'ampolla interior calenta necessiten un camí d'eliminació clar.
Superposeu el dibuix complet del motlle al dibuix de la platina. Comproveu els tirants, la línia central de subjecció, el maquinari de bufat i les connexions de servei. Reviseu el gruix tancat i la seqüència d'obertura. Un motlle pot encaixar entre les platines i encara bloquejar un moviment de mànega o robot.
La selecció de la pinça ha d'utilitzar l'àrea projectada i la pressió de bufat. El 1000 kN publicat és una referència de pàgina de màquina. Demana el càlcul del projecte. Inclou les forces de pinçament i un marge establert. Els panells plans grans poden produir una àrea projectada exigent fins i tot quan l'ampolla interior és lleugera pel seu volum.
El camí de la paris necessita la mateixa atenció. Confirmeu la línia central de la matriu, la longitud de descàrrega, la captura del motlle i la seqüència de tancament. Un paris llarg pot balancejar-se o estirar-se abans de ser capturat. El perfil ha de tenir en compte l'espatlla, les cantonades, la zona de sortida i la base.
Les zones de pessic necessiten prou material per soldar, però l'excés de material augmenta el retall i el refredament. La inserció de sortida necessita control local. L'obertura superior necessita una geometria estable per al seu tancament. Aquestes característiques pertanyen al mapa de paret numerat.
La ventilació i l'acabat superficial afecten l'alliberament i l'aspecte. La gàbia pot amagar alguns panells, però no pot reparar un defecte modelat. Reviseu cada àrea de contacte i etiqueta que segueixi funcionant després del muntatge.
de KinggleGuia de disseny de motllesles cobertes s'ajusten, es desprenen, es fan ventilació i es refreden. Utilitzeu-lo amb el dibuix de muntatge final, no com a llista de verificació genèrica del motlle.
Aproveu el motlle només després que el proveïdor de la màquina, el constructor de motlles, el proveïdor de gàbies i el propietari de l'IBC acordin les interfícies. Anoteu cada revisió de dibuix aprovada al fitxer de compra.
Protegiu la geometria de l'IBC mitjançant la refrigeració, l'eliminació i el condicionament
Les superfícies grans continuen movent-se després de l'obertura del motlle. L'ampolla interior pot semblar acceptable a l'alliberament i a la deriva mentre es refreda. Aquest moviment pot canviar l'alçada de tancament, la posició de la vàlvula o el contacte de la gàbia.
Dissenyar circuits de refrigeració al voltant de zones tèrmiques. Les espatlles, les cantonades, els colls, les insercions de sortida i els suports de la base poden necessitar un flux diferent. Anomena cada circuit al dibuix del motlle. Afegiu la temperatura i el cabal d'entrada objectiu. Una sola lectura de pressió no pot demostrar un refredament equilibrat.
Mesureu les condicions de subministrament i devolució durant la prova. Inspeccioneu el flux a cada circuit on el sistema ho permeti. Registre la temperatura del motlle als llocs acordats. Si una zona roman calenta, no l'amagueu allargant tot el cicle sense investigar el circuit.
El suport per emportar forma part de la refrigeració. Definiu on agafa el robot i on aterra l'ampolla. Un panell càlid es pot deformar sota una pinça estreta o una cinta transportadora. La sortida inferior ha d'evitar impactes. La base ha de romandre recolzada mentre la peça assoleix la força de manipulació.
Establiu un temps de condicionament abans de les comprovacions dimensionals. Indica les condicions ambientals quan sigui important. Utilitzeu el mateix temps per a mostres de prova i inspecció de producció. Mesurar una ampolla calenta i una altra freda crea un soroll que sembla la deriva del procés.
La pàgina del producte enumera 0,3 MPa i 120 L/min com a referències d'aigua de refrigeració. Aquestes xifres ajuden a planificar la connexió. No especifiquen la temperatura de l'aigua ni la capacitat total d'eliminació de calor. Demaneu la màquina i les càrregues de calor del motlle.
Feu un seguiment del temps de refredament amb la qualitat. de Kinggleguia de temps de ciclesepara refrigeració, recuperació i manipulació. L'objectiu útil és el cicle estable més curt que compleixi el pla dimensional i funcional.
Proveu l'ampolla modelada contra peces de gàbia, palet i vàlvula de producció
Utilitzeu components per a la producció durant la qualificació. Les gàbies prototip o els palets modificats a mà poden amagar errors d'interfície. Anoteu el proveïdor, el número de peça i la revisió de cada component del muntatge.
Comenceu amb un ajust sec. Col·loqueu l'ampolla interior condicionada a la gàbia i al palet. Comproveu el contacte del localitzador, l'espai lliure del panell, l'accés a l'obertura superior i la posició de la sortida. Instal·leu la vàlvula i el tancament superior amb les eines i el mètode de parell definits, si escau.
Mesureu la unitat muntada a les interfícies. No repetiu totes les dimensions modelades. Centra't en què controla l'ompliment, la descàrrega, la manipulació, l'apilament i la preparació de la prova. Utilitzeu indicadors d'anar o no anar on redueixin el criteri de l'operador.
Inspeccioneu el contacte després de la manipulació. Aixecar o moure la unitat amb el mètode aprovat. Busqueu noves marques, punts de pressió locals o moviment. L'ampolla i la gàbia interiors haurien de funcionar tal com pretén el disseny, no només encaixar-se mentre estan estacionats.
| Comprovació de muntatge | Què gravar | Possible connexió de procés |
|---|---|---|
| Inserció de la gàbia | Mètode d'eliminació, interferència, orientació i inserció | Dimensions del cos, refredament, deformació per treure |
| Seients de palets | Suport de contacte, balanceig, ajust del localitzador i alçada de sortida | Forma base, suport de refrigeració i inserció de motlle |
| Tancament superior | Resultat del calibre, cara de segellat i alçada instal·lada | Eines de coll, retallades, contracció i manipulació |
| Vàlvula inferior | Línia central, angle, estat de la junta i accés a la gàbia | Inserció de sortida, distribució de paret i acabat |
| Unitat acabada | Identificació, estat visual i revisions de components traçables | Controls de muntatge i inspecció final |
Les proves de fuites haurien d'utilitzar una configuració aprovada. Definir quins components s'instal·len, el medi de prova, pressió o buit, estabilització, durada i regla de rebuig. El mètode ha de coincidir amb el programa de producte aplicable. Una verificació ràpida a la botiga no substitueix automàticament una prova formal.
Conserveu un conjunt aprovat com a mostra de límit. Fotografia les interfícies. Emmagatzemeu la recepta modelada, el lot de material, la revisió de la gàbia, la revisió del palet, la vàlvula i les dades de tancament amb el registre de mostra.
Separeu el FAT de la màquina de l'aprovació completa del tipus de disseny IBC
La prova d'acceptació de fàbrica demostra que la cèl·lula d'emmotllament ordenada es compara amb el producte i les condicions acordades. No atorga l'aprovació per a cada IBC, substància d'ompliment o mercat muntat.
ElUNECE Reglament model de l'ONU Rev. 24és la publicació de referència mundial actual del 2025. El seu capítol 6.5 aborda la construcció i les proves d'IBC. Les normes nacionals i modals poden adoptar una edició específica o afegir requisits. Confirmeu l'autoritat aplicable i la ruta de prova qualificada abans de congelar el pla de validació.
No comenceu amb una sola alçada de caiguda trobada en línia. El tipus de disseny, el material, el contingut previst, el grup d'embalatge, la preparació, el condicionament, els tancaments i la seqüència de prova completa afecten el programa. L'autoritat competent o el laboratori qualificat han de definir les proves requerides.
La qualificació de la màquina encara hauria de generar proves útils aigües amunt. Enregistreu les especificacions del material, la disposició de les capes, la massa bruta i neta, el mapa de la paret, les dimensions, el resultat de fuites, la recepta i les revisions dels components. Conserveu les mostres del lot provat. Aquesta informació ajuda a vincular el procés de fabricació amb les proves posteriors del paquet.
Separa tres documents. L'informe FAT de la màquina cobreix el rendiment de la construcció i el procés. L'informe de qualificació del muntatge inclou la gàbia, el palet, la vàlvula i l'ajust de tancament. L'informe de prova reglamentària cobreix el tipus de disseny aplicable. Cada informe ha d'indicar el seu abast i limitacions.
Els controls de producció continuen després de l'aprovació. Gestioneu els canvis de resina, pigment, inhibidor, molida, relació de capes, motlle, tancament, vàlvula, gàbia i palet mitjançant el sistema de qualitat aprovat. Un petit canvi pot afectar la base utilitzada per a la prova.
Per a una línia d'envasament regulada més petita, elGuia de cèl·lules de tambor químic KGB200L/LPmostra la mateixa distinció entre l'evidència de la màquina i l'aprovació del paquet.
Mesureu la sortida a l'última porta de cel·la acceptada
La pàgina actual del producte no proporciona una taxa de producció utilitzable. Es mostra la seva fila de cicle sec150 L, de manera que aquest article no infereix peces per hora. El projecte necessita un objectiu de sortida acceptat basat en l'ampolla interior real i la cèl·lula completa.
Trieu primer el límit de sortida. Les ampolles interiors modelades per hora mesuren la cel·la d'emmotllament. Els IBC muntats i provats de fuites per hora mesuren un sistema més gran. Els dos números poden ser útils, però no haurien de compartir una sola etiqueta.
ampolles interiors superant la inspecció d'emmotllament acordada ÷ minuts observats x 60
unitats muntades que superen la porta final acordada ÷ minuts observats x 60
Compta tots els inicis, rebutjos i parades. Classifica les causes. La recuperació d'extrusió, la refrigeració, la manipulació del robot, el retall, la inserció de la gàbia, la instal·lació de la vàlvula i les proves de fuites poden establir la velocitat de la cel·la. La porta estable més lenta determina la sortida acabada.
La demanda de material ha d'utilitzar la massa bruta de tir i els esdeveniments d'emmotllament. El pes de l'ampolla interior acabat no té pèrdues de retallades i d'inici. Informeu els quilograms bruts per ampolla acceptada així com les peces per hora.
L'energia necessita el mateix límit. Kinggle publica de 110 a 150 kW com a referència de potència mitjana per a la plataforma. No és kWh per IBC. Enregistreu el punt de mesura seleccionat, l'estat de producció, la durada de l'execució i el recompte acceptat. ElGuia de mesura de l'energiaexplica aquesta distinció.
Utilitzeu una prova prou llarga per exposar la recuperació i les cues aigües avall. Una ràfega curta pot mostrar el moviment de la màquina, però es pot perdre la deriva del material, el desequilibri de refrigeració o l'acumulació de la gàbia.
Un quadre de comandament útil inclou ampolles modelades acceptades, IBC complets acceptats, rendiment de primer pas, quilograms bruts per ampolla acceptada, massa de retall, cicle mitjà, temps d'inactivitat comptat i energia per unitat acceptada. Definiu cada terme al protocol d'acceptació.
Planifiqueu l'edifici al voltant del dibuix d'ordenació general actual
Una màquina de 55 t necessita més que superfície. L'edifici ha de suportar la instal·lació, el manteniment, el moviment del material i l'accés segur. Comenceu amb el dibuix d'arranjament general actual del proveïdor per a la revisió sol·licitada.
La taula pública enumera una màquina de 9,5 per 5,1 per 6,5 m. El dibuix de la pàgina del producte mostra les seves pròpies dimensions. Tracta el dibuix com una referència visual fins que Kinggle confirmi quina revisió del dibuix coincideix amb la cita. No utilitzeu una imatge web per dissenyar la base.

Marca la ruta del motlle. Inclou la mida de la porta, la capacitat del sòl, l'alçada del ganxo de la grua, els punts d'elevació i l'emmagatzematge. Mostra l'espai de tracció del cargol i l'accés al capçal de l'acumulador. Afegiu escales segures i accés a la plataforma al voltant dels equips elevats.
Mapeja el flux de material des de l'emmagatzematge fins a cada extrusora. Afegiu masterbatch, trituració, transport, mòlta i control de pols. Mantingueu els retalls nets separats dels residus barrejats. Mostra com es donarà servei a una tremuja plena o una línia de retorn bloquejada.
Utilitzeu fulls d'utilitat específics del projecte. La pàgina enumera 0,8 MPa i 2 m³/min per a la bufada d'aire. Llista 0,3 MPa i 120 L/min per a l'aigua de refrigeració. Pressió planificada a la màquina, cabal màxim, receptors, tractament, temperatura de subministrament, estat de retorn i rebuig de calor.
El disseny elèctric necessita càrrega connectada, tensió, freqüència, protecció, recorreguts de cables i càrregues auxiliars. La referència mitjana publicada de 110 a 150 kW no és la càrrega connectada. Inclou refrigeradors, compressors, equips de material, trituradora, muntatge i estacions de prova en el total de la planta.
Utilitza Kinggle'sGuia de requisits d'utilitatper construir el full de límit. Congela aquest full amb el disseny i el dibuix de la base.
Seguiu un lot IBC traçable a través de la prova d'acceptació de fàbrica
Un FAT útil comença abans que la màquina funcioni. Acordeu el dibuix de l'ampolla interior, les revisions dels components, la resina, l'estructura de la capa, el mapa de la paret, el plànol de mostra, el límit de sortida i els límits d'acceptació. Anomena els instruments i els mètodes de prova.
- Confirmeu la plataforma sol·licitada.Comproveu el codi del model final, les extrusores, el capçal acumulador, la disposició de subjecció, el controlador, el robot, el maquinari de bufat, la protecció i els auxiliars contra el contracte.
- Confirmeu les utilitats i el calibratge.Registra les condicions de potència, aire i refrigeració. Enumereu els instruments de mesura i l'estat de calibratge.
- Càrrega controlada de materials.Enregistreu cada grau de resina, lot, color, additiu i corrent de trituració. Verifiqueu la ruta d'alimentació a cada extrusora.
- Estabilitzar el procés d'emmotllament.Arribeu a la recuperació repetible, la descàrrega, el refredament del motlle, l'eliminació i el retall abans que comenci el curs formal.
- Congela la recepta inicial.Deseu temperatures, velocitats, paràmetres de capa, perfil de paris, temps, pressions i paràmetres aigües avall en una sola revisió.
- Executeu la finestra de producció acordada.Comença el recompte, les ampolles acceptades, els rebutjos i cada parada. Mantingueu els codis de raó específics.
- Mesureu el pla modelat.Comproveu la massa neta i bruta, el retall, el mapa de la paret, les obertures, la presa, la base, la geometria del cos, l'aspecte i el resultat de la fuita.
- Muntar components de producció.Col·loqueu la gàbia, el palet, el tancament superior, la vàlvula i les juntes homologats. Completa els mesuradors de la interfície i les comprovacions del muntatge.
- Tanqueu el paquet de proves.Conserveu les mostres etiquetades, exporteu la recepta final i registreu cada desviació oberta amb un mètode de propietari i torna a provar.
Seleccioneu mostres de l'inici, la meitat i el final de la prova formal. Etiqueta-los amb el temps i la revisió de la recepta. Conserveu les revisions de la gàbia, el palet, la vàlvula i el tancament amb el registre de mostra.
Utilitzeu les estacions aigües avall reals quan sigui possible. Una mostra retallada a mà pot passar mentre l'aparell de retallada de producció danya la presa. Una prova de fuites de laboratori pot amagar una cua al provador de línia previst.
No barregeu l'aprovació reguladora amb una signatura FAT general. Si es presencia una prova formal, adjunteu el protocol i l'informe de la prova per separat. Indiqueu el tipus de disseny, la preparació de la mostra i l'autoritat.
Fotografieu la placa de la màquina, la identificació del motlle i les mostres conservades. Deseu l'historial d'alarmes i el comptador de producció al final de l'execució. Enregistreu qualsevol intervenció manual que hagi canviat una ampolla, fins i tot quan hagi passat la inspecció final. Aquests detalls ajuden l'equip del lloc a reproduir l'estat acceptat després de la instal·lació.
El procés de venda de Kinggle inclou una inspecció i una invitació per unir-se a la prova. Utilitza elguia FAT de la màquinaper definir el registre. Revisa les imatges de l'equip disponible a Kinggle'spàgina de vídeoabans de la visita perquè l'equip pugui preparar preguntes enfocades.
Envieu un fitxer de projecte IBC preparat per a la cotització en lloc d'un volum sol
Una sol·licitud que diu només "màquina IBC de 1000 L" deixa la feina important sense definir. Envieu un dibuix i fotos aprovats de l'ampolla interior. Afegiu una mostra física quan sigui pràctic. Indiqueu la capacitat nominal i els continguts previstos.
Inclou el pes net modelat, l'estimació de tir brut, el mapa de retall i el mapa de gruix de paret. Anomena cada corrent de resina, additiu, color i regla de trituració. Adjunteu el diagrama de capes i el mètode de verificació.
Afegiu els dibuixos de la gàbia, el palet, el tancament superior, la vàlvula inferior i la junta. Marqueu les interfícies controlades. Indiqueu qui subministra cada component durant la prova del motlle, el FAT i l'inici del lloc.
Llista totes les comprovacions del producte. Inclou dimensions, calibres, temps de condicionament, mètode de fuites i comprovacions de muntatge. Identifiqueu qualsevol programa de tipus de disseny, autoritat competent o laboratori d'assaig aplicable. No enganxeu una llista de proves genèrica d'un altre mercat.
Definiu la sortida acceptada a la porta correcta. Indiqueu el patró de torns previst i la demanda anual. Descriu l'extracció del robot, el retall, el suport de refrigeració, la inserció de la gàbia, el tancament i el muntatge de la vàlvula, les proves de fuites, el marcatge i el flux de palets.
Proporcioneu la tensió de fàbrica, la freqüència, l'aire disponible i la refrigeració, les condicions ambientals, l'altitud, la planta, les dades de la grua i la ruta d'accés. Sol·liciteu l'ordenació general final, les càrregues de fonamentació, el full d'utilitat i el desdoblament de transport.
La resposta del proveïdor hauria d'anomenar el model final de la màquina i la revisió. Ha d'incloure l'arquitectura de l'extrusora i el capçal, la base de l'acumulador, l'embolcall del motlle, la revisió de la pinça, el límit auxiliar, el protocol d'acceptació i el lliurament de dades.
Utilitza Kinggle'scentre de descàrreguesper als documents actuals. Envieu el fitxer de projecte controlat a través depàgina de contacte. Aleshores, la cotització pot respondre al projecte IBC real en lloc d'una etiqueta àmplia de 1000L.
Preguntes freqüents
Aquestes respostes aborden els problemes de selecció de màquines que sovint canvien l'abast, la prova o el pla de fàbrica. Les dades del model publicats segueixen sent una referència inicial. L'acord tècnic signat hauria de controlar el sistema ordenat.
Què fa realment una màquina de modelat per bufat IBC de 1000 L?
Forma el recipient interior de plàstic, també anomenat ampolla o revestiment interior. L'IBC compost complet també inclou la seva gàbia o embalatge exterior, palet, tancament superior, vàlvula inferior, juntes i altres peces de servei o estructurals.
Quin és el número de model de la màquina IBC 1000L de Kinggle?
La pàgina actual en anglès és inconsistent. El seu resum del producte mostra KGB1000L-IBC, mentre que la taula d'especificacions mostra KGS1000L-IBC. Confirmeu el codi del model final i la revisió a la cotització, dibuixos, placa d'identificació i manuals.
El valor de l'acumulador de 33 kg publicat significa una ampolla acabada de 33 kg?
No. La pàgina indica 33 kg com a referència de pes acumulador de PE. La massa bruta de parís inclou el receptacle interior acabat i tots els adorns modelats. Confirmeu la base de resina, la reserva, l'estructura de la capa i el càlcul complet del tir.
Quina és la producció de la plataforma Kinggle 1000L IBC?
La fila de cicle sec actual mostra 150 L, que no és una unitat de producció utilitzable. No inferiu peces per hora. Definiu les ampolles modelades acceptades o els IBC complets acceptats per hora i demostreu aquesta taxa durant la prova de producció acordada.
Per què han d'estar presents la gàbia i el palet durant la prova de la màquina?
L'ampolla ha d'encaixar i funcionar dins del conjunt complet. Les gàbies de producció, els palets, els tancaments i les vàlvules exposen errors d'alçada, posició de sortida, suport, espai lliure i manipulació que una inspecció d'ampolla aïllada pot passar a faltar.
Quina informació he d'enviar per a una cotització d'una màquina IBC de 1000 L?
Envieu el dibuix de l'ampolla interior, la mostra, el pes, el mapa de la paret, els materials, el disseny de la capa i l'estimació del retall. Afegiu els dibuixos de gàbia, palet, tancament i vàlvules, proves, objectiu de sortida, abast aigües avall, disseny de fàbrica i condicions d'utilitat.
Construeix la proposta de màquina al voltant de l'IBC complet
Envieu a Kinggle el fitxer de l'ampolla interior controlada, les interfícies de components, el pla de material i capes, l'objectiu de sortida, les proves i les utilitats de fàbrica. L'equip d'enginyeria pot confirmar la plataforma de 1000L, el motlle, els auxiliars i l'abast d'acceptació.
Sol·liciteu una solució de màquina IBC de 1000L