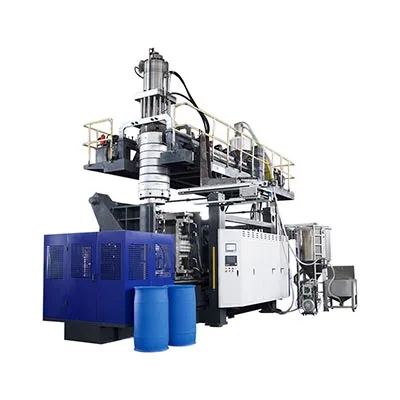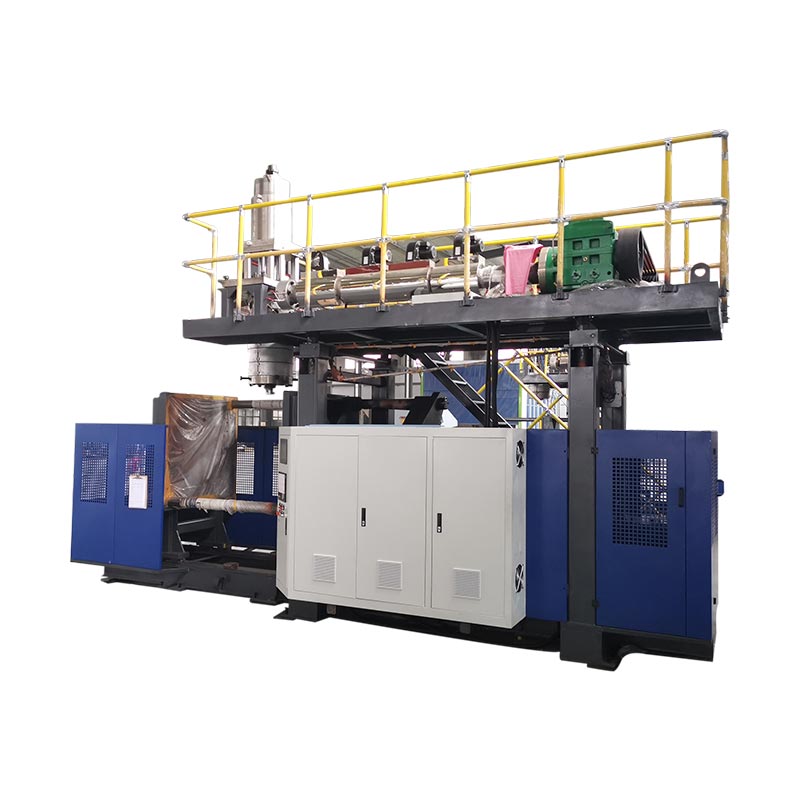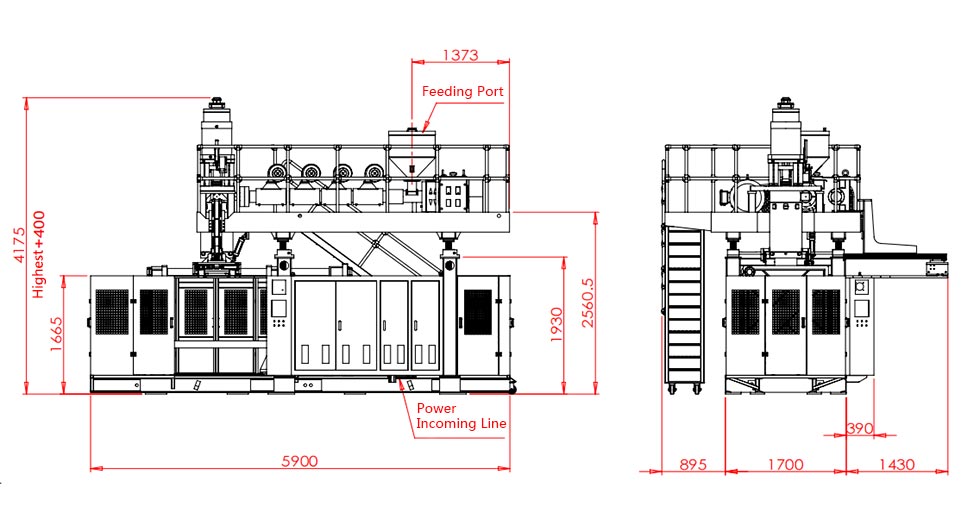
El temps del cicle de modelat per bufat només s'ha de reduir després que l'equip mesura on s'està consumint el cicle actual i confirmi que la peça acceptada encara compleix les seves especificacions.La refrigeració sovint ocupa el bloc més gran, però el lliurament de paris, el moviment de la pinça, el bufat, l'escapament, la presa i l'espera aigües avall també poden marcar el ritme. Construïu una línia de base estable, anomeneu una restricció evidenciada, canvieu només la variable que la controla i, a continuació, compareu la sortida acceptada, la distribució de la paret, les dimensions, la forma posterior a l'expulsió, les proves funcionals necessàries i els defectes abans de mantenir el cicle més curt, amb el producte, la resina, el motlle, la condició d'utilitat i la revisió final de la recepta registrada perquè un altre torn pugui repetir el resultat.

Terminologia utilitzada pels equips de producció:Optimització del temps del cicle de modelat per bufat, temps de cicle de modelat per extrusió per bufat, temps de cicle de la màquina de bufat d'ampolles, sortida de la màquina de modelat per bufat, reducció del cicle, optimització del temps de refrigeració i eficiència de producció de modelat per bufat. Aquests termes assenyalen el mateix objectiu empresarial, però el treball tècnic comença amb un procés mesurat en lloc d'un percentatge objectiu.
Sis llocs on el cicle es pot limitar
| Bloc de cicle | Mesura a la màquina | Evidència abans d'escurçar | Falla que pot aparèixer més endavant |
|---|---|---|---|
| Parison o tiroteig | Senyal d'inici/fin repetible, longitud de paris, tir o posició de l'acumulador | Lliurament estable i relació correcta amb el tancament del motlle | Sag, parison curta, corretges, pes o canvi de perfil |
| Tancar i bloquejar | Comandament, retroalimentació de posició i estat de finalització | Moviment clar, tancament complet i estat de màquina homologat | Flaix, danys per pessic, tancament incomplet o col·lisió |
| Buf i escapament | Temporització, condició d'aire d'entrada de la màquina i comportament de pressió durant l'esdeveniment | Inflat complet, detall, ventilació i llançament segur | Part incompleta, esclat, enganxada o obertura anticipada |
| Refrigeració | Condició de subministrament i retorn per circuit, patró de temperatura del motlle i estat de la peça a l'expulsió | Dimensions estables, paret, coll, base i forma posterior a l'expulsió | Deformació, coll ovalat, contracció, fons de balancí o retallades en calent |
| Per emportar i aigües avall | Robot, transportador, tallador i seqüència de prova | Part esborra cada interfície al ritme de producció | Col·lisions, embussos, danys en retallades o acumulació del provador |
01 / Línia de baseComenceu amb el cicle que la línia s'està executant
Un projecte de temps de cicle necessita un punt de mesura repetible. En una línia d'extrusió contínua, aquest punt podria ser el senyal associat amb el tall de paris o l'inici de la següent seqüència repetida de la màquina. En una màquina acumuladora, la producció es pot entendre millor mitjançant la preparació del tret, la posició de l'acumulador, l'expulsió i la seqüència d'emmotllament. Trieu un senyal que aparegui una vegada per esdeveniment de formació complet i documenteu-lo. No compareu un objectiu HMI d'una màquina amb una observació cronometrada manualment d'una altra.
El Kinggle acollitManual de Moog DigiPack IIIdescriu clarament la distinció. Per a l'extrusió contínua, el controlador pot relacionar el perfil de paris amb el temps de cicle i pot mesurar l'interval entre senyals d'inici successius. Per a una màquina acumuladora, el perfil de paris està relacionat amb la posició de l'acumulador mentre el material és expulsat. Aquesta diferència és important perquè la mateixa edició de temps pot canviar el perfil de la paret en una màquina mentre té un efecte diferent en l'altra.
Enregistreu almenys prou esdeveniments consecutius per veure la variació normal. La planta ha d'escollir el període de mostra, però ha de cobrir el patró de funcionament real: ambdues estacions en una línia de doble estació, totes les sortides o cavitats de matriu rellevants, l'eliminació de peces rutinàries i l'equip aigües avall que regeix l'alliberament. Anoteu les alarmes, les parades curtes i les intervencions manuals per separat. Una mitjana que inclou el temps d'inactivitat no classificat oculta el cicle, mentre que un millor esdeveniment únic amaga la repetibilitat.
Conserveu la part acceptada al costat del registre de temps. Captureu la revisió del producte i del motlle, el grau i el lot de la resina, la regla del color o la rectificació, la revisió de la recepta, l'estat de la temperatura real, l'aire d'entrada de la màquina i l'estat de l'aigua de refrigeració, el pes de la part, les ubicacions crítiques de la paret, les dimensions i les proves funcionals necessàries. Aquest registre és la línia de base. Si la prova més curta falla, l'equip pot tornar a un procés conegut en lloc de reconstruir-lo des de la memòria.
02 / DiagnòsticTraça l'esdeveniment que limita el cicle següent
La majoria de les HMI faciliten l'edició de la configuració de l'hora. Aquesta comoditat pot portar un equip a reduir el nombre visible més gran abans d'esbrinar què controla. Trenqueu el cicle en blocs físics i observeu-ne els límits: preparació de paris o trets, transferència de motlles, tancament i tancament, moviment de blow-pin, inflació, refrigeració, escapament, obertura, sortida i manipulació aigües avall. Alguns blocs es produeixen en sèrie. Altres se superposen. El cicle total es determina pel camí que ha d'acabar abans que pugui començar el següent esdeveniment de formació.
Una línia de temps senzilla és més útil que una llista de paràmetres. Enregistreu el senyal d'inici i final de cada bloc i compareu l'ordre amb la retroalimentació real. Si s'acaba el refredament però la màquina espera un senyal de neteja del robot, reduir el temps de refrigeració pot crear una peça més calenta sense canviar el cicle. Si el següent parís no està llest quan torna el motlle, una obertura més ràpida no pot augmentar la sortida. Si un tallador no pot netejar les peces al nou ritme, la restricció s'ha desplaçat aigües avall.
de KinggleGuia de configuració i alarmes de l'HMIsepara els valors establerts dels valors reals per aquest motiu. Una ordre mostra el que ha sol·licitat el controlador. L'estat del sensor, la retroalimentació de la posició i l'observació física mostren si s'ha produït l'acció. L'historial d'alarmes de la màquina també pot revelar el primer enclavament o permissiu que va interrompre la seqüència. Un restabliment pot eliminar la millor pista.
Classifica cada retard abans d'editar la recepta. Es necessita temps productiu per formar i estabilitzar la peça. El temps condicional protegeix un moviment o espera un estat verificat. L'espera evitable prové d'un robot tardà, una utilitat inestable, un circuit de refrigeració bloquejat, un paris inconsistent, una confirmació manual o una congestió aigües avall. Les pèrdues de manteniment es produeixen per desgast, fuites, mala lubricació, sensors danyats o problemes d'alineació. Cada classe té un propietari diferent i una correcció diferent.
03 / Eliminació de calorComproveu el rendiment de refrigeració abans de reduir el temps de refrigeració
LyondellBasell'sGuia de modelat per bufat de poliolefinaafirma que el refredament ocupa la major part del cicle d'emmotllament en moltes aplicacions de modelat per bufat de poliolefines. La guia connecta cicles més curts amb condicions de transferència de calor com ara la temperatura de fusió, la temperatura del motlle, el flux d'aigua i la turbulència, tot i que requereix la qualitat de la peça desitjada. Aquesta és una direcció útil per al diagnòstic, no un conjunt de valors Kinggle universals.
Comenceu a la font de refrigeració i seguiu el circuit real. Registra les condicions de subministrament i retorn de refrigerant amb una producció estable, no només la pantalla del refrigerador. Comproveu si el motlle rep el flux especificat i si els circuits paral·lels estan equilibrats. Busqueu un circuit calent, una mànega restringida, un canal contaminat, una connexió incorrecta, una butxaca d'aire, un segell amb fuites o una càrrega de calor compartida amb una altra màquina. ElGuia d'utilitat de la màquina de modelat per bufatexplica per què cal distingir el subministrament de la planta i la condició d'entrada de la màquina.
Mapejar el motlle i la part expulsada. Una sola lectura de superfície no pot representar un motlle amb insercions de coll, zones de pessic, nanses gruixudes, bases profundes i circuits separats. Utilitzeu el mètode de mesura aprovat per la planta i compareu ubicacions repetibles. Observeu quan apareix la deformació: dins del motlle, durant l'extracció, en el retallat, a la cinta transportadora de refrigeració o després que la peça arribi a les condicions d'habitació. Una part calenta que sembli acceptable durant un minut pot mostrar més tard un coll ovalat, un balancí inferior, una contracció o una deriva dimensional.
Formosa Plastics'Guia del procés d'emmotllament per extrusió de polietilè per bufatenumera un cicle curt, una temperatura elevada del motlle i canals de refrigerant obstruïts entre les possibles causes quan una peça està massa calenta. També connecta la refrigeració insuficient del motlle amb la deformació i aconsella comprovar el flux d'aigua, la temperatura del motlle i l'estat del canal. Aquestes relacions donen suport a una investigació de refrigeració, però el grau de resina, el motlle i les especificacions del producte decideixen la finestra de funcionament acceptable.
No baixeu la temperatura del refrigerant per costum. La condensació depèn de la relació entre la temperatura de la superfície, la temperatura ambient i la humitat. L'aigua sobre o al voltant del motlle pot afectar la peça i crear problemes amb l'equip o el lloc de treball. Anoteu l'estat de l'habitació quan la condensació estigui a prop del límit operatiu i seguiu els procediments del refrigerador, del motlle i de la planta. Millorar la distribució del flux o netejar un circuit restringit pot recuperar la transferència de calor sense moure l'objectiu de temperatura.
04 / Disseny de pecesLa distribució de la paret canvia la quantitat de calor que ha d'eliminar el motlle
La demanda de refrigeració segueix el plàstic de la peça. Una àrea gruixuda conté més material calent que una àrea prima i pot romandre suau després que les parets properes estiguin a punt per ser expulsades. Ampliar tota l'etapa de refrigeració pot protegir aquesta ubicació, però també manté durant més temps totes les altres zones del motlle. Abans d'acceptar un cicle llarg com a inevitable, compareu el mapa de paret mesurat amb el requisit de disseny i el tram esperat des del parís fins a la cavitat.
El manual de Moog DigiPack III allotjat per Kinggle explica que la programació de paris controla la bretxa de matriu al llarg de la longitud del producte. També connecta seccions de paret pesades innecessàries amb una refrigeració més llarga i explica que el perfil s'ha de verificar amb el gruix de paret mesurat en contenidors de prova. Utilitzeu aquesta relació amb cura. L'eliminació de material no és una drecera de temps de cicle tret que la peça revisada encara compleixi els requisits de pes, paret mínima, impacte, càrrega superior, caiguda, pressió, resistència química i dimensionals que s'apliquen al producte.
Primer localitzeu la regió calenta o distorsionada a la part acabada. A continuació, connecteu aquesta posició al programa de paris, estirament del motlle, pinch-off i circuit de refrigeració. Una base pesada pot provenir del perfil, la captura de la cua o la geometria. Un mànec calent pot implicar corretges, estirament local, ventilació o refredament. Un coll càlid pot implicar un contacte amb una agulla de bufat, un refredament d'inserció, un excés de material o un alliberament retardat. ElGuia de programació parisonproporciona un mètode basat en mesures per moure el material del perfil en lloc d'editar punts per aparença.
El disseny del motlle també estableix la ruta de transferència de calor disponible. La col·locació del canal, el recorregut del flux, les insercions, la construcció del coll, la ventilació, el contacte superficial i el disseny de la línia de separació poden limitar la rapidesa amb què s'estabilitza la peça. Utilitza Kinggle'sGuia de disseny de motlles per extrusió per bufatquan es mantingui la mateixa regió calenta després de verificar els serveis públics i la distribució de paret aprovada. Una restricció local persistent pot necessitar una correcció de motlle, no un altre canvi de temporitzador.

Mantingueu el pes de la part aprovat com a resultat, no com a únic control. Dues parts amb el mateix pes total poden tenir diferents distribucions de paret i comportament de refrigeració. Seccioneu o mesureu les ubicacions que regeixen el rendiment i comproveu la forma posterior a l'expulsió en el moment definit pel pla de control del producte. Així és com el treball de gruix de paret es converteix en una evidència de procés útil en lloc d'una afirmació general sobre l'estalvi de material.
05 / Lògica de la màquinaLes màquines contínues i acumuladores no comparteixen un model de cronometratge
En una màquina d'emmotllament per extrusió per bufat contínua, l'extrusora ofereix un paris contínuament mentre una o més estacions de motlle es mouen a través de les seves seqüències. Per tant, es poden enllaçar el temps de cicle, la durada del parison, el temps de tall i el programa de gruix de paret. Si el cicle canvia, el controlador encara ha de col·locar el perfil desitjat al llarg del parís físic i dins del motlle. Una seqüència d'estació més curta que canvia el perfil no és un canvi de velocitat neutre.
El manual del controlador Moog descriu el control de perfils basat en el temps per a màquines contínues i el control basat en la posició per a màquines acumuladores. En una configuració contínua, pot determinar el temps de cicle a partir de l'interval entre els senyals d'inici, com ara els successius talls de paris. En una configuració d'acumulador, el perfil de paret segueix la posició de l'acumulador durant l'expulsió. Aquesta distinció publicada és la raó per la qual una planta hauria d'identificar el mode de màquina i controlador abans de demanar prestat un mètode de temps de cicle d'una altra línia.
Una màquina acumuladora també ha de preparar el tret requerit mentre continua la seqüència d'emmotllament. Pregunteu si s'acaba la plastificació o l'acumulació abans que el motlle estigui llest per a la següent presa. Si l'acumulador encara s'està omplint, tallar segons des de l'obertura del motlle pot no reduir el cicle complet. Si l'acumulació s'acaba abans d'hora, el camí d'emmotllament i refrigeració pot ser la limitació. Enregistreu la preparació real del tret, el coixí o la posició final, l'estat de fusió i el pes de la peça en lloc d'inferir la preparació a partir d'un valor objectiu.
La disposició de l'estació també canvia la línia de temps. Una màquina contínua de doble estació pot utilitzar una estació mentre l'altra es refreda o allibera una peça, però l'extrusora, el capçal de la matriu, el moviment de transferència, el sistema de refrigeració i l'equip aigües avall han de suportar la superposició. de KinggleComparació entre una estació i una estació dobleexplica aquesta decisió de capacitat. Els dissenys de capçals i cavitats múltiples afecten parts per esdeveniment i l'equilibri entre sortides o cavitats; elguia multi-cap versus multi-cavitatsepara aquests termes.
Utilitzeu el denominador correcte quan compareu màquines. Un esdeveniment en formació no sempre és una part. Compteu les peces acceptades de tots els capçals, cavitats i estacions rellevants i, a continuació, incloeu-hi les limitacions que fan que aquestes peces es puguin vendre. Una màquina amb un moviment sec ràpid encara pot produir menys peces acceptades per hora si l'extrusió, el refredament, el retall o l'estabilitat de la qualitat no poden mantenir el ritme.
06 / SeqüènciaRecuperar el temps d'espera sense perills superposats
Després d'entendre el refredament i el lliurament de paris, examineu els buits entre accions. Un retard pot ser històric més que necessari, però també pot proporcionar un espai lliure, estabilització de pressió, escapament, confirmació del senyal o lliurament segur. Identifiqueu quina condició protegeix cada retard. A continuació, comproveu si el controlador ja té comentaris fiables per a aquesta condició. Substituir una espera fixa per un senyal de finalització verificat pot millorar la repetibilitat, però només quan el disseny de la màquina i la lògica de control aprovada ho admeten.
Kinggle és allotjatManual d'operació de la màquina de modelat per bufat automàticasepara categories de temps com ara el tancament del motlle, el temps de bufat, les accions relacionades amb l'escapament, la microobertura del motlle, el moviment de les agulles de bufat i els retards del robot. El manual vincula els valors repetidament amb el producte o la condició de producció real. La seva interfície s'aplica a la família de màquines documentada i pot variar segons el model, l'opció o la versió del programari, per la qual cosa no s'ha de convertir en una llista genèrica de segons recomanats.
Observa la seqüència física en condicions reduïdes i controlades permeses pel procediment de la màquina. Confirmeu que les mànegues, els cables, les agulles de bufat, els nuclis, els dispositius d'extracció i la peça quedin lliures durant tot el recorregut. Llegiu l'ordre i la retroalimentació junts. Si un moviment arriba a la posició abans però la seqüència encara espera, trobeu el permissiu exacte. Si el feedback arriba tard o de manera intermitent, solucioneu la causa del sensor, el mecanisme o la utilitat abans de reduir el temporitzador que l'emmascarava.
El treball aigües avall pertany a la mateixa línia de temps. Un robot pot netejar el motlle ràpidament però col·locar peces en una cinta transportadora que ja està plena. Una talladora pot requerir una temperatura de la part estable. Un provador de fuites pot convertir-se en el coll d'ampolla després que la producció de la màquina augmenti. Enregistreu la durada de la cua i les causes d'aturada durant la primera execució sostinguda, no només durant uns quants cicles a la màquina. El cicle de màquina segura més ràpid no és útil si mou els defectes o la congestió a una estació de distància.
07 / ExperimentarExecuteu una prova de temps de cicle controlada que un altre torn pugui repetir
Una prova útil comença amb una pregunta com ara "El circuit del motlle B limita l'expulsió segura?" o "El retard de neteja del robot es manté després de verificar el sensor?" No comença amb "Fer el cicle més ràpid". Indiqueu la limitació sospitosa, el canvi, la resposta esperada i les comprovacions parcials que poden rebutjar l'assaig. Assigna una persona per controlar les edicions de receptes i una persona per registrar els resultats perquè no es produeixin diversos ajustos entre mostres.
-
Congela la línia de base aprovada.Deseu o imprimiu la configuració publicada, identifiqueu el paquet del producte i conserveu les mostres acceptades. Registre la variació real del cicle i la sortida acceptada en condicions estables.
-
Anomena una restricció.Utilitzeu la línia de temps de la seqüència, el mapa de refrigeració, les lectures de serveis públics, l'historial d'alarmes i les observacions aigües avall. Escriu les proves que apunten a aquesta limitació.
-
Definiu el canvi permès.Utilitzeu la documentació de la màquina, el motlle i la resina. Establiu un límit d'ajust controlat i un punt de retorn. No canvieu cap altra variable durant la finestra d'observació.
-
Estableix activadors de rebuig.Incloeu signes rellevants com ara paris inestable, moviment incomplet, peces calentes o enganxades, deformació, moviment dimensional, fallada de pes o paret, flaix, explosió, alarmes, embussos o comportament insegur.
-
Corre per l'estabilització.Marqueu les parts per temps, estació, cap o cavitat. No jutgis la nova condició des de la primera peça si la variable modificada necessita temps per assolir un nou estat estacionari.
-
Mesureu la finestra de producció acceptada.Aplicar els controls visuals, de pes, de paret, dimensionals i funcionals controlats. Incloeu el retall, les proves i l'envasament aigües avall quan defineixen una peça comercialitzable.
-
Conservar, rebutjar o investigar.Conserveu el canvi només quan passi la finestra definida i millori la sortida acceptada. Restaureu la línia de base si la qualitat o el control es deteriora. Obriu una acció d'utilitat, eines o manteniment quan la prova exposa una causa física.
El pla de mostra ha de coincidir amb la línia. En una màquina de doble estació, inclou les dues cares. En una configuració de diversos capçals, preserveu la identitat del cap. En un motlle de diverses cavitats, preserveu la identitat de la cavitat quan sigui pràctic. Una mitjana pot amagar un circuit calent o una sortida fina. ElGuia de defectes de modelat per bufatmostra com els patrons fixos i aleatoris porten a diferents controls.
Els registres de prova han d'incloure el valor antic, el nou valor, el moment del canvi, la persona responsable, la distribució real del cicle, el lot de material, l'estat de la utilitat, els identificadors de la mostra, els resultats mesurats, els rebuigs i la decisió final. Les fotografies són útils per localitzar la forma i els defectes, però no substitueixen les mesures. Si el procés torna a la línia de base, registreu-ho també. Un assaig fallit encara pot evitar que un altre torn repeteixi la mateixa idea.
08 / CapacitatCalcula la sortida de les peces acceptades, no el moviment de cicle sec
La sortida del cicle sec descriu el moviment de la màquina sense el material complet, el refredament i la càrrega d'acceptació parcial. És útil per comprovar la capacitat de moviment, però no és una promesa de producció comercialitzable. Un càlcul de producció ha d'utilitzar la peça real, la resina, el motlle, el recompte de capçals o cavitats, el sistema de refrigeració, l'equip aigües avall i el mètode d'acceptació. Per això Kinggle'sprocés d'informació del projectedemana la mida del producte, el pes, el material, el gruix i els requisits de sortida abans de recomanar una màquina.
Mesureu la sortida acceptada directament sobre una finestra de producció representativa. Compteu només les peces que superin els criteris de llançament definits i registreu per separat les parades planificades, les parades no planificades, les pèrdues de configuració i els rebutjos. No els amagueu dins d'un únic factor d'eficiència inexplicable. Si la línia produeix diverses parts per esdeveniment, concilieu el recompte per estació, capçal o cavitat perquè una sortida inhabilitada no desaparegui dins del total.
| mètrica | Càlcul o observació | Ús | Error comú d'informes |
|---|---|---|---|
| Cicle segons | Temps entre el mateix esdeveniment a través de cicles estables repetits | Mostra el ritme i la variació de l'esdeveniment de la màquina | Informar de l'esdeveniment més curt |
| Parts per esdeveniment | Parts físiques acceptades alliberades per un esdeveniment de formació complet | Connecta capçals, cavitats i estacions amb volum | Suposant que cada punt de venda està produint |
| Sortida horària teòrica | (3.600/segons de cicle) × parts per esdeveniment | Comparació de planificació en condicions ininterrompudes | Cridant el resultat garantia de producció |
| Sortida horaria acceptada | Peces acceptades / hores de producció observades | Mostra la sortida utilitzable del paquet del producte provat | Recompte de peces depurades, configurades o rebutjades |
| Canvia el resultat | Sortida acceptada després de la sortida acceptada menys abans, en condicions coincidents | Comprova si l'edició ha millorat l'objectiu real | Comparació de diferents productes, torns o utilitats |
Informeu de qualitat al costat de velocitat. Inclou els resultats del pes i de la paret, les dimensions crítiques, el resultat de la prova funcional, el recompte de ferralla o retenció, l'estat de la utilitat i la revisió de la recepta. Una reducció de dos segons no té significat autònom sense el cicle original, el recompte de peces, el rendiment acceptat i les condicions de prova. Per tant, aquest article no publica un objectiu de millora percentual. El resultat ha de provenir de les dades de la línia del comprador.
Per a una màquina o motlle nous, definiu el mètode de sortida abans de la prova. de KinggleGuia de prova d'acceptació de fàbricaexplica com connectar la tirada mesurada amb el producte, el material, el motlle i les condicions exactes d'utilitat. Utilitza elllista de verificació d'iniciper establir un estat estable abans del temps, i elguia de canviper mantenir la pèrdua de configuració separada de la producció constant.
09 / LímitsAtureu la prova quan el procés perdi el control
Atureu i restabliu l'estat aprovat si un control, un enclavament, una parada d'emergència o un control d'energia perillosa no funciona com s'ha previst. Atureu-vos per moviment inesperat de la màquina, risc de col·lisió, comportament hidràulic o pneumàtic inusual, components de pressió danyats, sobreescalfament elèctric, fuites o un desacord entre la retroalimentació mostrada i la posició física. El treball en temps de cicle mai no autoritza el funcionament al voltant d'una falla.
Les proves parcials també poden aturar el judici. Vigileu si hi ha un parís que ja no arriba a la posició correcta, tancament incomplet del motlle, flaix a l'alça, pes inestable, parets primes i crítiques, esclats, detalls incomplets, enganxament, danys en retalls, deformacions, colls ovals, fons de balancí, contracció o fallada de la prova funcional. La guia de processos de Formosa connecta diversos d'aquests símptomes amb una calor excessiva, una refrigeració insuficient, un cicle curt o una condició del canal de refrigeració. Utilitzeu el símptoma per reobrir el diagnòstic correcte en lloc d'afegir un temps de refredament ampli sense trobar la causa.
Escalar quan la restricció requereix un canvi de canal de motlle, una modificació de matriu o de bufat, canvi de programa de control, canvi d'enclavament, treball del sistema de pressió o funcionament fora de la finestra qualificada de la resina i la màquina. Utilitza elGuia de manteniment preventiuper a troballes repetibles d'equips. Un mecanisme desgastat pot fer que el cicle sigui lent, però una comanda més ràpida no el repararà.
Finalitzeu el projecte amb una línia de base publicada. Actualitzeu la recepta només mitjançant el procés d'aprovació de la planta, adjunteu la mostra i el registre de mesurament i indiqueu quin producte, motlle, resina i configuració de la màquina cobreix el resultat. Conserveu les proves rebutjades al registre de canvis. Quan el següent torn pugui reproduir el cicle acceptat i explicar-ne els límits, la millora està preparada per a la producció normal.
10 / RespostesPreguntes freqüents sobre el temps del cicle de modelat per bufat
Què determina el temps del cicle d'emmotllament per extrusió per bufat?
El temps del cicle està determinat pel camí més lent requerit a través de la preparació de la parís o del tret, el moviment del motlle, la inflació, el refredament, l'escapament, l'obertura, la presa i la manipulació aigües avall. La geometria del producte, la distribució de la paret, el comportament de la resina, el refredament del motlle, l'arquitectura de la màquina i els criteris de peces acceptades afecten aquest camí. Mesureu la seqüència real i els senyals de retroalimentació abans de decidir quin temporitzador és responsable.
El refredament és sempre la part més llarga d'un cicle de modelat per bufat?
La refrigeració ocupa la major part del cicle d'emmotllament en moltes aplicacions de poliolefines, segons la guia d'emmotllament per bufat de LyondellBasell, però no és automàticament la restricció activa a cada línia. El lliurament de Parison, l'ompliment d'acumuladors, la transferència de motlles, la neteja del robot, el retall o les proves poden regir el proper inici. Una línia de temps mostra si reduir la refrigeració canviaria el cicle complet o només expulsaria la part més calenta.
Com es pot reduir el temps de refredament sense provocar deformacions?
Primer comproveu les condicions de subministrament i retorn de refrigerant, l'equilibri del circuit, la neteja del canal, el patró de temperatura del motlle i la ubicació calenta de la peça. Compareu la distribució de la paret amb el dibuix i el procés aprovat. Canvieu una condició documentada, deixeu que el procés s'estabilitzi i comproveu les dimensions i la forma després de l'interval posterior a l'expulsió requerit. Si es manté la mateixa regió calenta local, és possible que la distribució del motlle o de la paret necessiti una revisió d'enginyeria.
Un cicle més curt sempre augmenta la producció de modelat per bufat?
No. La sortida només augmenta quan el cicle modificat és la restricció de línia i s'accepten les peces addicionals. Un esdeveniment de màquina més ràpid pot crear peces més calentes, més rebuigs, embussos de robot, danys en retallades o un endarreriment del provador. Compareu les peces acceptades per hora observada en condicions de producte, material, motlle, utilitat i qualitat coincidents. Mantingueu el moviment de cicle sec, la producció teòrica i la producció acceptada com a xifres separades.
Com afecta la programació de paris al temps de cicle?
La programació de Parison canvia on es troba el material al llarg del producte. Les zones pesades innecessàries poden requerir més refrigeració, mentre que les zones massa primes poden fallar les proves del producte. En màquines contínues, el perfil de paret també es pot sincronitzar amb el temps de cicle, de manera que un canvi de temps pot canviar la col·locació del perfil. Verifiqueu les ubicacions de la paret, el pes de la peça i l'alineació del perfil després d'un canvi de cicle en lloc de suposar que la corba desada continua sent correcta.
Quines dades s'han d'enviar a Kinggle per a un problema de temps de cicle?
Envieu el model de màquina i la versió del controlador, el dibuix del producte, les identificacions de motlle i eines, grau i lot de resina, revisió de receptes, vídeo del cicle capturat des d'una ubicació segura, cronologia d'esdeveniments, historial d'alarmes, pes de la part i mapa de paret, dimensions crítiques, fotos de defectes, observacions d'aire d'entrada de la màquina i aigua de refrigeració, causes de parada aigües avall i sortida acceptada durant un període definit. Aquesta evidència ajuda a separar les causes de refrigeració, eines, controls, serveis públics, materials i equilibri de línia.

Discutiu el producte i el cicle com un sol sistema
Envieu el dibuix de la peça real, la resina, el motlle, la configuració de la màquina, la cronologia del cicle actual, les observacions d'utilitat i els resultats de qualitat mesurats. Kinggle pot revisar les proves al voltant de la màquina, les eines, els controls i l'objectiu de producció.
Envieu les vostres dades de produccióFonts utilitzades per a aquesta guia
Els manuals allotjats a Kinggle admeten declaracions sobre els controls documentats i la seqüència de la màquina. Les guies de productors de polímers donen suport a les relacions de refredament i defectes. S'inclouen fonts OSHA per al límit de seguretat dels Estats Units. Cap d'aquestes fonts proporciona un objectiu de cicle universal per a cada producte o màquina.
- Manual de funcionament de la màquina automàtica de modelat per bufat allotjada per Kinggle, consultat el 8 de setembre de 2026.
- Manual del controlador de gruix de paret Moog DigiPack III Parison, MRJ06301, allotjat per Kinggle, consultat el 8 de setembre de 2026.
- LyondellBasell, una guia per al modelat per bufat de poliolefina, consultat el 8 de setembre de 2026.
- Formosa Plastics, Guia del procés d'emmotllament per extrusió de polietilè per bufat, consultat el 8 de setembre de 2026.
- OSHA 29 CFR 1910.147, El control de l'energia perillosa, consultat el 8 de setembre de 2026.
- OSHA 29 CFR 1910.212, Requisits generals per a totes les màquines, consultat el 8 de setembre de 2026.