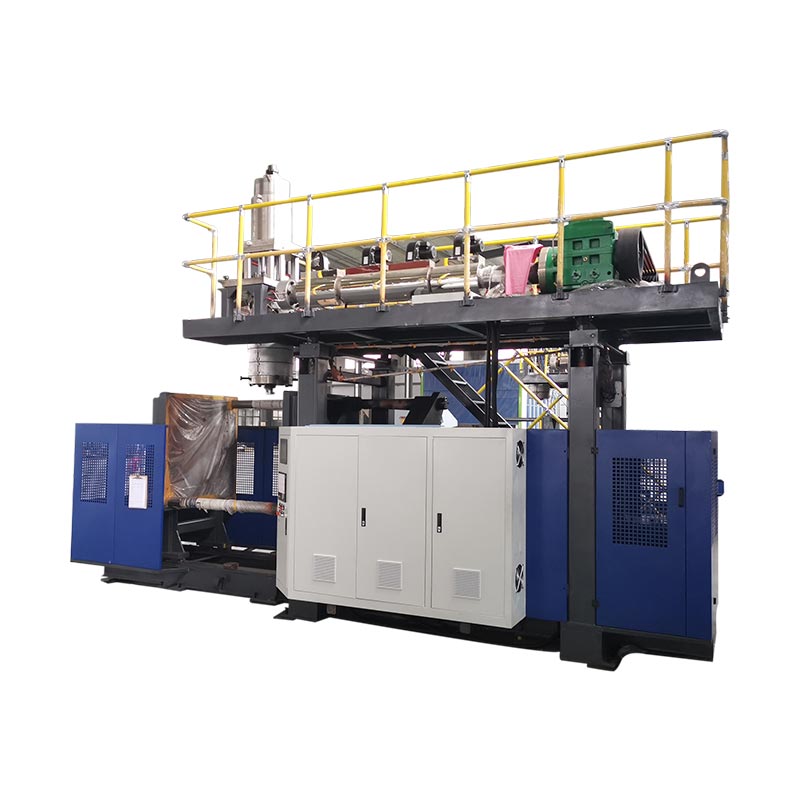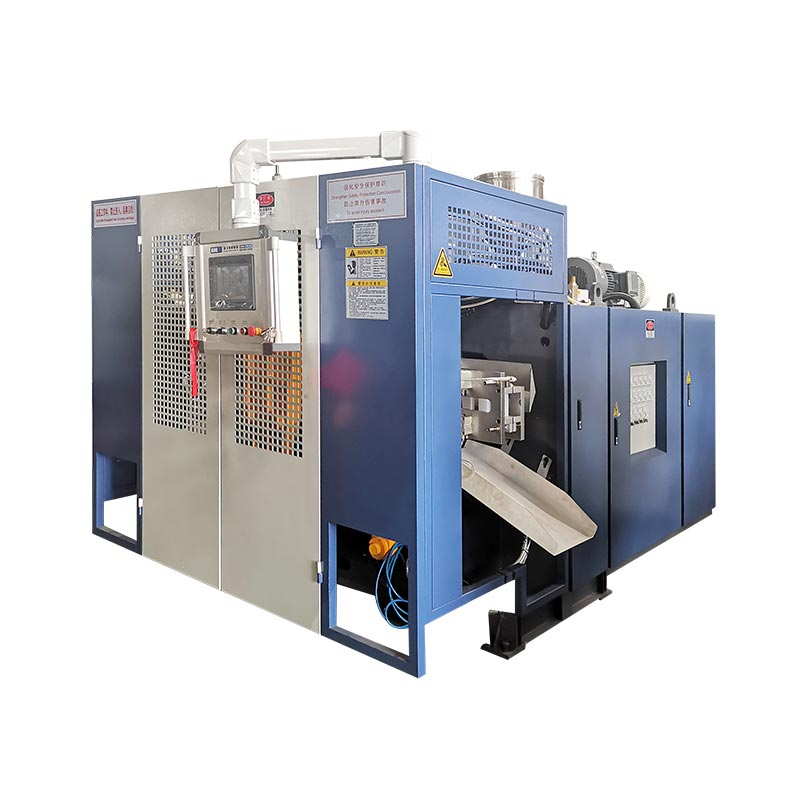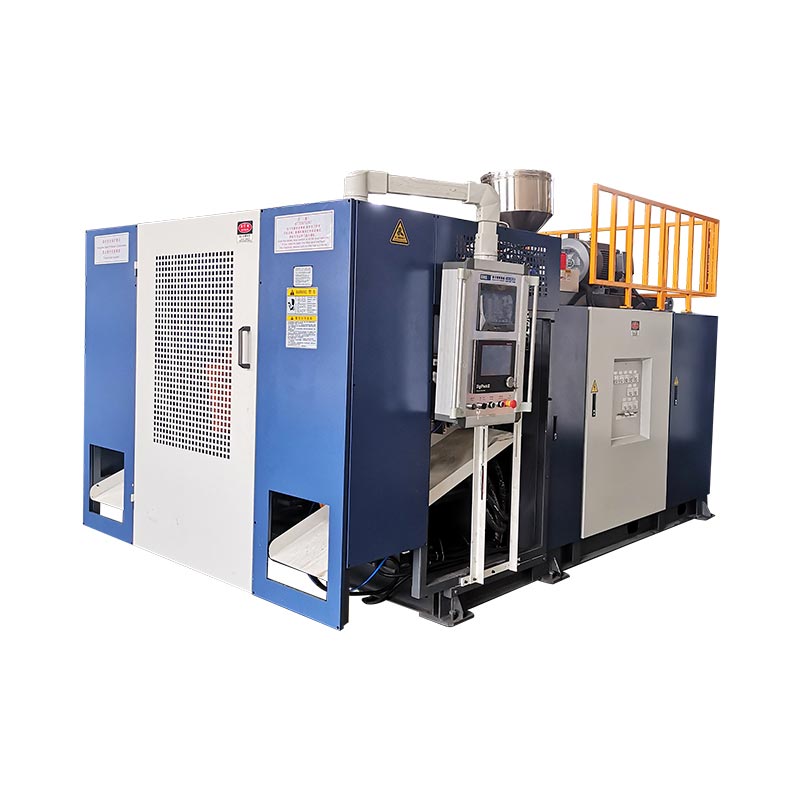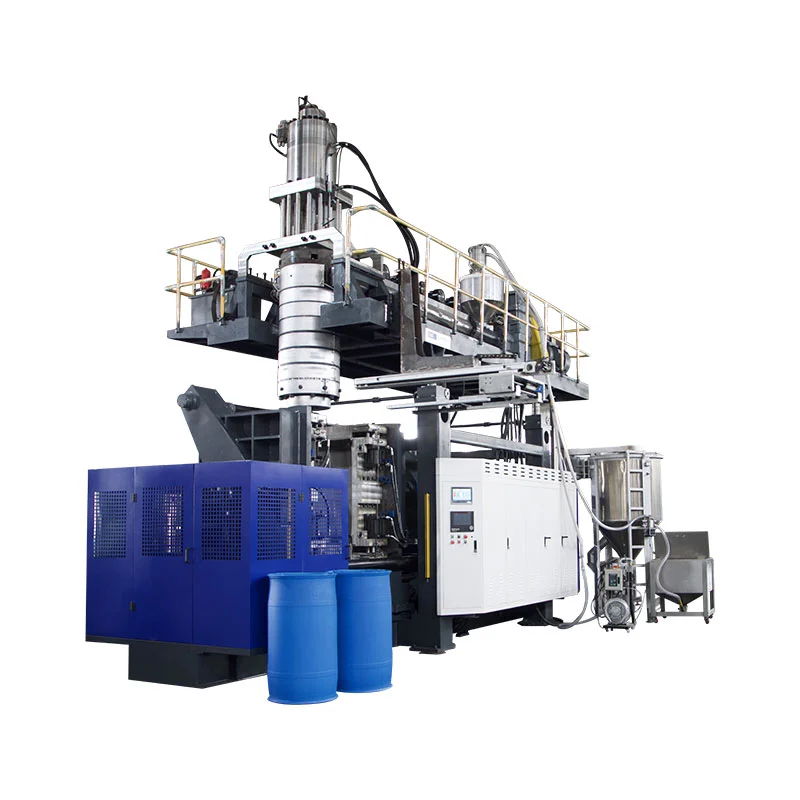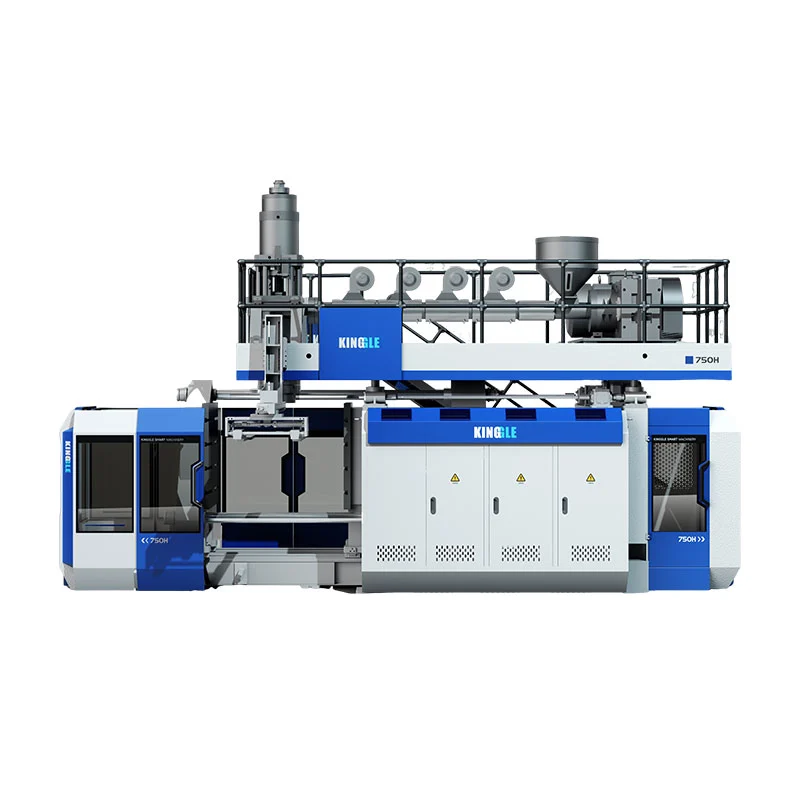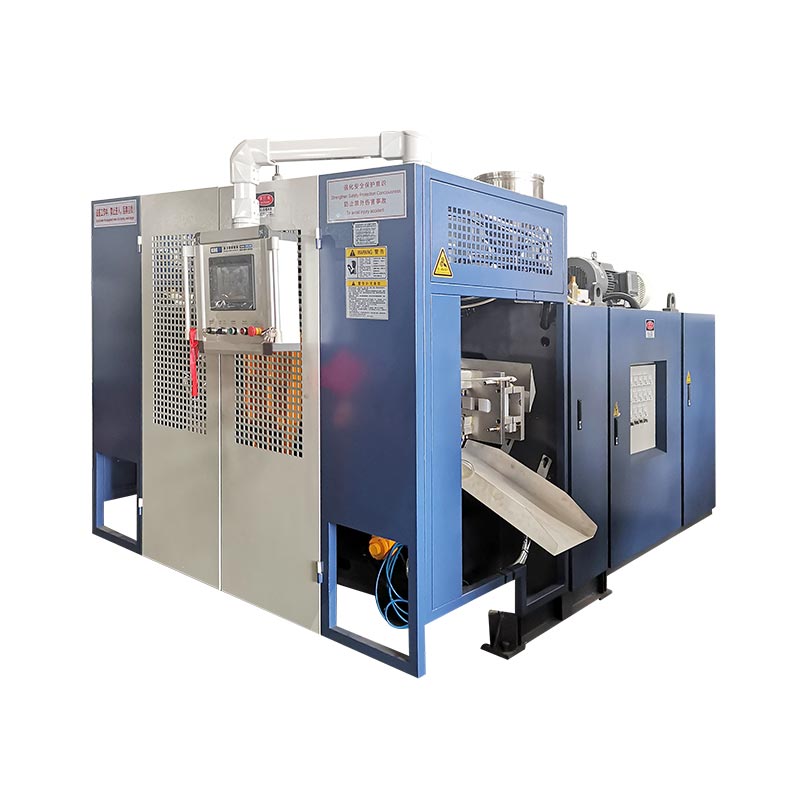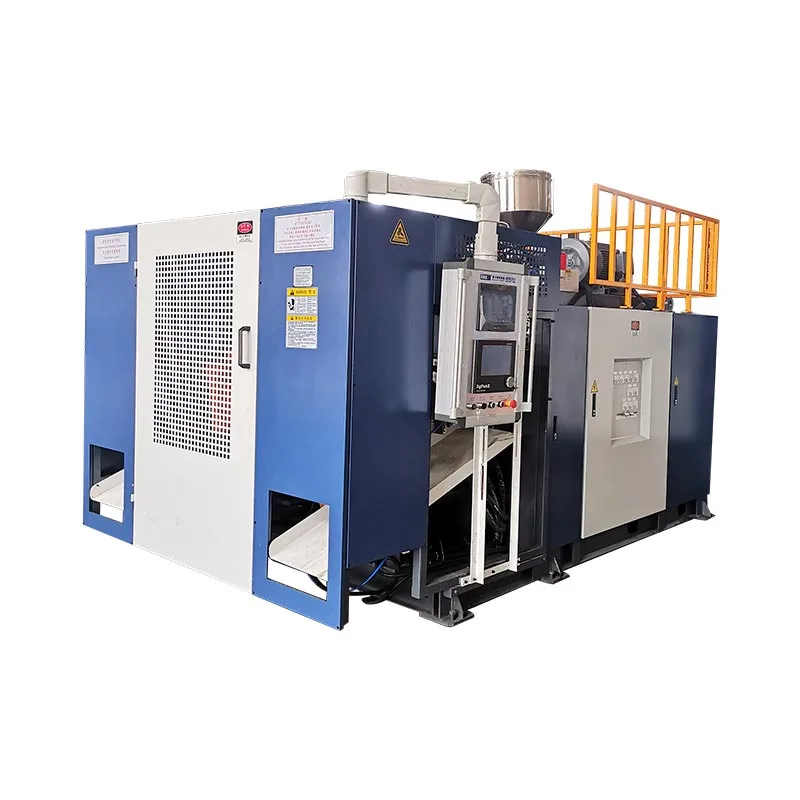
Un canvi de màquina d'emmotllament per bufat només s'ha completat quan el motlle nou, la ruta del material, l'eina, la recepta i la configuració aigües avall s'identifiquen correctament i la nova peça passa les comprovacions definides.L'inici de cicles automàtics és una fita intermèdia, no una prova de finalització. El mètode pràctic més segur i ràpid és preparar tot el possible abans de l'aturada, aïllar l'energia perillosa per al treball exposat, restaurar les funcions en un ordre controlat i mesurar el temps fins a la primera finestra de producció acceptada, amb la definició d'acceptació, la pèrdua de transició, l'aprovador responsable i l'evidència requerida registrada abans que l'equip comenci la següent campanya de producció a partir d'una línia base de producció controlada i traçable.

Nota de terminologia:Els equips de producció poden descriure aquest treball com un canvi de màquina d'emmotllament per bufat, canvi de motlle d'emmotllament per bufat, intercanvi de motlle, canvi d'eina, canvi de línia d'ampolla, canvi de color de modelat per bufat, canvi de resina de modelat per bufat o canvi de recepta de modelat per bufat. Aquestes etiquetes es superposen, però no sempre descriuen el mateix abast. El paquet de treball ha d'indicar exactament quins elements físics, materials, digitals i posteriors canviaran.
Cinc decisions que controlen el canvi
- Definiu el punt d'acabat com una peça acceptada i una finestra de producció estable.
- Identifiqueu cada element canviat: motlle, eines de matriu, agulla de bufat, resina, color, recepta i equipament posterior.
- Mou la verificació, la preparació i la documentació fora de la finestra de la màquina aturada on sigui segur.
- Utilitzeu el procediment d'energia perillós autoritzat del lloc abans que algú entri a una zona de perill exposada.
- Enregistreu la configuració aprovada i l'evidència perquè la propera prova comenci des d'una línia de base controlada.
| Canvia el domini | Què ha de coincidir amb la nova feina | Reinicieu les proves | Dependència oculta típica |
|---|---|---|---|
| Motlle i interfícies | Correcte les relacions de revisió, muntatge, refredament, blow-pin/nucli i sortida | Moviment manual controlat i connexions sense fuites | Encaminament de la mànega, posició del sensor o espai lliure aigües avall |
| Eines de matriu i paris | Identitat de l'eina aprovada, posició mecànica i calibratge | París recte i estable col·locat per al motlle | El fitxer d'eines no coincideix amb el maquinari instal·lat |
| Material i color | Grau correcte de resina, lot, masterbatch i regla de rectificació aprovada | Fusió neta, homogènia i transició de material traçable | Restes de resina o color vell en camins de manipulació i fusió |
| Recepta i controls | Revisió de la recepta publicada per al paquet del producte instal·lat | El comandament i l'estat real concorden mitjançant un cicle controlat | Un valor de producte antic sobreviu fora de la recepta desada |
| Acceptació de peces i línies | Dibuix, límit visual, pes, paret, dimensions i proves funcionals | Finestra d'acceptació consecutiva o basada en el temps definit | El tallador, el provador de fuites, el transportador o l'envàs encara utilitza l'antiga SKU |
Un canvi es completa només quan s'aprova la nova ampolla
Les plantes sovint utilitzen la paraulacanviper a diversos esdeveniments diferents. Un supervisor pot aturar el rellotge quan es subjecta el motlle nou. Un altre pot aturar-lo quan comenci el primer cicle automàtic. La qualitat pot definir la finalització com la primera part que passa la inspecció, mentre que la producció pot requerir una sèrie sostinguda de peces acceptades. Aquestes definicions produeixen números diferents, de manera que una comparació de temps de canvi no té sentit fins que es fixen el punt d'inici i el punt d'arribada.
Per a una línia d'emmotllament per extrusió per bufat, un punt d'inici útil és l'última part acceptada del treball sortint. Un punt final útil és la primera finestra de producció acceptada per al treball entrant. La planta ha de definir aquesta finestra. Pot ser un nombre determinat de parts consecutives, un temps definit en condicions estables o una regla de mostreig a través d'estacions, cavitats o sortides de matriu. El requisit pertany a l'especificació del producte o procés controlat, no a la memòria d'un operador.
Aquesta definició exposa el treball que amaga una mètrica només de motlle. El producte entrant pot requerir una altra matriu o mandril, passador de bufat, eines de coll, moviment del nucli, perfil de paris, resina, color, regla de rectificat, programa de prova de fuites, accessori de retallat, etiqueta, guia de transport o patró d'envasament. Fins i tot quan el motlle físic es manté instal·lat, una transició de material i recepta encara pot ser un canvi complet de producció d'ampolles de plàstic.
Separeu el resultat en quatre mesures: temps de màquina aturada, temps de primera peça formada, temps de primera peça acceptada i temps de finestra de producció acceptada. Registre els rebutjos de la configuració i la quantitat de purga al costat d'aquests temps. Això no promet que cada nombre caurà. Fa que la pèrdua sigui visible i evita que un reinici ràpid s'informi com un canvi de màquina d'extrusió per bufat amb èxit quan la línia aigües avall o la porta de qualitat encara rebutgen peces.
Planifiqueu el nou paquet del producte abans que la màquina s'aturi
El canvi hauria de començar com una comprovació d'informació mentre el treball de sortida encara s'està executant. Creeu un paquet de treball publicat que identifiqui el dibuix i la revisió de la peça, el grau de resina, el masterbatch, la rectificació permesa, el pes objectiu de la peça, les dimensions crítiques, les ubicacions del gruix de la paret, els criteris visuals, les proves funcionals i l'envàs esperat. Afegiu el motlle, les eines de matriu, el passador de bufat, la inserció, la tracció i les identitats dels accessoris aigües avall. Si dos elements comparteixen un nom comú, utilitzeu identificacions duradores o fotografies controlades per revisions perquè l'equip de configuració no esculli per aparença.
Kinggle ha publicatprocés de vendademana als compradors que proporcionin fotografies o dibuixos del producte, pes, mida, material, gruix, producció i necessitats de resistència química abans de seleccionar una solució de màquina. Les mateixes categories d'entrada són valuoses durant els canvis posteriors perquè connecten la configuració de la màquina amb la peça que s'ha de produir. El paquet de producció hauria de ser més específic que la consulta original i només hauria de contenir valors aprovats per a la combinació real de màquina, motlle i material.
Escenifica el següent motlle i els elements auxiliars verificats a la zona designada sense obstruir les sortides, la protecció o el flux de material. Comproveu els punts d'elevació i el pla d'elevació de la planta, però no inferiu la capacitat d'elevació a partir de la mida nominal del motlle. Confirmeu que les connexions de refrigeració, les connexions d'aire, els sensors, els cables i els elements de fixació estan presents i identificats correctament. Prepareu equips de manipulació de materials nets i contenidors separats per a la sortida de resina, material de transició i peces rebutjades. Si la línia inclou un tallador, un provador de fuites, una etiquetadora o una cinta transportadora, inclou la seva recepta i canvia les peces a la mateixa revisió de preparació.
Mantingueu una breu decisió de preparació abans de la part antiga final. El muntador de motlles confirma la preparació de les eines i l'aixecament, la manipulació del material confirma els lots correctes i la ruta neta, l'operador confirma l'accés a la recepta, el manteniment confirma qualsevol treball programat i la qualitat confirma el pla de mostra. Si falta un element necessari, deixeu en funcionament el treball de sortida quan sigui pràctic. Descobrir el problema abans de la parada planificada converteix el temps d'inactivitat en temps de preparació sense prendre una drecera de seguretat.
Controlar l'energia perillosa abans de treballar amb motlles o eines
Un canvi de motlle d'emmotllament per bufat pot exposar les persones al moviment de pinça, platines mòbils, agulles de bufat, talladores, robots, pressió hidràulica, pressió pneumàtica, energia elèctrica, polímer calent i eines escalfades. Premer un botó d'aturada normal no estableix una condició segura per treballar dins d'una zona de perill. L'empresari ha de determinar quines són les tasques de manteniment o manteniment, identificar totes les fonts d'energia i aplicar el procediment de control energètic específic de la màquina del lloc mitjançant personal format i autoritzat.
Per als llocs de treball dels Estats Units,OSHA 29 CFR 1910.147s'ocupa del servei i manteniment on l'energia inesperada, la posada en marxa o l'alliberament d'energia emmagatzemada podria ferir un empleat. Requereix un programa de control energètic, procediments documentats si escau, formació i inspeccions periòdiques.OSHA 29 CFR 1910.212proporciona el requisit general de protecció de la màquina. Les plantes fora dels Estats Units han de seguir les lleis, els estàndards i els procediments de l'empresari que s'apliquen a la seva ubicació.
El pla de canvis també ha d'abordar les tasques que requereixen energia temporal per a la prova o el posicionament. Això no és permís per improvisar. L'empresari responsable ha de definir una seqüència conforme per netejar eines i persones, restaurar només l'energia necessària, realitzar la prova, tornar a desactivar-se quan sigui necessari i tornar a aplicar els controls abans de reprendre el treball exposat. Una cortina de llum, una porta enclavada o una parada d'emergència poden protegir el funcionament normal, però no s'han de tractar casualment com a substitut del procediment d'energia perillosa aplicable.
Protegiu l'equip amb la mateixa cura que les persones. Kinggle és allotjatManual d'operació de la màquina de modelat per bufat automàticaadverteix que el moviment del pin de bufat s'ha de coordinar amb la condició de motlle obert i descriu les funcions de posicionament de la plataforma i del capçal. La interfície exacta i la lògica de moviment segur varien segons el model, les opcions i la versió del programari. Per tant, l'equip d'instal·lació hauria d'identificar els moviments permesos específics de la màquina abans de la parada en lloc de descobrir-los mentre hi ha un motlle suspès o una eina exposada.
Executeu una seqüència controlada entre motlles, material i controls
La següent seqüència de vuit etapes s'escriu deliberadament com un flux de control, no com un procediment mecànic universal. Els passos detallats d'eliminació de motlles, valors de fixació, mètode de mànega, límits de temperatura de l'eina i moviments de prova han de provenir de les instruccions reals de la màquina, el motlle i la planta. El valor d'una seqüència comuna és que dóna a les operacions, eines, manteniment, materials i qualitat els mateixos punts de transferència.
-
Allibera la feina sortint.Identifiqueu l'última peça antiga acceptada, deseu el registre de procés requerit i concilieu la resina de sortida, les etiquetes i el treball en procés. Preserveu una mostra aprovada si el pla de control de la planta ho requereix.
-
Atureu-vos en les condicions aprovades.Seguiu les instruccions d'apagada de la màquina i la resina. Tenir en compte la residència calenta i el material que queda a la tremuja, l'extrusora, el capçal o l'acumulador en lloc d'assumir que una pausa normal és adequada per a un canvi de resina.
-
Aïllar per a treballs exposats.El personal autoritzat aplica els procediments d'energia perillosa i d'elevació del lloc. Comproveu l'aïllament i adreça l'energia hidràulica, pneumàtica, gravitatòria i tèrmica emmagatzemada abans que ningú entri a la zona de perill definida.
-
Traieu i protegiu els components sortints.Desconnecteu, aixequeu i emmagatzemeu el motlle i les eines associades mitjançant les seves instruccions controlades. Tapeu o protegiu les connexions netes i registreu els danys, les fuites o el desgast anormal en lloc de passar-ho a la següent tirada.
-
Inspeccioneu les interfícies comunes.Comproveu les cares de muntatge, les característiques d'alineació, les connexions de refrigeració i d'aire, els sensors, els cables i la zona protegida accessible. Un problema d'interfície ocult pot seguir el nou motlle i semblar un error de recepta.
-
Instal·leu el paquet entrant verificat.Relaciona els ID físics amb el paquet de treball publicat. Encamineu les connexions per evitar els perills de pessic, calor i moviment i, a continuació, completeu les comprovacions de connexió i muntatge especificades.
-
Restaurar funcions amb autorització.Netegeu el personal i les eines, torneu a instal·lar els protectors, seguiu el procés de reactivació aprovat i comproveu els moviments manuals permesos en condicions controlades. Confirmeu que la comanda, la retroalimentació i el moviment físic coincideixen.
-
Introduir material i qualificar el producte.Completeu la transició de resina o color aprovada, carregueu la recepta publicada, formeu peces de diagnòstic, corregiu-ne una causa evidenciada a la vegada i allibereu la producció només després que passi la finestra d'acceptació definida.
El propietari de l'escenari hauria de signar o reconèixer digitalment cada lliurament. Aquest petit control evita declaracions ambigües com ara "el motlle està a punt" quan el refredament no està connectat o "la recepta està carregada" quan un dispositiu auxiliar encara manté el SKU anterior. També mostra on es va perdre realment el temps: esperant l'autorització, localitzar el maquinari, corregir una interfície, netejar el color antic, estabilitzar la paris o repetir una prova de qualitat.
Per obtenir més detalls sobre la relació d'eines, utilitzeu Kinggle'sGuia de disseny de motlles per extrusió per bufat. Per al retorn controlat d'una màquina aturada a la producció, utilitzeu elLlista de verificació d'engegada de la màquina de modelat per bufat. Aquests articles amplien etapes individuals; aquesta pàgina de canvi és la propietària del traspàs multifuncional d'un treball aprovat a un altre.
Tracta la resina i el canvi de color com una decisió del camí del material
Un canvi de material de modelat per bufat no s'ha completat quan la següent bossa arriba a la tremuja. La resina o el color que surt poden romandre a les línies de transport, carregadors, tremuges, batedors, colls d'alimentació, cargol i canó, adaptadors, capçal d'extrusió, camins de flux de l'acumulador i eines de matriu. El pla de transició hauria d'identificar quins d'aquests volums estan implicats i on es recollirà el material barrejat o sense color. També hauria d'indicar si el material de transició es pot recuperar, s'ha de posar en quarantena o s'ha d'eliminar segons les normes de material de la planta.
Seguiu les instruccions d'aturada, posada en marxa i purga aprovades pel proveïdor de resina, així com les instruccions de la màquina. No assumeixis que un material de purga universal, temperatura o quantitat funciona per a cada polímer, colorant i sistema d'extrusió. Un canvi de material natural a fosc presenta un problema de visibilitat diferent de fosc a natural. Un canvi entre els graus d'un mateix polímer encara pot alterar la resistència a la fusió, l'onatge, el refredament i el comportament de paris. Un canvi entre famílies de polímers pot requerir una revisió més específica de compatibilitat i degradació. de KinggleGuia de modelat per bufat HDPE versus PPexplica per què s'ha de reconsiderar la peça, el procés i el paquet de validació en lloc de tractar el nom del material com una simple substitució.
LyondellBasell'sGuia de resolució de problemes de modelat per bufatidentifica la contaminació exterior i la resina degradada com a fonts de línies de matriu, estries, partícules sense color i forats. Apunta específicament a la neteja de la manipulació de materials, la rectificació contaminada, la mala purga entre resines i la mala pràctica d'apagada o posada en marxa com a possibles col·laboradors. Aquestes són relacions de diagnòstic, no punts de consigna operatius Kinggle.
Construeix una identificació positiva del material a l'entrega. Registre el proveïdor de resina, la qualitat, el lot, el masterbatch, la proporció, la font de trituració i el moment en què la nova barreja va entrar al sistema d'alimentació. Conserveu etiquetes o registres de codis de barres amb les mostres conservades quan sigui necessari. Si les primeres peces noves mostren taques negres, ratlles o transmissió de color, la marca de temps i el registre del recorregut del material ajuden a distingir una transició previsible de la contaminació o la degradació. ElGuia de defectes d'emmotllament per extrusió per bufatproporciona una matriu més àmplia de símptomes a evidència.
Restaura la recepta sense importar els supòsits del producte antic
Una recepta desada només és útil quan la seva identitat i abast són clars. El registre d'entrada ha d'indicar la revisió del producte, la combinació de motlles i eines, el grau de resina, el fitxer del controlador rellevant, l'estat d'aprovació i la darrera data verificada. Els drets d'accés haurien de distingir les receptes de producció llançades de les proves de desenvolupament. Abans de carregar un fitxer, l'operador hauria de confirmar que l'estat físic de la màquina coincideix amb el fitxer en lloc d'utilitzar el nom de la recepta com a prova que el maquinari és correcte.
L'abast de la recepta es pot dividir entre sistemes. L'HMI principal pot contenir posicions d'obertura i tancament del motlle, velocitats de moviment, retards, temps de bufat, temps de refredament, lògica de sortida i seleccions de funcions. Un controlador de gruix de paret independent pot contenir informació de tir o cicle, valors de separació de matriu i el perfil de paris. Els equips aigües avall poden conservar els paràmetres de tall, proves de fuites o transportadors. Kinggle és allotjatManual de Moog DigiPack IIIexplica que els fitxers de contenidors emmagatzemats poden incloure el perfil de paris programat i la informació de calibratge d'eines. També estableix que la calibració precisa de les eines de la matriu és important quan es canvia d'un recipient a un altre.
Aquesta evidència admet una regla vital: no desconnecteu un fitxer de programari de les eines per a les quals es va calibrar. El mateix manual del controlador assenyala que un canvi de motlle també pot requerir un canvi d'eines de la matriu. Un fitxer que ha produït un contenidor acceptat amb una matriu, un mandril i un calibratge no és vàlid automàticament després que aquests elements canviïn. Quan la planta tingui configuracions mestres aprovades, compareu la revisió carregada amb el registre publicat i documenteu qualsevol diferència deliberada. No sobreescrigueu el mestre mentre afineu les primeres parts.
Utilitzeu el mode manual o de configuració per demostrar només els moviments permesos pel procediment específic de la màquina. Comproveu l'espai lliure del motlle, la relació entre els pins de bufat o el nucli, la posició del capçal i la platina, el camí de sortida, els protectors i la retroalimentació abans del cicle automàtic. El manual d'operacions de Kinggle descriu les funcions manuals i adverteix que el moviment de l'agulla s'ha de coordinar amb el motlle obert. Com que les interfícies i les funcions opcionals varien, elGuia de configuració i alarmes de l'HMIs'ha de llegir al costat del manual exacte de la màquina en lloc d'utilitzar-lo com a substitut.
Quan comenci l'ajustament, canvieu una variable controlada per un motiu indicat, registreu els valors antics i nous i espereu la resposta del procés abans de jutjar-lo. La distribució de Parison, el pes de la peça, el comportament d'extrusió, la refrigeració i la posició del motlle interactuen. ElGuia de programació parisonexplica com connectar el perfil amb ubicacions de paret mesurades en lloc de suavitzar els punts només per l'aparença.
Valideu les primeres parts abans de mesurar l'èxit del canvi
La primera part tancada només respon a una pregunta: la línia pot formar alguna cosa. No prova que la peça compleixi els requisits de dibuix, funcionals o de procés. Tractar les primeres peces com a mostres de diagnòstic. Marqueu-los per seqüència, hora, estació, cavitat o sortida de matriu segons correspongui. Mantingueu-los en ordre el temps suficient per veure si el procés convergeix, deriva o es repeteix un defecte lateral específic.
Comenceu amb la identitat i la condició bruta. Confirmeu la peça correcta i la revisió, la resina i el color, la geometria del coll o de la interfície, la formació completa, la ruta de retallada i danys evidents. A continuació, apliqueu el pla controlat per al pes de la part, la distribució de la paret, les dimensions crítiques, l'aspecte i les proves funcionals requerides. Les proves de fuites, caigudes, pressió, càrrega, resistència química o ajust són específiques del producte; incloure només els requerits pel dibuix, la norma o el pla de validació del comprador. No inventeu una tolerància universal o un recompte de mostres.
La mostra d'acceptació ha de representar l'acord de producció real. En una màquina de doble estació, mostreu les dues cares. En una configuració de capçals o cavitats múltiples, preserveu la identitat del capçal o de la cavitat perquè una mitjana no pugui amagar una sortida que falla. Si un tallador o un provador de fuites aigües avall forma part del procés de peça que es poden vendre, qualifiqueu també aquest equip. Una ampolla que passa pel motlle però falla després del retall no és un resultat de producció acceptat. ElGuia de prova d'acceptació de fàbricamostra com el producte, el procés i les proves de prova es poden unir abans de l'enviament; el mateix principi de traçabilitat s'aplica durant els canvis de producció.
Els guàrdies, comentaris, serveis públics, moviments manuals i flux de material coincideixen amb la configuració aprovada.
Les mostres identificades superen els requisits de dibuix, visuals, dimensionals, de paret i funcionals que s'apliquen.
La finestra de producció consecutiva o basada en el temps definida per la planta passa per totes les sortides rellevants.
Allibereu la línia només a través de l'autoritat designada de la planta. Anoteu les mostres acceptades i la revisió de la recepta que les va produir. Si el procés no pot arribar a la finestra aprovada sense sortir del seu rang qualificat, deixeu d'augmentar la configuració i investigueu les eines, les utilitats, el material, l'estat de la màquina o el disseny del procés original. de KinggleGuia de requisits d'utilitatajuda a separar un problema de configuració de la màquina d'un subministrament d'aire, aigua o electricitat inestable.
Redueix el temps de canvi movent la preparació fora de la parada
L'oportunitat més segura normalment no és un treball de clau anglesa més ràpid. S'està eliminant treballs que no haurien d'haver estat dins de la finestra aturada. Reviseu un canvi registrat i classifiqueu cada retard: esperant el motlle, confirmant una revisió, trobar una mànega, netejar un contenidor de material, descarregar un fitxer, localitzar un aparell de prova, esperar la qualitat o corregir una connexió danyada. Moltes d'aquestes tasques es poden completar o verificar abans de l'última part antiga acceptada, sempre que la preparació no interfereixi amb la producció o la protecció.
Creeu un kit llest per a funcionar per a cada família de productes repetida. Pot incloure mapes de connexió verificats, elements de fixació protegits, mànegues etiquetades, suports de sensors, referències de receptes aprovades, plans de mostra i peces de canvi aigües avall. Utilitzeu la identificació visual que sobreviu a l'entorn de la botiga. Emmagatzemeu motlles i eines de manera que els punts d'elevació i les cares de connexió siguin accessibles i protegides. Un kit hauria de reduir la cerca i la interpretació; mai hauria d'afavorir la substitució quan falta un article controlat.
Estandarditzar les interfícies només després de la revisió d'enginyeria. Les ubicacions coherents de les mànegues, la identificació del connector, les referències de muntatge i la denominació de receptes poden reduir el temps de decisió, però han de coincidir amb els requisits de pressió, temperatura, cabal, moviment i seguretat. Si es considera una funció de canvi ràpid, avalueu el sistema complet, inclòs el bloqueig positiu, la retroalimentació, les fuites, el manteniment, la prova d'errors i l'avaluació de riscos del lloc. No convertiu un projecte de velocitat en una modificació de maquinari no documentada.
Utilitzeu el registre de canvi per triar una millora alhora. Si predomina la neteja del color, investigueu l'encaminament del material i l'estratègia de purga aprovada. Si l'alineació domina, inspeccioneu l'emmagatzematge, les característiques de localització i l'estat del motlle. Si domina l'ajustament de la primera part, auditeu el govern de la recepta, el calibratge d'eines i l'evidència del procés. Si predomina l'espera de qualitat, poseu els indicadors calibrats prèviament i definiu qui pot alliberar la feina. L'objectiu és una primera finestra de producció acceptada repetible, no un canvi sec de rècord seguit de ferralla.
Els treballs de manteniment també s'han de planificar explícitament. Un canvi pot proporcionar accés per a inspeccions, però la combinació de tasques canvia l'abast, les persones i les necessitats de control energètic. Utilitza elllista de control de manteniment preventiudecidir què correspon a una intervenció planificada. Manteniu les troballes de manteniment separades dels canvis de configuració del producte de manera que els problemes recurrents de l'equip siguin visibles.
Creeu un registre de canvi que faciliti la propera execució
Un registre útil és prou curt com per completar-lo i prou específic per reconstruir l'execució. Comenceu amb la identitat: data i hora, màquina, revisions de productes sortints i entrants, identificadors de motlles i eines, graus i lots de materials, revisions de receptes, membres de l'equip i autoritat de llançament. Afegiu els quatre punts de cronometratge definits anteriorment, més la quantitat o el pes del material de purga, els rebutjos de configuració i el producte retingut. Si la planta no pot mesurar un camp de manera fiable, etiqueteu-lo com a no disponible en lloc d'estimar-lo.
Registra les excepcions en llenguatge observable. "El retorn de refrigeració del circuit B del motlle no va mostrar flux" és més útil que el "problema d'aigua". "S'ha carregat el fitxer de receptes 14; el provador aigües avall va romandre a la SKU X" identifica un error de lliurament. Fotografieu el desgast inesperat, les fuites, els connectors danyats o els defectes repetibles de les peces amb el marcador d'identitat corresponent. Enllaceu el treball correctiu al sistema de manteniment o no conformitat en lloc d'enterrar-lo en un comentari de l'operador.
| Bloc de registre | Camps útils mínims | Pregunta que respon la propera vegada |
|---|---|---|
| Identitat laboral | Revisions de màquines, productes, motlles, eines, materials i receptes | El paquet físic i digital van coincidir? |
| Temps | Darrera part antiga acceptada, primera part nova formada, primera part acceptada, llançament de finestra estable | On es va convertir l'interval aturat en temps de qualificació? |
| Pèrdua | Quantitat de purga, rebuigs d'instal·lació, producte retingut i mà d'obra per rol | Una parada més curta simplement va traslladar la pèrdua a un altre lloc? |
| Codi de retard | Esperar, buscar, reparar, netejar, ajustar, provar o autoritzar | Quin problema de preparació o sistema s'hauria de millorar? |
| Acceptació | Identificadors de mostres, mesures, proves, aprovació i revisió final de la recepta | Quines proves demostren que la línia va ser alliberada? |
| Excepció | Problema observat, propietari, contenció i acció vinculada | Què s'ha de corregir abans que torni la mateixa feina? |
Reviseu els canvis repetits per família de productes en comptes de confiar en una millor execució. Cerqueu la mitjana i la dispersió de cada etapa de temps, les excepcions recurrents i els modes de ferralla repetits. Un únic esdeveniment inusualment ràpid pot haver omès un xec, s'ha beneficiat de condicions ideals o ha utilitzat una definició d'acceptació diferent. L'objectiu de les dades és millorar l'estàndard i la preparació, no pressionar els operadors perquè passin per alt les garanties.

Tanqueu el registre amb la línia de base aprovada actual i la següent acció. Si el canvi va produir una millor configuració, encamineu els valors revisats pel procés d'aprovació de la planta abans d'actualitzar el mestre. Si va exposar un problema de disseny, mantingueu visible la contenció temporal fins que l'enginyeria la tanqui. Aquesta disciplina converteix cada canvi de màquina de modelat per bufat en proves utilitzables en lloc d'un altre esdeveniment de canvi aïllat.
Preguntes freqüents sobre canvis de modelat per bufat
Què inclou un canvi de màquina de modelat per bufat?
Un canvi complet pot incloure el motlle, la matriu i el mandril, el passador de bufat, el nucli o les insercions, la resina, el masterbatch, la regla de rectificat, la recepta HMI, el perfil de gruix de la paret, l'emportar, el tallador, el provador de fuites, les guies del transportador, les etiquetes i el paquet. L'abast exacte depèn de les diferències entre els paquets de productes sortints i entrants. Definiu aquestes diferències abans de la parada. Si només apareix el motlle, l'equip pot reiniciar-se amb una ruta de material antiga, un fitxer de controlador o una configuració aigües avall.
Quan hauria de començar i s'aturar el temps de canvi?
Una definició pràctica comença a l'última part acceptada del treball sortint i acaba a la primera finestra de producció acceptada per al treball entrant. Anoteu també els temps intermedis per a la primera part formada i la primera part acceptada. La planta ha de definir la finestra de producció, com ara un nombre especificat de peces consecutives o una mostra basada en el temps a totes les estacions, cavitats o capçals rellevants. L'ús de la mateixa definició fa que les comparacions futures siguin significatives.
Com pot una planta reduir el temps de canvi de motlle de modelat per bufat amb seguretat?
Moure la identificació, la posada en escena, la neteja, la verificació de receptes, la preparació de calibres i la planificació de la qualitat fora de l'interval aturat on aquestes activitats es puguin fer sense interferir amb la producció. Etiqueteu les interfícies, protegiu l'emmagatzematge, prepareu kits específics per a la feina i assigneu propietaris per a cada lliurament. Analitzeu el temps d'espera i de correcció per separat del treball físic del motlle. No reduïu el temps evitant els resguards, saltant els controls d'energia perillosa, utilitzant equips d'elevació sense classificació o acceptant peces abans que passin les comprovacions requerides.
La càrrega d'una recepta desada acaba la configuració?
No. Una recepta desada ha de coincidir amb el motlle instal·lat, l'eina de matriu, el passador de bufat, el material i la revisió del producte. Alguns paràmetres també poden viure en un controlador parison separat o en una màquina posterior. Confirmeu el conjunt de fitxers complet, demostreu els moviments manuals permesos i compareu el comportament real de la màquina amb la línia de base publicada. El manual DigiPack III de Moog enllaça fitxers de contenidors emmagatzemats amb informació de calibratge d'eines de perfil de paris i die-gap, per això la identitat del maquinari i la identitat del fitxer han de romandre connectades.
Per què apareixen taques negres o ratlles de color després d'un canvi de material?
Les possibles causes inclouen material vell que queda a la ruta de manipulació o fosa, resina contaminada o triturada, resina degradada alliberada d'una àrea estancada, barreja de color desigual, fallades de l'escalfador o una parada i purga inadequades. Preserveu la resina i el registre de transició abans de canviar la configuració. Seguiu el procediment aprovat per a la màquina i el proveïdor de resina, inspeccioneu la ruta del material i classifiqueu si el defecte és aleatori o arreglat al voltant del parís. No assumeixis que un mètode de purga universal és segur per a cada resina i cap.
Quina informació s'ha d'enviar a Kinggle sobre un canvi difícil?
Envieu la identificació de la màquina i del controlador, dibuixos de productes entrants i sortints, identificadors de motlles i eines, graus i lots de resina, detalls de masterbatch i remoldes, revisions de receptes, historial d'alarmes, lectures d'utilitats, cronologia de canvi, fotografies de mostres marcades i dades de fallades mesurades. Incloeu un vídeo només quan es pugui capturar sense entrar en una zona de perill. L'evidència específica permet que la discussió separi un problema de recorregut de material, eines, control, utilitat o disseny de peces de manera més eficient.
Planifiqueu la màquina al voltant del paquet del producte
Per a un motlle nou, un material nou o un problema de canvi repetit, envieu el dibuix de la peça real, la resina, les proves d'objectius, els detalls del motlle i les eines, la informació actual de la màquina i el registre de canvi observat. Kinggle pot discutir la màquina, les eines, els controls i els requisits de producció a partir del mateix conjunt d'evidències.
Envieu la informació del vostre projecteFonts contrastades i mètode d'evidència
Les pàgines Kinggle pròpies i els manuals allotjats per Kinggle es van utilitzar per a les declaracions d'interfície màquina, d'entrada del projecte i d'àmbit de formació. El manual del fabricant del controlador es va utilitzar per a les relacions entre fitxers emmagatzemats i calibratge d'eines. Es va utilitzar una guia oficial de productors de resina per a les vies de contaminació i degradació dels materials. Les regulacions OSHA només es van utilitzar per descriure el límit de seguretat dels Estats Units. Cap font a continuació es presenta com una recepta universal.
- Manual de funcionament de la màquina automàtica de modelat per bufat allotjada per Kinggle, consultat el 8 de setembre de 2026.
- Manual del controlador de gruix de paret Moog DigiPack III Parison, MRJ06301, allotjat per Kinggle, consultat el 8 de setembre de 2026.
- Procés de vendes KinggleiServei postvenda, consultat el 8 de setembre de 2026.
- LyondellBasell, Com resoldre problemes de modelat per bufat, consultat el 8 de setembre de 2026.
- OSHA 29 CFR 1910.147, El control de l'energia perillosa, consultat el 8 de setembre de 2026.
- OSHA 29 CFR 1910.212, Requisits generals per a totes les màquines, consultat el 8 de setembre de 2026.