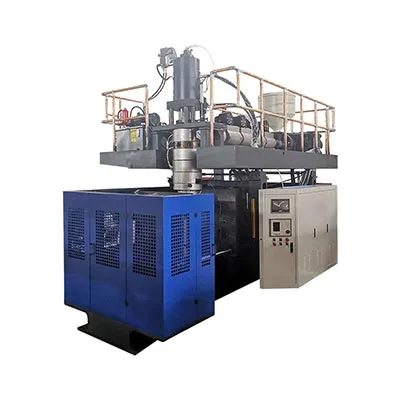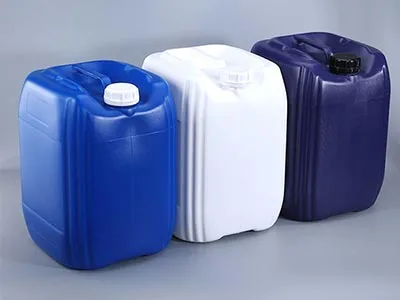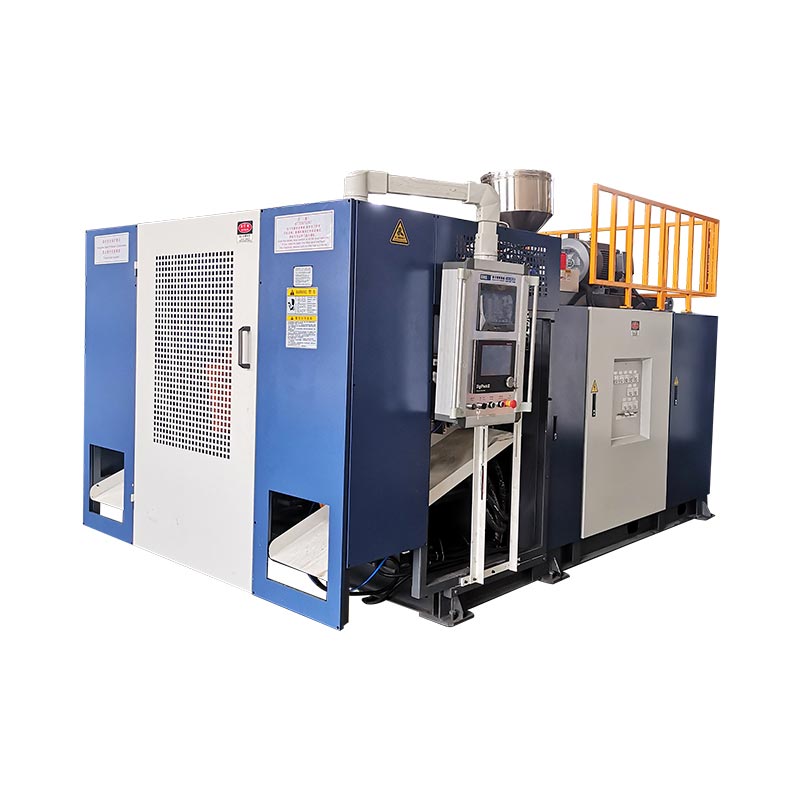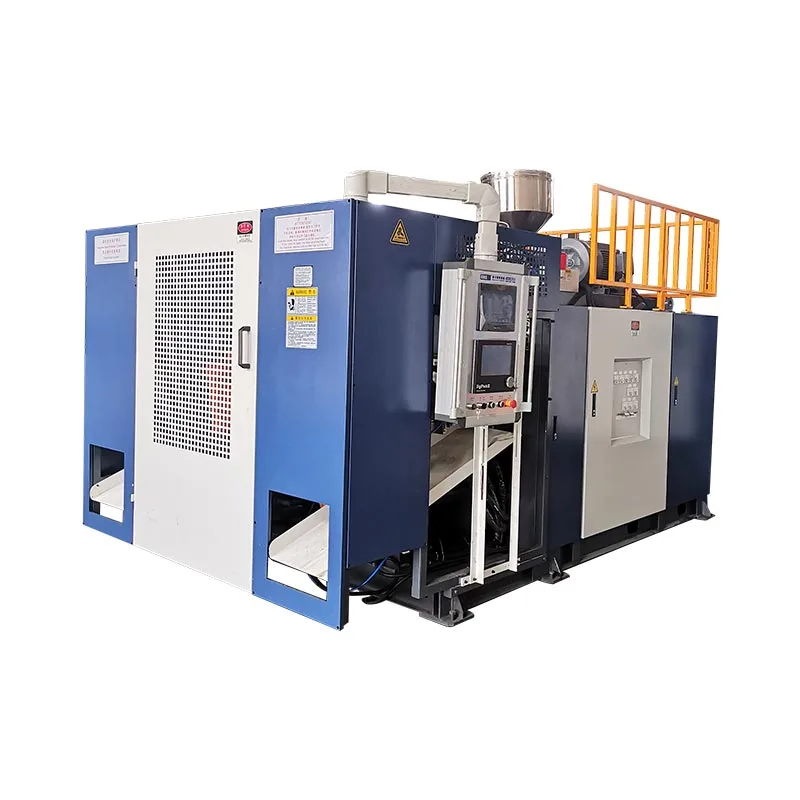

El KGB100B és un candidat per a productes buits grans només quan la peça, el motlle, el parís brut i la fàbrica s'ajusten als seus límits publicats. Kinggle enumera una capacitat màxima de contenidor de 120 L, una mida màxima de motlle de 920 x 1200 mm, una referència d'acumulador de 12 (20) L i una referència de pes acumulador de PE de 9 (15) kg. Aquestes xifres comencen la revisió d'enginyeria, però un dibuix del producte i un pla de prova han de resoldre l'elecció final.
Un comprador que busca una màquina de modelat per bufat de 120 L sol tenir una part real en ment. Pot ser un bidó químic, una barrera de trànsit, un flotador, un dipòsit, una joguina o un component tècnic gran. L'etiqueta de volum és útil, però no descriu les zones més dures, el moviment del motlle, la distribució de la paret o la demanda de refrigeració.
Aquesta guia llegeix el KGB100B com a sistema de producció. Explica què et pot dir cada número publicat i què no. També mostra què s'ha d'enviar amb una RFQ, de manera que la discussió pot passar d'un nom de màquina general a una solució provable.

Sis preguntes per a una comprovació ràpida de l'ajust del producte
- El motlle complet s'adapta a la placa, l'embolcall del motlle i el rang de gruix?
- La part refrigerada pot sortir del motlle per l'obertura disponible?
- La massa de paris bruta es troba dins de la configuració de l'acumulador seleccionada?
- Pot l'extrusora recuperar prou material per al cicle objectiu?
- La força de tancament pot contenir l'àrea projectada i la pressió de bufat acordades?
- La planta pot subministrar energia estable, aigua de refrigeració i aire comprimit?
Límit de l'especificació:les xifres d'aquesta guia provenen de l'actualPàgina del producte Kinggle KGB100B. Es van comprovar el 15 de setembre de 2026. Tracteu-los com a referències de cribratge publicades. El pressupost aprovat, la maquetació, el dibuix de la màquina i l'acord tècnic han de definir la màquina encarregada.
Una etiqueta de 120 L és un punt de partida, no l'aprovació del producte
Kinggle publica 120 L com a capacitat màxima del contenidor KGB100B. Això ofereix als compradors un marcador de rang ràpid. No diu que totes les parts inferiors a 120 L funcionaran a la màquina. Un tambor compacte i una llarga barrera de trànsit poden tenir amplades de motlle, àrees projectades, longituds de paris i camins d'eliminació molt diferents.
El volum nominal també pot amagar la demanda de material. Un flotador gran de parets primes pot contenir més aire però menys resina que una peça tècnica més petita amb costelles gruixudes, nanses i zones de pessic. La màquina ha de formar el parís calent complet, inclòs el material que després es converteix en flash o retallat. Per tant, només el pes del producte acabat subestima el tir que ha de lliurar el cap.
La geometria torna a canviar la decisió. Les zones d'extracció profundes poden estirar molt el parís. Els panells amples poden necessitar més força de subjecció. Les peces llargues es poden limitar per la distància entre el motlle o l'espai per treure abans que el volum del contenidor sigui rellevant. Les insercions del coll, els fils interns i el bufat inferior poden afegir més moviment al cicle.
Utilitzeu la descripció del 120L per crear una llista curta. A continuació, compareu la peça real i el motlle amb la màquina. És per això que el propi Kinggleprocés de vendademana fotos del producte, dibuixos, pes, mida, material, gruix i requisits de sortida abans d'una recomanació de model.
Aquesta seqüència manté l'etiqueta de capacitat en el seu paper adequat: primer cribratge ràpid, segon confirmació d'enginyeria.
Converteix l'especificació KGB100B en preguntes del comprador
Una taula d'especificacions és més útil quan cada número condueix a una comprovació. La pàgina KGB100B cobreix la mida de la màquina, la subjecció, l'extrusió, el capçal de l'acumulador i les referències d'utilitat. Alguns valors són límits clars. Altres descriuen una configuració publicada o una condició de màquina sense càrrega.
La pàgina mostra l'acumulador com a 12(20) L i el pes de l'acumulador PE com a 9(15) kg. Els parèntesis semblen indicar alternatives enumerades, però la pàgina no defineix la regla de selecció. Per tant, la cita hauria d'esmentar una disposició de capçalera i el seu abast material. No combineu la xifra més gran amb una hipòtesi de màquina estàndard tret que Kinggle ho confirmi per al projecte.
| Camp publicat | Referència KGB100B | Pregunta que hauria de desencadenar |
|---|---|---|
| Capacitat màxima del contenidor | 120 L | Encaixen la geometria del producte real i la paris bruta, no només el seu volum nominal? |
| Sortida | 320 unitats/h, cicle sec | Quina sortida pot tenir la màquina amb el motlle de producció, la resina, la refrigeració i les normes de qualitat? |
| Mida de la màquina | 5,9 x 3,8 x 4,6 m | Hi ha prou espai instal·lat per accedir, plataformes, mànegues, manipulació i manteniment? |
| Pes de la màquina | 18 t | Quin pla de fonamentació i aparellament segueix el dibuix de disposició general final? |
| Força de subjecció | 440 kN | És suficient per a l'àrea projectada del producte a la pressió de procés acordada? |
| Referències de platina i motlle | platina de 1200 x 1200 mm; Motlle màxim de 920 x 1200 mm | El cos del motlle, el patró de muntatge, els serveis i les connexions encaixen? |
| Obertura i moviment | obertura de 500 a 1400 mm; Carrera mòbil de 600 mm | La peça pot alliberar-se i sortir sense col·lisions ni danyar superfícies calentes? |
| Gruix del motlle | 510 a 600 mm | El gruix instal·lat inclou plaques de suport, adaptadors i eines necessàries? |
| Extrusora | cargol de 100 mm; 24 L/D; Motor de 55 kW | El cargol i la finestra de procés seleccionats s'adapten a la resina indicada? |
| Capacitat de fusió HDPE publicada | 160 a 200 kg/h | La demanda bruta de materials està per sota d'una producció estable demostrada per a la formulació real? |
| Cap de l'acumulador | 12(20) L; 9(15) kg de referència PE | Quina opció es cita i cobreix la massa bruta de paris amb un marge de procés utilitzable? |
| Diàmetre de la matriu | Màxim 450 mm | Quin paquet de matriu i eines es necessita per al diàmetre de paris i la disposició del producte? |
| Referència d'aigua de refrigeració | 0,3 MPa; 120 l/min | A quina temperatura d'entrada, qualitat de l'aigua i abast del circuit s'aplica això? |
| Línia d'energia mitjana publicada | de 52 a 60 kW | Quins kWh/kg i quins kWh per peça acceptada relacionats amb el producte es mesuren durant una prova estable? |
La pàgina del producte també publica una pressió de bufat de 0,8 MPa i una xifra de flux d'aire d'1,8, però la seva unitat visible es representa com a M2/MIN. Aquesta unitat necessita correcció o confirmació abans d'introduir una especificació de la instal·lació. Una RFQ responsable hauria de marcar la incertesa en lloc de canviar la unitat en silenci.
Llegiu conjuntament les files relacionades. La mida del motlle pertany a l'obertura i el gruix. La massa de l'acumulador pertany a la resina seleccionada i el tir brut. La capacitat de fusió correspon al temps de recuperació i la qualitat de fusió estable. Les dimensions de la màquina corresponen a l'accés de manteniment i equips auxiliars. Aquesta lectura connectada evita que un número favorable oculti una restricció de projecte diferent.
Comproveu l'embolcall del motlle i el camí d'eliminació de la peça
La mida màxima publicada del motlle és de 920 x 1200 mm. La platina és de 1200 x 1200 mm i el gruix del motlle és de 510 a 600 mm. Aquests valors descriuen dimensions relacionades, però no són intercanviables. Un motlle pot adaptar-se a les dimensions de la cara indicades i encara entrar en conflicte amb tirants, canonades, forats de muntatge o equips mòbils.
Comenceu amb un dibuix de muntatge, no amb un esbós de producte. Mostra les dues meitats del motlle, plaques de suport, col·lectors d'aigua, agulles de bufat, eines de coll o fons, dispositius hidràulics, sensors i caixes elèctriques. Identifiqueu la línia central i el patró de muntatge. Marqueu tots els articles que es mouen fora del cos del motlle durant l'obertura.
A continuació, simula l'eliminació. La pàgina KGB100B publica una referència d'obertura de platina de 500 a 1400 mm i una carrera de moviment de platina de 600 mm. La peça acabada necessita espai lliure per alliberar-la, girar-la si cal i deixar la màquina. El flaix, les cues, les nanses i les parets flexibles calentes poden augmentar el sobre d'eliminació real.
La rigidesa de la part també és important. Una part gran buida es pot deformar si un robot l'agafa abans que la paret estigui a punt. Una simple gota pot danyar un coll o deixar una marca en un panell càlid. El temps de refredament dins del motlle i el suport després de l'expulsió pertanyen a la revisió del disseny.
Vista de fàbrica:mantenir el dibuix del motlle al costat de la disposició general de la màquina. Afegiu el camí del ganxo de la grua, la ruta del motlle-carretó, l'espai lliure del costat del servei i l'accés segur de l'operador. Les dimensions de la màquina publicades de 5,9 x 3,8 x 4,6 m no són la petjada completa de la cel·la.
Una revisió adequada també inclou el pes del motlle i els punts d'aixecament, tot i que la pàgina pública del producte no publica cap límit de pes del motlle. Demaneu a Kinggle que confirmi el pes del motlle admissible i el mètode de manipulació recomanat per a la configuració exacta. ElGuia de disseny de motlles per extrusió per bufatproporciona una llista de comprovació més completa per a la refrigeració, el pessic i la ventilació.
Mida l'acumulador a partir de la massa bruta de paris
Un capçal acumulador emmagatzema la fosa i expulsa un gran parís a demanda. La quantitat de material rellevant és el tir complet que surt del cap. Inclou la part comercialitzable, el flaix superior i inferior, el rebuig del mànec o el coll i qualsevol altre material retallat creat per l'eina seleccionada.
Massa bruta de paris = massa de la peça acabada + massa de flaix i tall + dotació de procés controlat
El subsidi no és un percentatge universal. Hauria de provenir de la peça aprovada, el concepte de motlle, el comportament del material i el resultat de la prova.
Kinggle publica 9(15) kg com a referència de pes acumulador de PE per al KGB100B. Això no és una promesa que el producte acabat pugui pesar 9 o 15 kg. Tampoc es pot transferir automàticament a PP, ABS o una formulació farcida. La densitat de la resina, la força de fusió, la temperatura i l'estat del cap afecten la finestra de procés utilitzable.
La línia de capacitat de l'acumulador de 12 (20) L necessita la mateixa cura. La capacitat dels litres descriu el volum dins del sistema, mentre que el dibuix del producte i el pla de materials solen gestionar-se en massa. Pregunteu quina opció de capçal s'inclou, quina resina suporta la massa publicada i quant material queda al capçal al punt d'operació acordat.
No s'executi amb un límit teòric per defecte. Un projecte necessita un rang de control suficient per corregir la distribució de la paret i la variació de tret a tret. Si el parís brut ocupa gairebé tota la capacitat disponible, un canvi de material posterior o una correcció local del gruix pot eliminar aquesta habitació. La prova hauria de mostrar una massa de tir estable, una longitud de paris repetible i un coixí acceptable per al cap seleccionat.
Per a un motlle de diverses parts, comptar cada parís alliberat per cicle. El tir complet ha de cobrir totes les preses actives i el seu retall. El recompte de caps i el recompte de cavitats poden canviar les matemàtiques, així que indiqueu-los per separat a la RFQ. Elguia de cap i cavitatexplica aquesta distinció.
Adapteu l'extrusora a la demanda de material i al temps de recuperació
La pàgina KGB100B enumera un cargol de 100 mm, una relació L/D de 24, un motor d'extrusora de 55 kW i quatre zones de calefacció. Publica un rang de capacitat de fusió HDPE de 160 a 200 kg/h. Aquest rang és una referència d'abast material. No s'ha de tractar com una sortida garantida per a tots els graus, masterbatch, proporció de molida o finestra de temperatura.
Converteix l'objectiu de producció en demanda horària bruta. Utilitzeu la massa bruta de parís, no la massa de la part acabada. Incloeu totes les posicions actives i utilitzeu els esdeveniments planificats per hora. Això dóna la velocitat de material que l'extrusora i el capçal han de suportar mentre la màquina fa peces acceptables.
Demanda bruta de material, kg/h = massa bruta de paris per esdeveniment, kg x esdeveniments d'emmotllament per hora x parisons actives per esdeveniment
Compareu el resultat amb un assaig sobre la formulació real. Una gamma de fullets per si sola no pot establir la qualitat de la massa fosa ni el marge de recuperació.
El temps de recuperació ha d'encaixar dins del cicle de la màquina. Si el motlle es manté tancat per refredar-se, l'extrusora sovint utilitza aquest temps per recarregar l'acumulador. Per tant, un cicle de refrigeració més curt pot augmentar la velocitat de fusió requerida. El moviment més ràpid del motlle té poc valor si el cap no està preparat per al següent tret.
La manipulació del material pot convertir-se en la limitació oculta. Les peces grans consumeixen resina ràpidament. La planta necessita un transport fiable, assecat quan el material ho requereix, mescla i control de la contaminació. La trituració pot canviar la densitat a granel i el comportament de l'alimentació. Una formulació escrita és més útil que una etiqueta àmplia com ara "HDPE més remollat".
Demaneu al registre de prova que inclogui el grau de resina, el proveïdor, el paquet de color, el percentatge de rectificat, la configuració de temperatura, la velocitat del cargol i la massa bruta real. Si es preveu un altre material, sol·liciteu proves específiques del material. de KinggleGuia de processament de HDPE i PPexplica per què l'etiqueta de polímer per si sola no resol la configuració de la màquina.
Connecteu la força de la pinça, l'àrea projectada i les condicions de cop
La pàgina KGB100B publica 440 kN de força de tancament. Un nombre més gran no és millor automàticament i una etiqueta de volum no pot validar la pinça. El motlle veu una força separadora a través de l'àrea projectada exposada a la pressió interna. La forma del producte, la terra del flaix, el disseny de pessic i la pressió del procés influeixen en el requisit real.
L'àrea projectada és la silueta de la cavitat a pressió sobre el pla de separació del motlle. Un component pla ampli pot crear més càrrega separadora que un contenidor més profund però estret. La revisió hauria d'utilitzar el dibuix de la cavitat real. També ha d'incloure la pressió de bufat seleccionada i qualsevol factor de seguretat acordat.
La pàgina pública enumera 0,8 MPa com a referència de pressió de bufat. Això no vol dir que tots els productes s'hagin de funcionar amb la mateixa configuració. La temperatura de la resina, la ventilació, el gruix de la paret, el detall de la superfície i l'estratègia de refrigeració afecten el procés. La prova de fàbrica hauria d'utilitzar una finestra de producció documentada que produeixi peces acceptables sense creixement de flaix ni comportament inestable del motlle.
El disseny de pessic forma part del mateix sistema. Un segellat feble pot crear fuites o una soldadura fràgil. L'excés de material pot augmentar el flaix i dificultar la retallada. L'alineació del motlle, el moviment de la pinça i la col·locació de paris han de donar suport a les eines en lloc de compensar-les.
Demaneu al proveïdor de motlles i al proveïdor de màquines que revisin el mateix dibuix. Això evita un buit comú on cada part només aprova el seu propi equip. L'acord tècnic final hauria d'anomenar l'àrea projectada, la pressió del procés, el requisit de la pinça, el gruix del motlle, els detalls de muntatge i connexió.
Planifiqueu la fàbrica al voltant de la cel·la d'emmotllament completa
La pàgina KGB100B publica una mida de màquina de 5,9 x 3,8 x 4,6 m i un pes de 18 t. Aquests són punts de partida valuosos per a la disposició i l'aparell. No inclouen totes les plataformes, sistema de resina, refrigerador, compressor, dispositiu d'emportar, transportador, tallador o límit de seguretat.
Comença per sobre de la màquina. Confirmeu l'alçada clara de l'edifici, la capacitat de la grua, el camí d'extracció del cap i l'accés als escalfadors i components hidràulics. A continuació, treballeu cap a fora. Els operaris necessiten espai per inspeccionar el motlle, treure una peça enganxada i arribar als punts de servei normals. El lliurament de material i la manipulació de peces acabades necessiten rutes que no travessin zones insegures.
L'aigua de refrigeració mereix més que una estimació de la mida de la canonada. La pàgina enumera 0,3 MPa i 120 L/min, però la planta també necessita la temperatura d'entrada requerida, l'augment de temperatura acceptable, la qualitat de l'aigua, la filtració i les condicions de retorn. Els circuits de motlle i la refrigeració d'oli poden necessitar un control separat. El full d'utilitat final ha d'indicar què s'inclou en el flux publicat.
L'aire comprimit necessita el mateix tractament. El lloc web ofereix una referència de pressió de 0,8 MPa, però la seva unitat de flux d'aire visible és inconsistent. Sol·liciteu una demanda corregida d'entrada de màquina, demanda punta, qualitat de l'aire, punt de rosada i mida de connexió. Pot ser necessari un receptor per mantenir la pressió estable durant grans esdeveniments de bufat.
La pàgina del producte etiqueta de 52 a 60 kW com a "consum d'energia mitjà". Com que kW és una unitat de potència, utilitzeu la figura només com a referència de potència publicada. No el convertiu en kWh per part. L'energia relacionada amb el producte depèn del motlle, la resina, el cicle, els auxiliars i la producció acceptada.
EUROMAP 46.2defineix la mesura relacionada amb el producte per a una màquina d'emmotllament per extrusió per bufat, motlle i producte especificat. Requereix un funcionament estable i una qualitat del producte que compleixi els requisits del client. Aquesta és una base sòlida per a una prova d'acceptació. de KinggleGuia de requisits d'utilitatpot ajudar a estructurar la fitxa de dades de la planta.

Un cicle sec de 320 unitats/h no és una sortida de producció
Kinggle etiqueta 320 pcs/h com a sortida de cicle sec KGB100B. Un cicle sec mesura el moviment de la màquina sense demostrar tot el procés de producció. No inclou la recuperació de resina, la caiguda de paris, el bufat, el refredament, l'eliminació de peces, el retall o la inspecció de qualitat en les condicions de producció previstes.
Les peces grans sovint tenen limitacions de refrigeració. Les nanses gruixudes, les cantonades i les zones de pessic poden necessitar més temps que les àrees de paret amples. Un moviment d'obertura més ràpid no pot alliberar una part que encara és massa suau per mantenir la forma. L'automatització també pot marcar el ritme si el robot, el tallador o la cinta transportadora és més lent que la màquina d'emmotllament.
Utilitzeu tres valors de sortida separats. En primer lloc, registreu el cicle sec només com a referència de moviment. En segon lloc, mesura les peces modelades brutes per hora durant la prova de producció. En tercer lloc, informeu les parts acceptades per hora després dels controls de qualitat acordats i les parades comptades.
Sortida acceptada = peces modelades brutes - peces rebutjades - peces perdudes durant les parades comptades
Per a la planificació del torn, documenteu el període de mesura i les categories d'aturada. Una observació curta del millor cicle no és una taxa de producció estable.
El pla d'acceptació ha d'anomenar la peça, el motlle, la resina, el color, la regla de rectificat, les accions de l'operador i l'equip auxiliar. També ha de definir l'estàndard de qualitat. El pes, les dimensions, el rendiment de fuites, l'estat del flaix, l'aspecte i les ubicacions del gruix de la paret són categories habituals, però el projecte ha de triar les que importen.
Utilitzeu el cicle objectiu com a pressupost. Trenqueu-lo en la descàrrega de l'acumulador, el moviment del motlle, el bufat, el refredament, l'escapament, l'obertura, la retirada i la recuperació. Això mostra si el límit prové de la màquina, motlle, material o treball aigües avall. ElGuia d'optimització del temps de cicleexplica com millorar una etapa sense traslladar el defecte a cap altre lloc.
La programació de la paret ha de seguir el producte, no una corba copiada
Les grans peces modelades per extrusió per bufat s'estenen de manera desigual. El material a prop d'una espatlla, una cantonada, un mànec o una tirada profunda pot viatjar més lluny que el material d'un panell ample. Un buit de matriu uniforme pot deixar una zona massa prima mentre que una altra porta un pes innecessari.
La pàgina KGB100B diu que el model estàndard inclou un controlador de gruix MOOG 100. El controlador instal·lat exacte, la resolució del perfil i el paquet d'opcions s'han d'anomenar a l'oferta. AManual de Moog DigiPack III allotjat per Kingglemostra com un controlador d'acumulador-màquina pot vincular la posició de l'eina a un perfil programat. També enumera les funcions de mida de tret, coixí i posició de l'acumulador. Aquest manual il·lustra la lògica de control, però no s'ha d'utilitzar per assumir la interfície KGB100B exacta.
Construeix el primer perfil a partir de la geometria i el temps de motlle coneguts. A continuació, talleu o mesureu peces en llocs definits. Canvieu una regió a la vegada i registreu la revisió. Una part més pesada no és automàticament una part millor. L'objectiu és suficient material on el rendiment ho necessita i menys excés on no ho fa.
El treball de perfil ha de mantenir-se connectat a la massa de tir i la longitud de la paris. Ampliar una regió del perfil canvia el material disponible en altres llocs. La temperatura i l'onatge també poden canviar el resultat. Deseu la recepta aprovada amb el grau de material, el color, la temperatura del cap, la configuració del tret i la versió del motlle.
ElGuia de programació parisonofereix un mètode d'ajust pas a pas. Per a aquest projecte, el FAT hauria de comparar el perfil final desat amb el mapa de paret mesurat i el rang de pes parcial.
Feu una prova de fàbrica que respongui a la decisió de compra
Una prova d'acceptació de fàbrica útil no és una demostració de màquina. Es tracta d'un intent controlat de fabricar el producte pactat en condicions documentades. El resultat hauria de mostrar què es va provar, com es va mesurar i què va quedar fora de l'àmbit de la prova.
EUROMAP 46.2 ofereix una disciplina de mesura útil. Demana que la màquina estigui en condicions estables, que la qualitat del producte compleixi els requisits del client i que es documentin les dades clau del procés. El procés de vendes de Kinggle també diu que els clients poden ser convidats a unir-se a la prova. Converteix aquesta oportunitat en un protocol escrit abans que comenci el judici.
- Congela l'article de prova.Identifiqueu la revisió de la peça, el motlle, la disposició del capçal, el recompte de cavitats o sortides i cada opció instal·lada.
- Anoteu la formulació.Llista el grau de resina, el proveïdor, el paquet de color, els additius i la regla de rectificat. Mantingueu prou material d'un lot conegut si és possible.
- Verifiqueu la configuració.Registra les temperatures del canó i del cap, la configuració del tir, el fitxer de perfil, les condicions de bufat, les condicions de l'aigua de refrigeració i l'estat de l'automatització.
- Aconseguir un funcionament estable.No seleccioneu la primera part acceptable. Acordeu les regles d'estabilització i la finestra de mostra abans de mesurar el rendiment.
- Mesurar el balanç de massa.Pesar la peça acabada, el flaix i altres retalls. Confirmeu la massa bruta de paris amb la disposició de l'acumulador citada.
- Inspeccionar la qualitat del producte.Utilitzeu les ubicacions i mètodes aprovats per al gruix de la paret, dimensions, pes, rendiment de fuites i defectes visibles.
- Recompte de la sortida acceptada.Informar de cicles totals, parts brutes, rebutjos i aturades durant el període acordat. Mantingueu el cicle sec com a registre separat.
- Mesura les utilitats.Registre la tensió, la potència, la pressió i el cabal d'aire comprimit, la temperatura de l'aigua de refrigeració, la pressió i el cabal en els límits definits.
- Repte la repetibilitat.Comproveu la massa de tir, la posició de la paris i les mesures del producte a través de la finestra de mostra, no només en una peça seleccionada.
- Desviacions tancades.Doneu a cada article fallit un propietari, una acció, un requisit de proves i una data de venciment abans de l'aprovació de l'enviament.
Mantingueu les lectures en brut amb el resum signat. Les fotos han de mostrar la identificació de la mostra i la ubicació de la mesura. Els fitxers de receptes, les alarmes i les notes de desviació formen part de l'evidència. Elmàquina de bufat guia FATconté un marc d'acceptació més complet.
La selecció de mostres també necessita una regla. Numereu les parts en seqüència i no substituïu una mostra fallida per una de millor. Si canvia la configuració, inicieu un nou grup de mostres i registreu l'hora del canvi. Això manté el resultat traçable. També separa la variació normal del desenvolupament del procés deliberat.
Abans de l'aprovació de l'enviament, compareu el registre de prova amb la matriu de requisits signada. Una comprovació de moviment de màquina superada no pot tancar un article de qualitat de producte obert. Qualsevol prova que no s'hagi pogut completar ha de romandre visible amb el motiu i el mètode de seguiment acordat.
Prepareu una RFQ que un constructor de màquines pugui dissenyar
Una petició vaga d'"una màquina de bufat de 120 litres" convida a una proposta vaga. Envieu un paquet tècnic compacte. No cal que sigui perfecte, però ha de separar els requisits coneguts de les decisions obertes.
Comenceu amb un dibuix de producte acotat o un fitxer 3D. Afegeix fotos quan expliquen colls, insercions, nanses o retalls. Indiqueu el pes final objectiu i identifiqueu les zones crítiques de la paret. Anomena el grau del material i qualsevol rectificació permesa. Si la resistència química o una prova reglamentària són importants, indiqueu l'estàndard exacte i l'estat del producte.
Després definiu la producció. Doneu peces acceptades per hora o per dia, torns disponibles, automatització planificada i passos posteriors. Indiqueu si el projecte inclou un motlle nou. Si ja existeix un motlle, proporcioneu el seu dibuix de muntatge, pes, gruix, muntatge i connexions de servei.
La informació de la instal·lació ha d'incloure el subministrament elèctric, la freqüència, la capacitat d'aire comprimit, les condicions de l'aigua de refrigeració, l'alçada lliure, les dades de la porta d'accés, la grua i el sòl. No espereu fins a la instal·lació per comparar aquests elements amb la màquina. Els projectes de grans dimensions es poden limitar amb l'aparell i la manipulació del producte tan fàcilment com per extrusió.
Adjuntar amb la consulta
Dibuixos de productes i motlles, detalls de resina, objectiu de sortida, criteris de qualitat, condicions d'utilitat, límits de disseny i abast d'automatització desitjat.
Sol·licitud a la proposta
Opció de capçal final, cargol i unitat, declaració d'ajust del motlle, límits de la utilitat, disseny, protocol d'acceptació, opcions subministrades i exclusions tècniques.
Demaneu una matriu de requisits completada. Cada fila ha de dir "compleix", "requereix un canvi" o "no inclòs", seguit d'una referència a la proposta. Això és més fàcil d'auditar que les declaracions disperses al correu electrònic. Kinggle proporciona aàrea de descàrregaper als documents tècnics i aformulari de consulta del projecteper al contacte inicial.
Quan el KGB100B pertany a la llista curta
El KGB100B mereix una revisió més detinguda quan el producte s'apropa a la seva àmplia gamma d'aplicacions i les comprovacions d'enginyeria s'alineen. La pàgina del producte anomena bótes de productes químics, peces d'automòbil, barreres de trànsit, flotadors, joguines i mobles com a aplicacions. Aquesta llista mostra el camp previst, però no és una prova que s'executi una part específica.
Un cas de llista curta forta té quatre característiques. El motlle s'adapta amb espai per al moviment i serveis. La massa bruta de paris s'adapta a l'opció de cap confirmada. La recuperació d'extrusió admet el cicle requerit amb el material previst. La fàbrica pot subministrar serveis i manipulació als límits acordats.
Passeu a una altra configuració quan falla una d'aquestes condicions. Un acumulador més gran pot resoldre la massa del tir però no l'amplada del motlle. Una placa més gran pot resoldre l'embolcall del motlle però no la recuperació de l'extrusió. Una mida de màquina diferent pot ser més econòmica quan la peça és molt més petita que el rang de treball de la plataforma.
També feu una pausa quan les dades estiguin incompletes. Les figures del capçal entre parèntesis i la unitat de flux d'aire inconsistents del lloc web necessiten un aclariment per escrit. El número de cicle sec no pot tancar una garantia de sortida. Aquests són elements normals per a un acord tècnic, no motius per endevinar.
La decisió de compra hauria d'acabar amb un pla d'assaig parcial. Si la màquina pot fabricar peces estables i acceptables a la tarifa acordada i al límit de la utilitat, el model s'adapta al treball. Si falten aquestes proves, la llista curta continua sent provisional.
Preguntes freqüents
Quins productes pot fabricar la màquina de modelat per bufat KGB100B 120L?
Kinggle enumera barrils de productes químics, peces d'automòbils, barreres de trànsit, flotadors, joguines i mobles a la pàgina KGB100B. Aquestes són referències d'aplicacions, no aprovacions automàtiques. El producte real encara necessita comprovacions de la mida del motlle, la massa bruta, la demanda de pinces, el material, el camí d'eliminació i el refredament.
120 L vol dir que hi caben tots els contenidors de menys de 120 L?
No. El volum nominal del contenidor és només un valor de cribratge. Una peça inferior a 120 L encara pot superar l'embolcall del motlle, el límit d'àrea projectada, la demanda de l'acumulador o l'espai d'eliminació disponible. Envieu els dibuixos del producte i del motlle per a una revisió específica del model.
El KGB100B pot fer un producte acabat de HDPE de 15 kg?
No feu aquesta suposició des de la taula pública. La pàgina publica 9 (15) kg com a referència de pes de l'acumulador de PE, aparentment juntament amb dues capacitats de capçal enumerades. La massa bruta de parís inclou la peça i tot el flaix o el retall. El cap, la resina i el marge de procés seleccionats han de ser confirmats per Kinggle i provats en una prova.
És 320 pcs/h la producció prevista?
No. Etiquetes Kinggle 320 pcs/h com a cicle sec. La producció real acceptada inclou extrusió, formació de paris, bufat, refrigeració, eliminació, retallat, rebutjos i parades. Indiqueu la producció acceptada requerida i comproveu-la amb el motlle i el material de producció.
Com s'ha de comparar el consum d'energia?
Compareu l'energia relacionada amb el producte sota el mateix motlle, producte, resina, normes de qualitat i límit de prova. La pàgina KGB100B publica de 52 a 60 kW com a línia d'energia mitjana, que és una referència de potència. Mesureu kWh/kg i kWh per peça acceptada durant una producció estable en lloc de convertir el valor de la pàgina.
Quina informació he d'enviar per a una cotització KGB100B?
Envieu dibuixos i fotos del producte, dimensions, pes acabat, requisits de paret, grau de material, regla de rectificat, sortida acceptada, proves de qualitat, dades de motlle, condicions d'utilitat i necessitats d'automatització. Marca els elements desconeguts clarament. Això proporciona al proveïdor prou informació per confirmar el capçal, l'ajust del motlle i l'abast de la prova.
Comproveu la vostra peça abans de triar la màquina
Envieu a Kinggle el dibuix del producte, l'estimació del pes brut, la resina, les dades del motlle, l'objectiu de sortida i les condicions d'utilitat de fàbrica. L'equip pot revisar si la plataforma KGB100B i la seva configuració d'acumulador seleccionada s'ajusten al projecte.
Sol·liciteu una revisió de l'adequació del producte