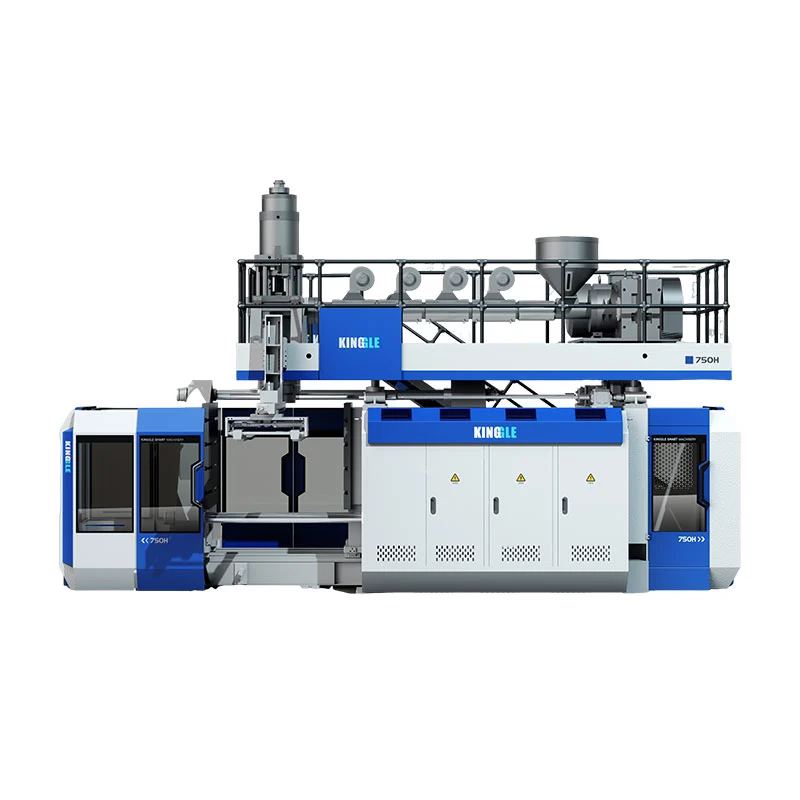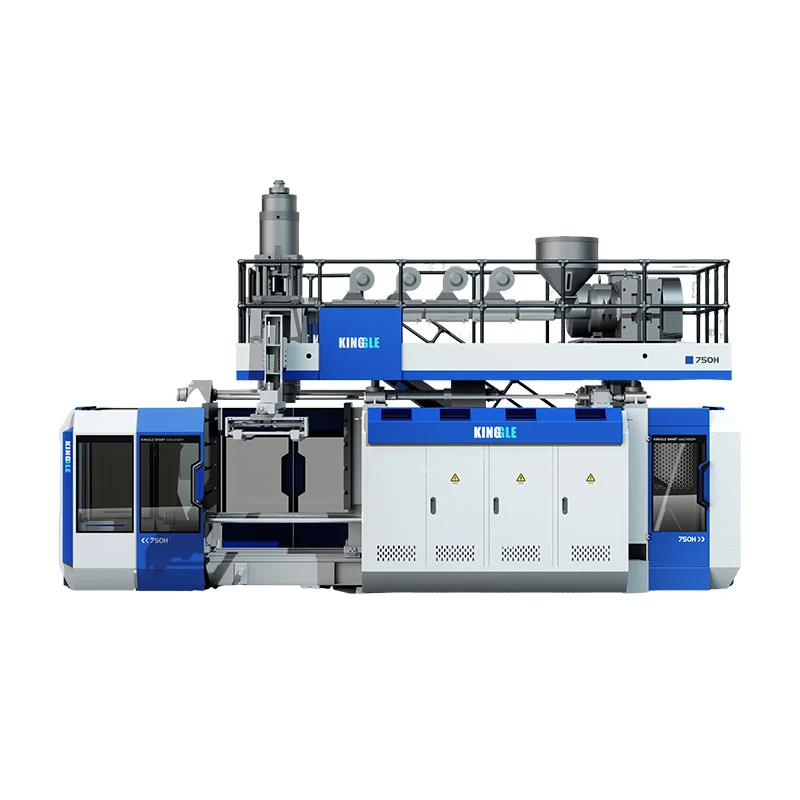

Configureu el KGB110A a partir d'una mostra de producte mesurada, no només a partir del nom 160L. Enregistreu la geometria de la peça, el pes net, el mapa de la paret, la resina, el retall i l'objectiu de producció. A continuació, utilitzeu aquestes entrades per comprovar l'embolcall del motlle, la demanda bruta de paris, la recuperació de l'extrusió, el requisit de la pinça i les utilitats de fàbrica.
Una màquina de bufat de 160 litres pot fer productes molt diferents. Una barrera viària buida té una àmplia àrea projectada. Un pontó pot tenir zones de tirada llargues i requisits de segellat. Un panell de taula pot ser ample però relativament poc profund. Un nom de model no elimina aquestes diferències.
El punt de partida més útil és sovint l'objecte que ja està a l'escriptori del comprador. Mesureu-lo, peseu-lo i marqueu les zones que importen. Aquesta mostra es converteix en l'enllaç entre el disseny del producte, les eines, la configuració de la màquina i la prova d'acceptació.

El fitxer de mostra de sis pàgines que hauria de conduir el projecte
Dibuix de peces a cotes, mida general, obertures, insercions i interfícies de muntatge.
Pes net de la peça, grau de material, color, additius i rectificat permès.
Mapa de gruix de paret amb ubicacions crítiques i requisits de prova del producte.
Retalla el mapa que mostra el flaix superior, la cua inferior, la ferralla del maneig i altres pèrdues.
Objectiu de sortida acceptat, patró de torns, automatització i treball aigües avall.
Potència de fàbrica, aire, aigua, accés, elevació i espai cel·lular disponible.
Nota de dades publicades:El títol de la pàgina actual i el text de l'aplicació de Kinggle situen el KGB110A a la classe 160L. La mateixa pàgina mostra actualment 120 L a la taula resum i capacitat màxima. Aquest article segueix el posicionament del producte 160L publicat, però la capacitat exacta demanada s'ha de confirmar a la cotització i l'acord tècnic.
Comenceu amb la mostra del producte, no amb l'etiqueta del catàleg
La mostra us indica on pot fallar la decisió de la màquina. Les seves dimensions exteriors afecten el motlle. El seu pes i l'acabat afecten l'acumulador. Les seves àmplies superfícies afecten l'àrea projectada. Les cantonades i les nanses profundes afecten la distribució de la paret. El comportament de refrigeració afecta el temps de cicle i l'eliminació.
El volum encara és útil. Ajuda a situar el projecte en una gamma general de màquines. No obstant això, dos productes amb el mateix volum tancat poden necessitar diferents capçals, pinces o obertures de motlle. Un flotador voluminós pot contenir més aire mentre utilitza menys resina que un panell tècnic dens amb costelles locals i zones de muntatge gruixudes.
No confieu en la part acabada d'un competidor com a única font. Si és possible, afegiu el fitxer de disseny original i el requisit de rendiment previst. Una mostra copiada pot incloure un gruix de paret que compensi un motlle o procés antic. Repetir aquesta paret sense entendre la seva feina pot afegir pes sense millorar el rendiment.
Kinggle està documentatprocés de vendacomença amb fotos del producte, dibuixos, pes, mida i material. També demana requisits de gruix, sortida i resistència química. Aquesta ordre és pràctica perquè la recomanació de la màquina segueix l'evidència del producte.
El fitxer de mostra ha de tenir un número de revisió. Si el coll, el mànec, la inserció o la longitud total canvien, actualitzeu el fitxer abans que la màquina i el motlle es congelin. D'aquesta manera s'evita un projecte en què la cotització s'ajusta a una mostra primerenca però el dibuix de producció ja no s'ajusta a la cel·la citada.
Creeu un dossier de mostra que pugui sobreviure a la revisió d'enginyeria
Comenceu amb les mesures bàsiques. Registra la longitud, l'amplada i l'alçada totals. Afegiu els diàmetres d'obertura, l'acabat del coll, la mida de la brida, l'espai lliure del mànec i la posició de qualsevol insert. Marqueu la línia de separació i les zones de pessiga visibles si la mostra les revela.
Pesar el producte complet en una bàscula calibrada. A continuació, separeu els components extraïbles que no estiguin modelats per bufat. Un tap, un tap, una inserció metàl·lica o un farcit d'escuma no s'han de comptar com a plàstic modelat. Registreu el mètode d'identificació del material en lloc d'assumir el polímer des de l'aparença.
El gruix de la paret necessita un mapa d'ubicació. Numera els punts en un dibuix o fotografia. Inclou cantonades, transicions d'espatlles, nanses, contactes de base, zones de muntatge i panells amples. Un sol gruix mitjà amaga l'àrea fina que pot controlar el rendiment.
A continuació, escriviu les proves del producte. Un flotador, una barrera de trànsit, un panell de mobles i un contenidor industrial no tenen els mateixos criteris de superació. Utilitzeu el dibuix real del comprador, el requisit reglamentari o la prova interna. No demani una prova d'alçada de caiguda, càrrega o fuites d'un producte no relacionat.
| Evidència de mostra | Com gravar-lo | Decisió de la màquina afectada |
|---|---|---|
| Geometria global | Dibuix a cotes o fitxer 3D comprovat | Sobre del motlle, línia central, posició del cap i camí d'eliminació |
| Pes net modelat | Pes sense peces muntades per separat | Punt de partida de la massa bruta parirònica |
| Distribució mural | Ubicacions numerades amb el mètode de mesura escollit | Perfil Parison, distribució de trets i criteris d'assaig |
| Sistema de resina | Grau, proveïdor, color, additius i regla de rectificació | Idoneïtat del cargol, velocitat de fusió i finestra de processament |
| Retalla i flasheja | S'espera que la part superior, inferior, mànec i deixalles laterals | Demanda de l'acumulador i càrrega de trituració |
| Proves funcionals | Mètode anomenat, condició, mida de la mostra i límit de superació | Disseny de motlles, refrigeració, objectius de paret i abast FAT |
| Sortida acceptada | Bones peces per hora o torn després de la inspecció | Taxa de recuperació, refrigeració, automatització i capacitat aigües avall |
Una mostra és una evidència, no una especificació completa. Pot tenir productes químics envellits, deformats o absorbits. Utilitzeu-lo per fer preguntes millors i, a continuació, col·loqueu el dibuix aprovat i l'estàndard de prova per sobre de la mostra física a la jerarquia del document.
Llegiu l'especificació KGB110A com un conjunt de comprovacions
ElPàgina del producte KGB110Apublica una màquina de 6,6 x 4,2 x 5,2 m i un pes de màquina de 22 t. La seva secció de subjecció inclou 760 kN, una platina de 1100 x 1400 mm i un motlle màxim de 1000 x 1400 mm. La pàgina també ofereix un rang de gruix de motlle de 610 a 750 mm.
Per a l'obertura i el moviment, la pàgina mostra de 600 a 1600 mm i un traç mòbil de 600 mm. Aquests números necessiten el muntatge del motlle al seu costat. La pregunta útil és si la part refrigerada completa pot alliberar i deixar el motlle amb el robot previst, les insercions i els retalls encara connectats.
La secció d'extrusió inclou un cargol de 110 mm, una relació L/D de 25, un motor d'extrusió de 75 kW i quatre zones de calefacció. La capacitat de fusió de HDPE publicada és de 160 a 200 kg/h. Aquest rang pertany a la redacció HDPE de la pàgina. No demostra la mateixa taxa per a un altre material o formulació.
La secció de capçalera publica una capacitat de l'acumulador de 12 (20) L i un pes de l'acumulador de PE de 9 (15) kg. També inclou un diàmetre màxim de 450 (600) mm. Els valors entre parèntesis poden reflectir les opcions de configuració, però la pàgina no defineix la regla. La proposta ha d'indicar el capçal seleccionat, l'eina de matriu i la base de resina.
La pàgina descriu el model estàndard amb un controlador de gruix MOOG 100, un braç robot i un sistema de bufat inferior. Aquestes són declaracions publicades de primera part. La cotització hauria de nomenar cada element subministrat, la seva interfície i qualsevol canvi específic del projecte.
Lectura de fàbrica:no copieu la taula en una comanda de compra sense les seves preguntes. Col·loqueu la mesura de la mostra, el dibuix del motlle o el càlcul d'utilitat al costat de cada especificació que es pretén satisfer.
Tradueix la forma del producte a l'espai d'ajustament i eliminació del motlle
El dibuix del producte es converteix en un motlle només després d'afegir l'estratègia de contracció, l'acer de la cavitat, el refredament, el pessic, les ventilacions, les eines de coll i el muntatge. El conjunt resultant pot ser molt més gran que el producte. Una peça que sembli còmoda dins d'un límit de 1000 x 1400 mm pot quedar ajustada un cop s'afegeixin les connexions i els dispositius mòbils.
Comproveu l'amplada, l'alçada i el gruix instal·lat per separat. Utilitzeu el conjunt complet, incloses les plaques de suport i els adaptadors. Confirmeu el patró de muntatge amb la referència de platina de 1100 x 1400 mm. Mostra les connexions d'aigua, hidràuliques, pneumàtiques i elèctriques en les seves posicions instal·lades.
Obrir l'espai és un problema de moviment. És possible que un panell de taula necessiti netejar costelles profundes. Una barrera pot sortir de la cavitat en un angle. Un pontó pot romandre flexible quan està calent i pot necessitar suport durant la sortida. L'adherència del robot i la rotació de la part necessiten el seu propi sobre escombrat.
Planifiqueu la ruta de canvi de motlle al mateix temps. La pàgina KGB110A ofereix un pes de màquina de 22 t, però no publica el pes del motlle admissible. Demaneu a Kinggle el límit final de pes del motlle, els punts d'elevació i el dibuix de la disposició general. A continuació, comproveu la grua de la planta, l'alçada del ganxo i l'aproximació.
El refredament del motlle pot controlar tot el cicle. Les superfícies grans necessiten circuits equilibrats, mentre que les característiques gruixudes poden requerir un refredament focalitzat. Elguia de motlle per extrusió per bufatcobreix amb més detall la planificació del pinch-off, la ventilació i el circuit.
Calculeu la demanda bruta de paris abans de triar el cap
L'acumulador ha de lliurar tot el material que surti de la matriu durant un esdeveniment d'emmotllament. El pes del producte acabat és només una part. El cap també alimenta el flaix, les cues, les restes del mànec i qualsevol material que elimina el procés de retall.
Massa bruta de paris = producte net modelat + flaix i retall + dotació de procés documentada
Utilitzeu valors mesurats o derivats del motlle. No hi ha un percentatge de ferralla universal per a flotadors, barreres, mobles i peces tècniques.
Kinggle publica 9 (15) kg com a línia de pes acumulador de PE per al KGB110A. Tracteu-lo com una referència de capçal i material, no com a capacitat de producte acabat. El grau PE, la temperatura de fusió, el contingut reciclat i la configuració de la matriu poden canviar el comportament utilitzable. Una altra resina requereix la seva pròpia revisió.
La longitud de Paris importa amb la massa. Un parís llarg pot enfonsar-se o estirar-se abans que el motlle es tanqui. Un encuny ample pot reduir el dibuix necessari al voltant del producte, però pot canviar els requisits de capçal i eines. Anoteu la mida de la matriu, la bretxa programada, el temps d'extrusió i la posició de paris durant la prova.
La demanda bruta també afecta el remolc. Un flaix intens pot cabre a l'acumulador mentre es crea un gran flux de ferralla. El sistema de granulació, transport i mescla ha de mantenir-se al dia. Si el remollat torna al producte, el seu percentatge i els controls de contaminació pertanyen a la formulació aprovada.
Deixeu el rang de control per a la correcció del perfil. Un cap que corre per la seva vora pràctica pot tenir poc espai per a cantonades més gruixudes o un parís més llarg. L'assaig hauria de mostrar una massa bruta estable, un coixí acceptable i una col·locació de paris repetible en una finestra de mostra definida.
Converteix el mapa de la paret en un perfil de paris controlat
El mapa de la paret indica on el producte necessita material. El perfil del parís indica quan ha de canviar la bretxa de la matriu quan el parís abandona el cap. Connectar aquests dos registres és més útil que copiar un perfil d'una part diferent.
Numera les ubicacions de la paret al dibuix de mostra. Després de cada assaig, talla o mesura els mateixos llocs en el mateix ordre. Anoteu el pes de la peça i la revisió del perfil amb cada grup. Si canvien diversos paràmetres alhora, l'equip perd el motiu del resultat.
La pàgina KGB110A anomena un controlador de gruix MOOG 100. AManual de Moog DigiPack III allotjat per Kinggleexplica un mètode de controlador que emmagatzema fitxers de producte i relaciona el gruix de la paret programat amb la posició de la màquina. És una prova útil del procés, però no identifica la interfície exacta del controlador subministrada a cada KGB110A.
Un perfil no pot solucionar tots els defectes. La geometria de la matriu i el mandril, el centrat del capçal, la temperatura de fusió, l'onatge de paris i el temps del motlle encara són importants. Si el parís entra al motlle fora del centre, afegir material pot amagar el símptoma mentre augmenta el pes.
Un cop passada la peça, deseu la recepta completa. Inclou material, color, temperatures, configuració de tir, fitxer de perfil, bufat, refredament i revisió del motlle. ElGuia de programació parisonproporciona una seqüència d'afinació més completa.
Relaciona la recuperació de l'extrusió amb la refrigeració i la sortida acceptada
La taula pública enumera de 160 a 200 kg/h com a rang de capacitat de fusió d'HDPE KGB110A. La qüestió de producció és si el cargol seleccionat pot reomplir l'acumulador abans del següent tret mantenint una qualitat de fusió estable. Una tarifa màxima de fullets no pot respondre això per si sola.
Calcula la demanda horària bruta de la paris completa. Utilitzeu els esdeveniments d'emmotllament planificats per hora i els punts de venda actius. A continuació, compareu el resultat amb la taxa de fusió provada per a la condició real de la resina, el color i la rectificació.
Demanda bruta de material, kg/h = massa bruta de paris x esdeveniments d'emmotllament per hora x paris actius per esdeveniment
La pàgina KGB110A enumera 320 peces/h, però l'etiqueta cicle sec. El cicle sec és una referència del moviment de la màquina. La sortida del producte inclou la recuperació de l'acumulador, la formació de paris, el bufat, el refredament, l'escapament, l'obertura, l'extracció, el retall i les pèrdues de qualitat.
Les peces grans sovint passen gran part del cicle refredant-se. Aquest temps pot permetre que l'extrusora ompli el cap. Si un millor refredament del motlle escurça el cicle, augmenta la velocitat de fusió requerida. Per tant, l'optimització del cicle ha de comprovar la recuperació i la qualitat de la paret, no només la temperatura del motlle.
Informar de parts per hora acceptades després de les comprovacions acordades. Mantingueu el cicle sec, els cicles bruts, els rebutjos i les parades en columnes separades. ElGuia d'optimització del temps de ciclemostra com crear un pressupost de temps etapa per etapa.
Comproveu 760 kN amb l'àrea projectada i la pressió del procés
Kinggle publica una força de tancament de 760 kN per al KGB110A. Aquest nombre només esdevé útil al costat de l'àrea projectada de la cavitat i la pressió interna acordada. L'àrea projectada és la silueta de la cavitat al pla de separació. No és volum o superfície del contenidor.
Una barrera àmplia o una taula pot crear una càrrega separadora important fins i tot quan és poc profunda. Un flotador profund però estret pot comportar-se de manera diferent. Els dissenys de diverses cavitats o de diverses parts augmenten l'àrea projectada total vista per la pinça.
La pàgina del producte indica una pressió de bufat de 0,8 MPa. Utilitzeu la finestra de producció real en el càlcul. La ventilació del motlle, la temperatura de fusió, el detall de la superfície i el gruix de la paret poden canviar la pressió necessària. La prova de fàbrica hauria de registrar la pressió establerta i la pressió d'entrada de la màquina disponible.
La condició del flaix és una prova útil. El flaix creixent pot indicar una força de separació excessiva, zones de pessiga desgastades, problemes d'alineació o excés de material. No corregiu tots els problemes de flaix augmentant la força de la pinça. Inspeccioneu el motlle i processeu-los junts.
El proveïdor de màquines i el proveïdor de motlles haurien d'aprovar un càlcul. Posa a la fitxa tècnica l'àrea projectada, la pressió del procés, el requisit de pinça i el factor assumit. Això evita dues aprovacions separades que es basen en supòsits diferents.
Torneu a comprovar el càlcul si canvia la disposició de la cavitat. Afegir una segona part, moure la línia de separació o ampliar un panell pot canviar l'àrea projectada. Les insercions i les accions laterals també poden canviar com reacciona el motlle. El dibuix final del motlle, en lloc d'un esbós primerenc del producte, hauria de tancar aquesta comprovació.
Definiu les capes de material en lloc de confiar en una frase característica
La pàgina KGB110A diu que la plataforma pot proporcionar productes d'una sola capa i també pot construir estructures de doble capa o multicapa. La mateixa taula d'especificacions públiques enumera un cargol de 110 mm i un motor d'extrusora de 75 kW. Per tant, un projecte multicapa necessita un dibuix de configuració més enllà de la taula estàndard.
Comenceu amb el motiu del producte per a una altra capa. Pot ser la col·locació del color, el material del nucli reciclat o una barrera funcional. Indica el material de cada capa i la proporció objectiu. Comprovar la compatibilitat, les temperatures de processament i la variació permesa.
A continuació, sol·liciteu el diagrama del camí de fusió. Hauria d'identificar cada extrusora, adaptador, canal de capçal i punt de control. La proposta també hauria de mostrar les mides del motor, les càrregues de calefacció, la manipulació del material i el total de la utilitat revisada. Una etiqueta genèrica "multicapa" no defineix aquest equip.
El treball de canvi creix amb cada camí material. El volum de purga, l'accés a la neteja, la seqüència de color i la segregació de ferralla afecten el temps de funcionament. Si el producte no necessita diverses capes, el sistema addicional pot afegir treball sense crear valor per al comprador.
Direcció d'una sola capa
Utilitzeu un corrent de resina definit quan el rendiment del producte, el color i el pla de reciclatge es puguin complir amb una estructura de paret.
Direcció multicapa
Sol·liciteu una configuració de coextrusió específica del projecte quan cada capa tingui una funció documentada i un rang d'acceptació.
de Kinggleguia de coextrusió multicapaexplica els rols de la capa i les preguntes que pertanyen a la RFQ.
Planifiqueu la cel·la completa al voltant d'una màquina de 22 t
Les dimensions de la màquina publicades són 6,6 x 4,2 x 5,2 m. El pes de la màquina és de 22 t. Aquests valors inicien la disposició de la planta. No inclouen la neteja de servei, les escales, la manipulació de motlles, l'equip de resina, el compressor, el sistema de refrigeració, l'acabat per emportar o aigües avall.
Comproveu primer el camí vertical. L'edifici necessita una alçada suficient per a la màquina, l'accés a la plataforma i l'aixecament previst. Marqueu la ruta per al capçal de la matriu i els components de l'extrusora si el manteniment requereix l'eliminació de la capçalera. Confirmeu la capacitat de la grua i l'abast del ganxo des del dibuix final.
La pàgina KGB110A publica 0,3 MPa i 120 L/min per a l'aigua de refrigeració. El full de projecte també necessita temperatura d'entrada, límit de retorn, qualitat de l'aigua, filtració i abast del circuit. Un número de flux sense temperatura no pot dimensionar el sistema de refrigeració.
Per a l'aire comprimit, la pàgina indica 0,8 MPa i 1,8 m³/min. Confirmeu la demanda màxima i mitjana, la mida del receptor, el punt de rosada, la filtració i la mida de la connexió. Els grans esdeveniments de bufat poden reduir la pressió quan el capçal és de mida inferior.
La pàgina indica de 52 a 60 kW com a consum mitjà d'energia. Com que kW és potència, tracteu-ho com una referència de potència operativa publicada. No el convertiu en kWh per part.EUROMAP 46.2vincula la mesura d'energia relacionada amb el producte a una màquina, motlle i producte determinats en condicions estables.
Elguia d'utilitat de fàbricacobreix els límits elèctrics, l'aire, l'aigua, l'obra civil i els accessos. Utilitzeu el dibuix d'arranjament general final en lloc del sobre públic per a l'aprovació de la instal·lació.

Demostreu la configuració amb una prova de producte traçable
Una prova de fàbrica hauria de recrear el treball del producte descrit al fitxer de mostra. El motlle, la resina i les opcions principals aprovats han d'estar presents. Si s'utilitza un substitut, registreu la diferència i limiteu les conclusions en conseqüència.
Planifiqueu la seqüència de mostra abans d'executar-lo. Número de peces en ordre de modelat. Definiu quan comença la producció estable i quant de temps dura la finestra de mesura. EUROMAP 46.2 requereix condicions estables de la màquina per al seu mètode energètic relacionat amb el producte i documenta la qualitat del producte com a part del context de prova.
- Identifiqueu la configuració.Registre el número de sèrie de la màquina, opció de capçal, eines de matriu, revisió de motlles, controlador i automatització instal·lada.
- Verificar la formulació.Enregistreu el grau de resina, el proveïdor, el color, els additius i el contingut de remoltura del material de prova real.
- Captura la recepta.Estalviar les temperatures, la configuració del tir, el perfil de la paret, la configuració del bufat, les condicions de refrigeració i el temps d'automatització.
- Tanqueu el balanç de masses.Peseu el producte, cada corrent de retall i el tir brut complet. Compareu-lo amb la base del cap citada.
- Mesura el mapa de la paret.Utilitzeu les ubicacions numerades i el mètode acordat. Mantingueu les lectures enllaçades a cada número de mostra.
- Executar comprovacions funcionals.Apliqueu només les proves i límits específics del producte escrits al requisit aprovat.
- Compteu la sortida amb honestedat.Cicle sec separat, cicles bruts, peces acceptades, rebutjos i parades durant el període acordat.
- Utilitats de registre.Mesureu la potència, l'aire i l'aigua als límits definits mentre es fa el producte acceptat.
- Tanca els elements oberts.Doneu a cada desviació un propietari, una acció correctiva, un requisit de proves i una data de venciment.
No seleccioneu només la millor part per a l'informe. Mantingueu una seqüència que mostri la variació. Si la recepta canvia, comenceu un nou grup de mostres. Això separa el desenvolupament del procés de l'evidència d'acceptació.
Acordar les eines de mesura abans de la prova. Registre la resolució d'escala, el mètode de gruix i l'estat de calibratge on afecten el resultat. Utilitzeu les mateixes eines per a la seqüència de mostres. Si el comprador i el proveïdor mesuren amb mètodes diferents, compareu aquests mètodes abans de decidir que les parts no estan d'acord.
Un resultat fallit necessita context. Conserveu la configuració relacionada, l'historial d'alarmes, el número de mostra i el registre d'inspecció. Una peça corregida pot provar la reparació, però no hauria d'esborrar la desviació anterior. Aquest historial ajuda l'equip a decidir si la solució és estable o temporal.
Emmagatzemeu conjuntament dades en brut, fotos, exportacions de receptes i resums signats. ElGuia de prova d'acceptació de fàbricaproporciona un protocol més ampli per a comprovacions de màquines, productes i documents.
Utilitzeu quatre portes per decidir si s'adapta KGB110A
El KGB110A pertany a la llista curta quan es tanquen quatre portes de proves. En primer lloc, el motlle s'adapta a la platina, el sobre, el rang de gruix i el moviment. En segon lloc, el capçal seleccionat pot oferir el parís brut amb un rang de control útil. En tercer lloc, la recuperació d'extrusió dóna suport al cicle objectiu amb el material real. En quart lloc, la fàbrica pot subministrar els serveis i la manipulació requerits.
Una etiqueta de 160L no pot substituir cap porta. Una part llarga pot fallar la comprovació del motlle. Una peça pesada pot fallar la prova de tir. Un cicle curt pot fallar la comprovació de recuperació. Una fàbrica amb una alçada limitada pot fallar la comprovació d'instal·lació.
Baixeu una gamma de màquines quan el producte i el motlle siguin molt més petits i la plataforma més gran no afegeix capacitat útil. Moure's cap amunt o sol·licitar una altra configuració quan el tir brut, l'espai del motlle o la demanda de pinces superin el rang provat. ElGuia KGB100B 120Lproporciona les comprovacions d'enginyeria de rang inferior adjacents.
Finalitzeu l'elecció amb una matriu de requisits signada. Cada línia hauria d'anomenar l'entrada del comprador, la configuració proposada i les proves que demostraran el compliment. Els elements desconeguts haurien de romandre oberts en lloc de ser substituïts per un supòsit de fulletó.
El model de màquina és llavors el resultat del fitxer de producte. Aquesta ordre ofereix al dissenyador de motlles, al constructor de màquines i al comprador un conjunt de fets per treballar.
Preguntes freqüents
A quins productes està destinada la màquina de bufat KGB110A 160L?
La pàgina de productes de Kinggle enumera barrils, mobles, flotadors, pontons, joguines, peces d'automòbils i barreres de trànsit. Aquestes són famílies d'aplicacions. El producte específic encara necessita comprovacions per a l'ajust del motlle, la massa bruta, la demanda de pinces, el material, la refrigeració i l'eliminació.
Per què hauria d'enviar una mostra física així com un dibuix?
El dibuix defineix la geometria aprovada, mentre que la mostra ajuda l'equip d'enginyeria a inspeccionar el pes, la línia de separació, l'ajust, la distribució de la paret i la manipulació. Utilitzeu tots dos quan sigui possible. El dibuix i les proves escrites haurien de controlar si la mostra difereix del disseny actual.
És 320 pcs/h la producció de KGB110A?
No. La pàgina KGB110A etiqueta 320 pcs/h com a cicle sec. La sortida acceptada ha d'incloure la recuperació d'extrusió, la formació de paris, el bufat, el refredament, l'extracció, el retall, els rebutjos i les parades comptades amb el motlle i la resina de producció.
Una peça de PE acabada de 15 kg pot funcionar amb KGB110A?
La taula pública mostra 9(15) kg com a referència del pes de l'acumulador de PE, no la capacitat del producte acabat. La massa bruta de paris inclou el producte i tot el flaix o el retall. Confirmeu el capçal, la base de resina i el marge d'operació seleccionats i, a continuació, demostreu el resultat a la prova del producte.
El KGB110A estàndard fa productes multicapa?
La descripció del producte esmenta solucions d'una sola capa i multicapa, mentre que la taula pública enumera un cargol i un motor d'extrusora. Un projecte de diverses capes necessita un dibuix separat del camí de fusió, una llista d'extrusores, una configuració del capçal, un rang de proporció de capes i un full d'utilitat revisat.
Què s'ha d'incloure en una consulta KGB110A?
Envieu el dibuix del producte, fotos de mostra, dimensions, pes net, mapa de paret, resina, estimació de retalls, proves de qualitat, objectiu de sortida acceptat, dades de motlle i utilitats de fàbrica. Aleshores, Kinggle pot confirmar el capçal, l'espai del motlle, la disposició d'extrusió i el pla d'acceptació.
Envieu les proves del producte, no només un volum
Comparteix el fitxer de mostra, la informació del motlle, l'objectiu de sortida i les condicions de la planta amb Kinggle. L'equip del projecte pot utilitzar aquests fets per confirmar la configuració del KGB110A i definir una prova basada en el producte.
Sol·liciteu una revisió de la configuració del KGB110AFonts i base de revisió
- Kinggle, màquina de modelat per bufat acumulat de 160 L, model KGB110A. Posicionament del producte, especificacions i aplicacions declarades, comprovats el 15 de setembre de 2026.
- Procés de vendes Kinggle. Sol·licitud d'informació del producte i flux de treball d'inspecció declarat, comprovat el 15 de setembre de 2026.
- Manual d'instruccions de Moog DigiPack III allotjat per Kinggle. Arxius de producte emmagatzemats i control programat del gruix de paret per a màquines acumuladores o contínues.
- EUROMAP 46.2, Màquines d'emmotllament per extrusió per bufat, determinació del consum d'energia relacionat amb el producte. Versió 1.0, gener de 2014.
Nota editorial:Kinggle és el fabricant i editor d'aquesta guia. Les dades del producte es presenten com a informació publicada de primera part. L'especificació del projecte signada i la prova presencial haurien de controlar la màquina ordenada.