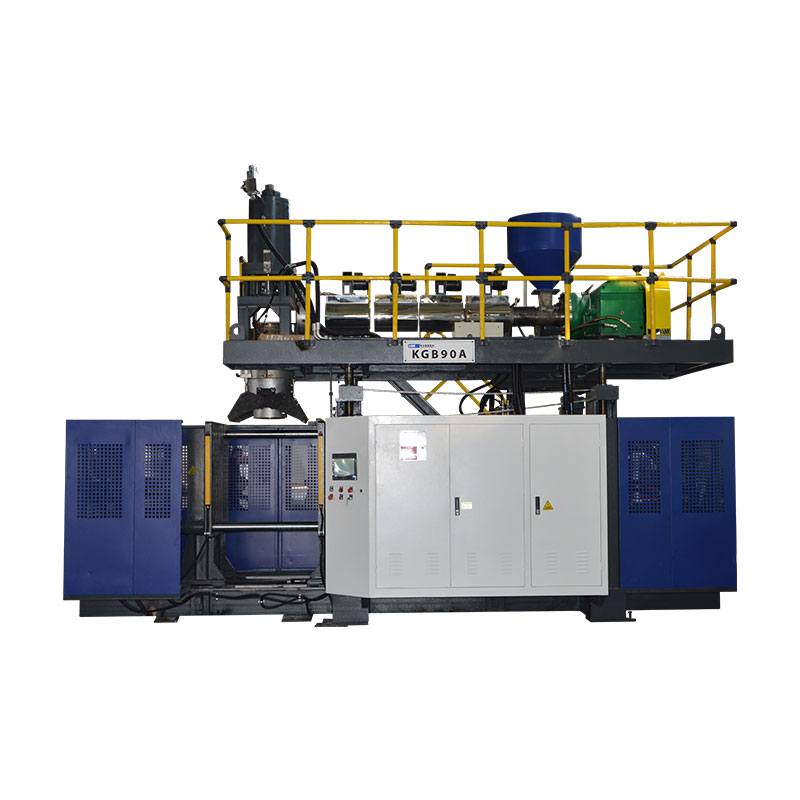

Un motlle de bufat no és només la forma negativa d'una ampolla. Ha de capturar i segellar un paris calent, alliberar l'aire atrapat, eliminar la calor, crear el coll i la base, eliminar el flaix, col·locar la pinça i alliberar la peça, al ritme de producció requerit.

El llenguatge de cerca pot enfosquir aquest abast. Els compradors fan servirmotlle de bufat, motlle de bufat, motlle d'ampolla, motlle d'ampolla de plàstic, Eines EBMimotlle d'extrusió per bufatper a eines relacionades. El capçal de la matriu és diferent: forma el parís abans que el motlle es tanqui. Una cotització hauria d'enumerar les eines del capçal de matriu i el motlle de bufat com a articles separats.
Aquesta guia se centra en l'emmotllament per extrusió per bufat en lloc d'eines d'injecció o estirament de preformes per bufat. També separa les dades publicades del sobre de la màquina de les garanties del projecte. No hi ha cap dimensió universal de pessic, ventilació o refrigeració adequada per a cada resina i peça.
Un motlle de bufat de producció té set llocs de treball connectats
La cavitat dóna a la peça la seva forma externa, però la reproducció de la forma és només el primer treball. L'eina ha de realitzar conjuntament les funcions següents:
- Localitza la parròquia.El motlle obert ha de rebre el tub calent sense arrossegar, plegar o perdre una regió de pessic.
- Segellar-lo i soldar-lo.Les regions de pessic tanquen el parís i gestionen el material desplaçat al coll, la cua, el mànec o altres àrees de flaix.
- Deixeu escapar l'aire atrapat.Les reixetes proporcionen una ruta per a l'aire entre la parís en expansió i la superfície de la cavitat.
- Transferir calor.Els circuits de refrigeració eliminen la calor amb prou equilibri per alliberar una peça estable en un temps repetible.
- Crear interfícies.Les insercions del coll, els detalls de calibratge, les característiques de bufat o de bufat inferior han de coincidir amb el tancament del contenidor i la màquina.
- Allibera i acaba la part.L'esborrany, les insercions, el moviment d'obertura i l'estratègia de descabellat determinen si la peça pot sortir del motlle neta.
- Encaixar i sobreviure a la màquina.El conjunt complet s'ha d'ajustar a la platina, l'obertura, el gruix i la disposició de muntatge mentre es porta a terme cicles de tancament i tèrmics repetits.
Un canvi fet per a una feina pot afectar una altra. Una butxaca de flaix més profunda pot canviar la concentració de calor al voltant de la soldadura. Una cavitat polida pot reproduir l'aspecte de manera diferent, alhora que també canvia la forma en què viatja l'aire atrapat. Una inserció mòbil gran pot resoldre un retall però consumeix espai de refrigeració i obertura. Revisar les decisions a nivell de sistema.
Anatomia del motlle de bufat: termes a posar al dibuix
La vista conceptual següent identifica les interfícies que un comprador hauria d'esperar per parlar. No és una impressió d'eines i no conté dimensions de fabricació.
La superfície de la cavitat forma un costat de la peça. Les insercions poden definir el coll, el mànec o les zones de desgast.
Situat al límit de tancament on està segellada la parròquia.
La cavitat oposada es troba al pla de separació. Tancament repetible de control d'alineació i muntatge.
Les rutes de ventilació condueixen l'aire atrapat lluny de regions de cavitat seleccionades.
| Característica | Funció | Evidència per aprovar |
|---|---|---|
| Superfície de la cavitat | Defineix la geometria externa, la textura, les marques i el refredament de contacte local | Model de peça final, base de contracció, relleu de superfície i dimensions crítiques |
| Línia de separació | Límit on es troben les meitats del motlle | Localització visible de les costures, esborrany, accés al flash i efecte sobre superfícies funcionals |
| Terra de pinch-off / compressió | Comprimeix i segella el material de paris mentre controla la línia de soldadura i trencament | Detall de l'eina específica del material i prova de soldadura/tallat acordada |
| Butxaca de flaix o relleu | Rep el material desplaçat més enllà de la zona de pessic | Estimació bruta de paris, geometria de flaix i ruta de desfent |
| Vents | Allibereu l'aire atrapat fora del paris en expansió | Mapa d'ubicació, marques de testimoni permeses i neteja |
| Circuits de refrigeració | Elimina la calor i controla la distribució de la temperatura | Dibuix de canals, identificació de circuits, direcció del flux i interfície d'utilitat |
| Interfície coll i cop | Forma o calibra l'acabat i introdueix aire de bufat | Dibuix de tancament, concepte de bufat/cop inferior i marge de retallada |
| Muntatge i alineació | Connecteu el motlle a la platina i conserveu el tancament repetible | Dibuix d'interfície de màquina, massa, centre de gravetat, elements de subjecció i punts d'elevació |
Comenceu amb la peça i les seves proves, no una cavitat genèrica
El fabricant de motlles necessita més que litres nominals. Un bidó amb mànec de 5L, una ampolla rodona de 5L i una peça tècnica de doble paret poden requerir diferents línies de separació, diàmetres de paris, dissenys de flaix i seqüències d'eliminació.
Mapa on s'ha d'estirar la parròquia
El parís no omple la cavitat com la fosa modelada per injecció que flueix a alta pressió. S'expandeix i s'estén cap a la paret de la cavitat. Els dibuixos profunds, les zones planes amples, les cantonades afilades, els colls desplaçats i les arrels del mànec poden exigir més material local o una estratègia de línia de separació diferent. Utilitzeu radis i geometria que es puguin formar sense demanar que una regió fina s'estiri més lluny del que el material i el procés poden suportar.
Posa ubicacions de qualitat al dibuix
La "paret uniforme" no és una regla d'acceptació mesurable. Marqueu els llocs crítics i indiqueu el mètode de prova. L'espatlla, la cantonada, l'arrel del mànec, la base, la soldadura de pessic i el panell poden tenir diferents necessitats funcionals. Connecteu aquestes ubicacions aConfiguració de programació de parisde manera que la geometria del motlle i la distribució del material no s'ajusten de manera independent.
Planifiqueu la contracció sense demanar prestat un percentatge no relacionat
La contracció depèn del grau de resina, la distribució de la paret, la temperatura de la cavitat, el temps de refredament i la geometria de la peça. Utilitzeu les dades del proveïdor de material com a referència inicial, després apliqueu el mètode del fabricant de motlles i valideu la peça real. Un percentatge genèric copiat d'una altra ampolla no és una base acceptable de mida de la cavitat.
La línia de separació, el pessic i el flaix s'han de dissenyar conjuntament
La línia de separació determina on es tanquen les dues meitats de l'eina i on pot aparèixer una costura visible. Col·loqueu-lo on es pugui obrir el motlle, es pot capturar el parís, la peça es pot alliberar i l'equip de retallada pot arribar al flaix. Eviteu col·locar una costura incontrolada sobre una superfície de segellat, una decoració important o una altra interfície funcional.
El pinch-off és una característica de formació de soldadura
A la cua o la base, les regions de pessic oposades estrenyen dues parets de parís calentes juntes. El detall ha de moure prou material per formar la soldadura mentre es crea una línia de trencament controlable per a l'eliminació del flaix. El terreny, els angles, el separador i la butxaca correctes depenen de la resina, el gruix del parís, l'acció de tancament i la peça. Tracteu-los com a dimensions dissenyades, no com un bloc estàndard copiat a través dels materials.
La literatura de patents publicada sobre l'emmotllament per extrusió per bufat també tracta la regió de pessic, la butxaca de flaix, la temperatura del motlle, la velocitat de tancament i el temps de descoberta com a variables d'interacció en lloc d'una sola dimensió de vora. Això admet una regla de compra conservadora: aprova el detall del pessic amb la seva resina i el mètode de prova, no només per l'aparença.
Dissenyeu la ruta flash abans de demanar l'automatització
Identifiqueu el flaix superior, el flaix posterior, el flaix del mànec i qualsevol residu de calibratge. Decidiu si l'eliminació es produeix al motlle, en una estació de perforació, amb una talladora o mitjançant un accessori secundari. La massa de flaix pertany a la demanda bruta de fusió, la capacitat de la mòlta i la planificació de la rectificació. El dibuix de l'eina també ha de mostrar com la ferralla eliminada neteja el motlle i el camí de sortida.
La refrigeració i la ventilació decideixen si la cavitat pot funcionar a velocitat de producció
La refrigeració controla quan la peça és prou estable com per sortir del motlle; La ventilació controla si la parís en expansió pot arribar a la superfície de la cavitat. Tots dos són problemes distribuïts. Una regió lenta, calenta o atrapada en aire pot establir el cicle i l'aspecte de tota la peça.
Dividiu els circuits de refrigeració per la càrrega de calor i la necessitat de control
És possible que les cantonades pesades, les regions de pessic, les insercions del coll i les característiques profundes no alliberin calor a la mateixa velocitat que una paret recta prima. Diversos circuits identificables permeten diagnosticar i equilibrar aquestes regions. Documenteu l'entrada, la sortida i la direcció de cada circuit. No connecteu un motlle a l'aigua de la planta en funció només del diàmetre de la mànega; verificar el cabal, la pressió, la temperatura, la qualitat de l'aigua i la caiguda de pressió requerits per a l'eina final.
Un estudi d'elements finits publicat de refredament per extrusió per bufat va examinar el material del motlle, la transferència de calor interna, el gruix de la part i la temperatura inicial de paris com a variables que afecten el camp de temperatura i el temps d'obertura del motlle. Aquesta investigació no ofereix una promesa de temps de cicle per a un projecte Kinggle, però reforça per què una cotització del motlle ha de definir tant els supòsits de disseny tèrmic com de procés.
Localitzeu els respiradors on l'aire pugui quedar atrapat
A mesura que el parís s'expandeix, l'aire queda entre la seva superfície exterior i la cavitat. Sense una ruta de sortida, aquest aire pot retardar el contacte i contribuir a la textura incompleta, les línies d'arrossegament o els detalls mal formats. ElGuia de disseny d'emmotllament per extrusió per bufat Custom-Pakdescriu la ventilació de la línia de separació i els orificis de ventilació de la cavitat a prop d'insercions o característiques profundes. La mida exacta de la ventilació i la dotació de marca de testimoni encara depenen de la peça i del material.
La neteja és part del disseny de la ventilació
Les ventilacions poden perdre eficàcia quan s'acumulen residus, pols o material degradat. L'arxiu de dibuix i manteniment del motlle ha de mostrar on es troben les ventilacions, com es connecten a l'atmosfera i com s'inspeccionen sense danyar la cavitat. Feu un seguiment dels canvis de superfície o farciment per posició abans d'augmentar la pressió de buf per compensar un camí bloquejat.
El treball de gran brillantor és un projecte tèrmic independent
Les eines més fredes poden afavorir l'eliminació de la calor, mentre que la replicació de la superfície pot exigir una estratègia diferent de temperatura de cavitat. Un estudi revisat per parells de 2023 va demostrar l'emmotllament per extrusió per bufat a temperatura variable en una caixa d'aleró d'automòbils ABS mitjançant calefacció i refrigeració per aigua controlades. Això és una prova d'un enfocament especialitzat, no una prova que cada ampolla hauria d'utilitzar eines variotherm. Establiu els requisits d'aspecte aviat perquè el motlle i el cicle es puguin dissenyar junts.
L'acabat del coll, el mètode de bufat i el deflashing són una interfície
El sistema de tancament estableix dimensions funcionals a la part superior d'una ampolla. Proporcioneu el dibuix de la tapa o del tancament, la superfície de segellat, el detall de la rosca o de l'enganxament, la funció de manipulació i les condicions de retallada permeses. Decidiu si l'acabat es forma, es calibra, es escaria o es talla en una operació posterior. No cites "coll estàndard" sense una revisió controlada del dibuix.
Relaciona l'eina amb la disposició de bufat
El bufat superior, el bufat inferior i les agulles col·loquen l'aire i el maquinari de manera diferent. El pin de cop també pot participar en la calibració del coll o en la manipulació del flaix. Confirmeu les separacions de carrera, centratge, refrigeració, segellat i col·lisió amb la màquina Kinggle seleccionada en lloc de deixar que el fabricant de motlles les dedueixi només de l'ampolla.
Comproveu els mesuradors aigües avall amb la mateixa dada
Un coll pot semblar net, però encara falla l'aplicació o el segellat de la tapa. Acordeu quines dades i mesuradors s'utilitzen en la prova del motlle, les proves de fuites i la qualificació de la línia d'ompliment. Preserveu la identitat de l'indicador i l'estat de calibratge al registre d'acceptació. Si un tallador automàtic canvia el coll després de l'emmotllament, inspeccioneu l'estat d'acabat en lloc de només la mostra modelada.
Comparació original: referències de màquines Kinggle per al cribratge d'ajustament de motlles
La taula següent extreu camps relacionats amb el motlle de cinc pàgines de productes Kinggle actuals. Abarca màquines contínues i acumuladores perquè els compradors puguin veure per què la capacitat nominal del contenidor no pot substituir un dibuix d'interfície d'eines.
| Model publicat | Classe de màquina | Referència màxima del contenidor | Mida de la placa del motlle (W×H) | Mida màxima del motlle publicat (W×H) | Interval de gruix del motlle | Força de subjecció |
|---|---|---|---|---|---|---|
| KGB2L | Estació contínua, única | 2 L | 380 × 430 mm | 360 × 380 mm | 160-300 mm | 40 kN |
| KGB5L | Estació contínua, única | 5 L | 368 × 450 mm | 410 × 450 mm | 200-310 mm | 65 kN |
| KGB15L | Estació contínua, única | 15 L | 500 × 550 mm | 580 × 500 mm | 300–380 mm | 165 kN |
| KGB80A | Acumulador, motlle fix | 30 L | 750 × 860 mm | 520 × 860 mm | 360–420 mm | 215 kN |
| KGB90A | Acumulador, motlle fix | 60 L | 960 × 980 mm | 700 × 980 mm | 460–550 mm | 280 kN |
Tres troballes que importen abans de l'alliberament del motlle
En primer lloc, els litres no defineixen l'orientació del motlle.La referència contínua de 15L publica una fila màxima de motlles més àmplia però més curta que la referència de l'acumulador de 30L. L'arquitectura i la forma de la part importen al costat del volum.
En segon lloc, el gruix del motlle té el seu propi rang.Una cavitat pot adaptar-se a les dimensions de la cara indicades i encara quedar fora del gruix o disposició d'obertura permès. Les plaques posteriors, les insercions i les connexions de refrigeració s'afegeixen al conjunt.
En tercer lloc, la força de tancament pertany al producte i al procés.Un valor de pàgina de màquina és força disponible, no evidència que cap motlle dins del sobre sigui adequat. L'àrea projectada, les condicions de bufat, la demanda de pessic i la construcció del motlle requereixen una revisió d'enginyeria.


El material del motlle, les insercions i l'acabat superficial han de seguir el deure de producció
El material d'eines afecta la transferència de calor, la mecanització, la reparació, el desgast i el cost. El volum de producció per si sol no és suficient per triar-lo. Tingueu en compte la resina, les especificacions de la superfície, el servei de pessic, les condicions abrasives o corrosives, les característiques en moviment, la capacitat de manteniment i l'estratègia de reparació acceptada.
Material base del motlle
Demaneu l'aliatge o grau exactes, el tractament tèrmic si escau, el mètode de fabricació de cavitats i la base de disseny tèrmic. "Motlle d'alumini" o "motlle d'acer" és massa ampli per a la comparació.
Insercions substituïbles
Les insercions de coll, pessic, desgast, fil o ventilació poden localitzar el manteniment i permetre un material diferent amb una característica exigent. Identificació de la inserció de registre i abast de recanvi.
Textura i gravat
Especifiqueu fitxers d'il·lustració, orientació, acceptació de profunditat/aparença, interacció de ventilació i control de revisió. Confirmeu com el procés reproduirà la superfície sol·licitada.
Protecció i emmagatzematge
Definir neteja, protecció contra la corrosió homologada, drenatge d'aigua, panys de transport, punts d'elevació i condicions d'emmagatzematge. Preserveu les vies d'aigua i pessigueu les superfícies durant el temps d'inactivitat.
La recomanació material del fabricant d'eines hauria d'indicar els seus supòsits i exclusions. Quan compareu dues cotitzacions, comproveu si totes dues inclouen els mateixos materials d'inserció, abast de refrigeració, gravat, acabat superficial, mànegues, accessoris, maquinari d'elevació, treballs de prova i peces de desgast de recanvi.
Prova de fàbrica: demostra el motlle com un procés repetible
Una primera ampolla acceptable demostra que el sistema pot formar la peça una vegada. L'acceptació de la producció requereix una tirada estable amb condicions traçables. El següent flux de treball és una estructura d'evidència recomanada, no una afirmació que tots els projectes Kinggle ja utilitzen el mateix protocol.
- Confirmeu la identitat.Màquina d'enregistrament, motlle, insercions, eines de matriu, grau/lot de material, condició de color o rectificat i revisió de receptes.
- Estabilitzar les condicions.Registra les temperatures reals, el subministrament/retorn d'aigua de refrigeració, les condicions de bufat i les etapes del cicle després que el procés arribi a l'estat acordat.
- Inspeccioneu l'eina.Comproveu el tancament de la línia de separació, l'alineació, les fuites d'aigua i d'aire, l'estat de ventilació, les superfícies de pessic i el moviment segur.
- Mostra per posició.Manteniu la identitat de la cavitat, la sortida i l'estació mitjançant el pesatge, el mesurament de la paret, el retall i les proves funcionals.
- Mesureu l'estat acabat.Incloeu els efectes d'escariat, punxonat, descabellat o altres passos d'acabat inclosos.
- Registra totes les pèrdues.Registre de rebutjos, aturades, alarmes, correccions manuals i interrupcions aigües avall durant el període acordat.
- Deseu la línia de base.Aprovar conjuntament la revisió del dibuix, la recepta, les fotografies, les mesures, els mesuradors i obrir les accions correctores.
Diagnosticar patrons abans de canviar la recepta
| Patró observat | Eina o àrees de procés a inspeccionar | Evidència a recollir |
|---|---|---|
| Soldadura de cua feble o inconsistent | Posició de Parison, detall de pessic, tancament de motlle, temperatura local, alleujament del flaix i descabellat | Mostres de soldadura marcades per posició, massa bruta, seqüència tancada i prova funcional |
| Textura deficient o detall incomplet | Ventilacions, ubicació de l'aire atrapat, estat de la cavitat, contacte i temperatura | Mapa de defectes, inspecció de ventilació, condicions reals del procés i fotos de cavitats |
| Deformació després de l'expulsió | Distribució de paret, equilibri de refrigeració, temps d'expulsió, manipulació i postrefrigeració | Temperatura/flux per circuit, controls dimensionals cronometrats i mapa de parets |
| Flaix d'un costat | Alineació, paral·lelisme de platina, superfície de separació, muntatge de motlles i centratge de paris | Historial de posicions, inspecció de tancament i peces repetides abans/després de la correcció |
| Cicle lent o variable | Restricció del circuit de refrigeració, regions calentes, gruix de la part, ventilació i retard aigües avall | Temps de cicle, condicions de subministrament/retorn i registre de parada |
Utilitza Kinggle'sFlux de treball de proves de l'HMIquan les alarmes o els canvis de seqüència acompanyen un problema de motlle. Portar els punts d'inspecció homologats alpla de manteniment preventiuen comptes d'esperar que la qualitat de les peces es desviï.
RFQ del motlle de bufat i llista de verificació de revisió del disseny
- Fitxer controlat 2D/3D, revisió, capacitat, dimensions màximes i contingut previst.
- Dibuix de tancament i acabat de coll, mostres de taps, dades de segellat i estat de retallat acabat.
- Grau exacte de la resina, color/additius, pla de rectificat/PCR i informació del proveïdor de material.
- Pes acabat, paris brut estimat i recorregut flash.
- Ubicacions dimensionals i de paret crítiques amb mètodes de prova i límits d'acceptació.
- Proves funcionals de fuites, caigudes, càrrega superior, parell, mediambientals o altres específiques del projecte.
- Model de màquina, estació i recompte de cavitats, plànol de sortida del capçal d'encuny i distància del centre de paris.
- Interfície de platina/muntatge, embolcall del motlle, gruix, obertura, pinça i disposició de pins de bufat.
- Línia de separació, pinch-off, butxaca flash, inserció del coll, ventilacions, circuits de refrigeració i acabat superficial.
- Interfícies per treure, tallar, proves de fuites, transport i manipulació de ferralla.
- Material de l'eina, graus de plaquita, duresa/tractament si escau, recanvis i mètode de reparació.
- Quantitat de material de prova, durada de l'execució, mostres, mesuradors, registre de dades i responsabilitat d'acceptació.
- Disposició general, punts d'elevació, massa del motlle/centre de gravetat i procediment de canvi aprovat.
- Límit de l'abast: motlle, eines de matriu, accessoris, mànegues, dibuixos, formació, embalatge i articles subministrats pel comprador.
Per als serveis de fàbrica, connecteu els circuits de motlle finals i la disposició de bufat a Kinggle'sGuia de planificació d'utilitat i disseny. Per a la classe de màquina i la seqüència de producció, utilitzeuguia d'emmotllament per extrusió contínua per bufati confirmeu si cal una plataforma acumuladora per a la part final.
Preguntes freqüents
Quina diferència hi ha entre un motlle de bufat i un capçal de matriu de modelat per bufat?
El capçal de la matriu forma el parís fos abans de l'emmotllament. El motlle de bufat es tanca al voltant d'aquest parís, el segella, rep l'aire de bufat, refreda la peça i defineix la seva forma externa. Són sistemes d'eines separats però connectats.
Quina informació es necessita per dissenyar un motlle d'extrusió per bufat?
Proporcioneu la peça controlada i els dibuixos de tancament, el grau de resina, els pesos de paris acabat i brut, les parets i dimensions crítiques, les proves funcionals, l'objectiu de sortida, la interfície de la màquina, el pla de cavitats, el mètode de retall i les utilitats de fàbrica.
Per què és important el disseny de pessic en l'emmotllament per extrusió per bufat?
El pinch-off comprimeix i segella el material de paris calent i ajuda a definir on es separa el flaix. La seva geometria interacciona amb el material, el gruix del parís, el tancament del motlle, la temperatura, l'alleujament del flaix i el descobriment, per la qual cosa s'ha de validar en el projecte real.
Per què un motlle d'extrusió per bufat necessita ventilacions?
L'aire pot quedar atrapat entre la parís i la cavitat en expansió. Les ventilacions li donen una via d'escapament perquè el parís pugui contactar amb la superfície del motlle i reproduir la forma i el detall desitjats.
Com afecten els canals de refrigeració el temps del cicle de modelat per bufat?
Els circuits de refrigeració eliminen la calor fins que la peça es pugui alliberar sense una deformació inacceptable. La regió calenta més lenta pot limitar el cicle, de manera que s'han d'avaluar conjuntament la disposició del circuit, el flux, la temperatura, el material del motlle i la distribució de la paret.
Un motlle de bufat existent pot adaptar-se a una màquina diferent?
Possiblement, però no ho assumis. Comproveu l'amplada, l'alçada, el gruix del motlle, la massa, el muntatge, l'obertura, la pinça, la posició de la clavilla de bufat, els serveis públics, el camí de sortida, l'alineació del capçal i els controls de la màquina receptora.
He de triar un motlle de bufat d'alumini o d'acer?
L'elecció depèn del rendiment tèrmic, el deure de producció, la resina, els requisits de superfície i desgast, l'estratègia d'inserció, la capacitat de reparació, el termini de lliurament i el cost. Demaneu el grau exacte i els supòsits de disseny en lloc de seleccionar només el nom del metall.