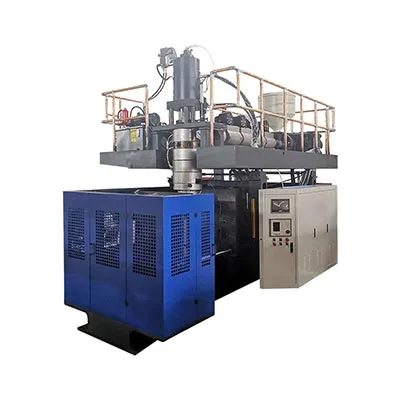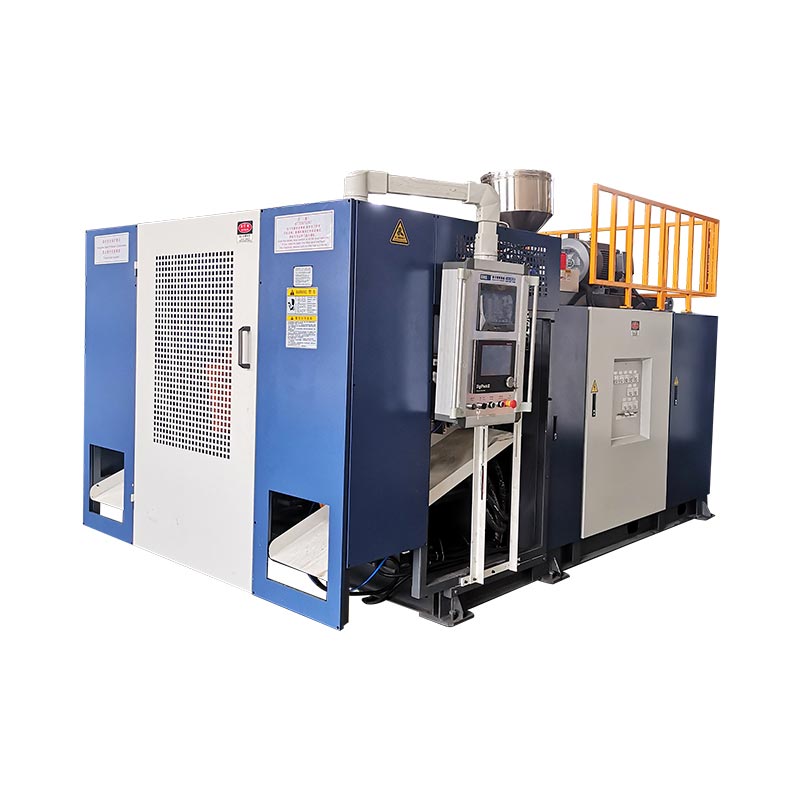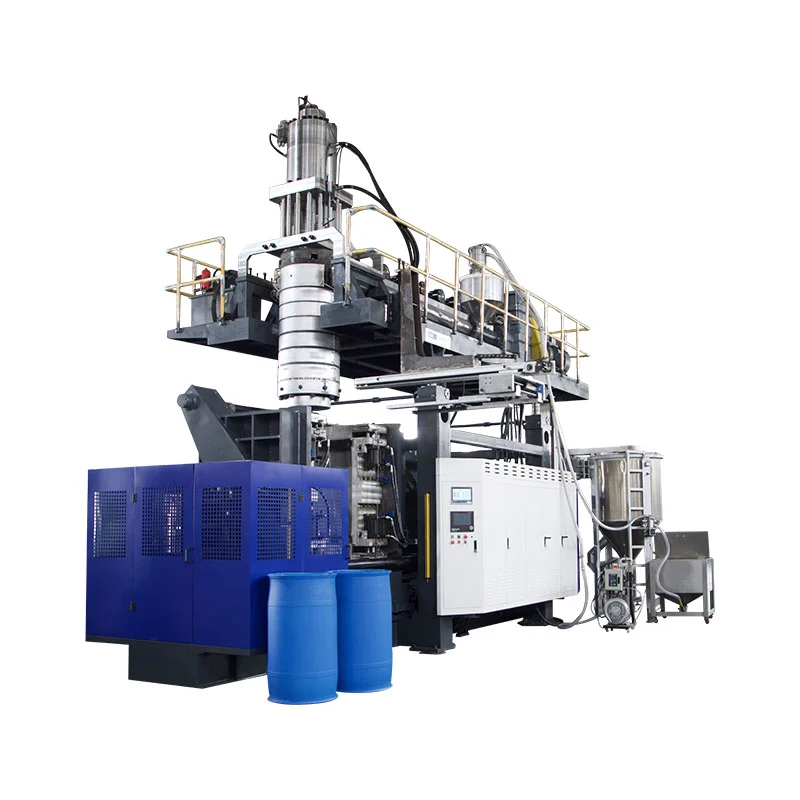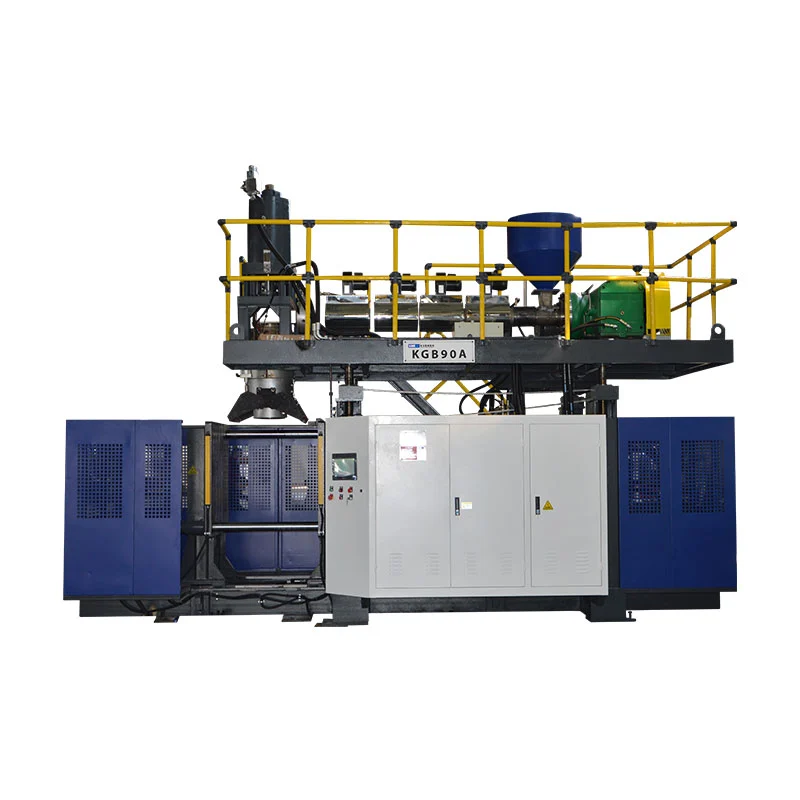

Trieu el Kinggle KGB90A quan el producte aprovat pugui utilitzar el disseny d'una extrusora única publicada i no requereixi els dos corrents de fusió del KGB90AP, després de definir les proves de material, sortida i producte.Trieu el KGB90AP quan l'especificació del producte demani realment una extrusió de doble capa o de doble color, perquè la seva pàgina de producte actual inclou dos cargols de 70 mm i els dos fluxos de material s'han d'inspeccionar per separat. Abans de qualsevol elecció, confirmeu l'embolcall del motlle, la massa bruta de paris, la resina, l'estructura de la paret, la sortida acceptada i les utilitats de fàbrica amb la peça acabada en lloc de confiar només en l'etiqueta de capacitat de 60 L.

Cinc decisions a prendre abans de demanar pressupost
- Un corrent de fusió o dos
- Massa bruta màxima de paris
- Mida del motlle i interfícies acabats
- Sortida acceptada amb el producte real
- Màquina i abast d'utilitat de línia completa
KGB90A
Publicat amb un cargol de 90 mm i un motor d'extrusora de 45 kW. Comenceu aquí per un concepte de producte únic, subjecte a la confirmació del projecte.
KGB90AP
Publicat amb dos cargols de 70 mm i dos motors extrusores de 22 kW. El seu propòsit declarat és la producció de doble capa o de doble color.
| Element publicat | KGB90A | KGB90AP | Significat de la selecció |
|---|---|---|---|
| Capacitat màxima del contenidor | 60 L | 60 L | La capacitat nominal no demostra que una peça específica s'ajusti. |
| Disposició de l'extrusora | Un cargol de 90 mm | Dos cargols de 70 mm | Aquesta és la principal diferència de model per a l'estructura de la paret i el color. |
| Potència del motor de l'extrusora | 45 kW | 2 x 22 kW | Les classificacions del motor instal·lat no són resultats energètics del producte. |
| Capacitat de fusió HDPE publicada | 130 a 160 kg/h | 130 a 160 kg/h | Confirmeu la capacitat amb la demanda real de resina i paris. |
| Capacitat de l'acumulador | 6,6 L | 6,6 L | Comproveu el volum i la massa del tir amb la paris completa. |
| Pes de l'acumulador de PE publicat | 4,95 kg | 4,95 kg | Només el pes de la part exclou el flaix, les cues i la dotació del procés. |
| Força de subjecció | 280 kN | 280 kN | L'àrea projectada i la demanda del procés encara requereixen una revisió. |
| Mida màxima del motlle, W x H | 700 x 980 mm | 700 x 980 mm | El conjunt del motlle acabat ha d'ajustar-se a les dues dimensions. |
| Interval de gruix del motlle | 460 a 550 mm | 460 a 550 mm | Inclou insercions, plaques posteriors i detalls de muntatge. |
| Mida de la màquina, L x W x H | 5,45 x 3,5 x 4,2 m | 5,45 x 3,5 x 4,2 m | Aquest és l'embolcall de la màquina, no la cèl·lula de producció completa. |
| Pes de la màquina | 14 t | 15 t | Utilitzeu la disposició general final per a la fonamentació i la manipulació. |
Font: actual KingglePàgina del producte KGB90AiPàgina del producte KGB90AP, comprovat el 9 de setembre de 2026. Les xifres són referències publicades, no una garantia per a totes les configuracions.
La primera decisió és l'estructura de la paret, no l'etiqueta 60L
Tots dos models porten la mateixa capacitat nominal de 60 L. Aquesta etiqueta compartida no els fa intercanviables. La taula de productes KGB90A enumera un cargol de 90 mm. La taula KGB90AP enumera dos cargols de 70 mm. Kinggle afirma que el sistema de doble extrusió està pensat per a la producció de doble capa o de doble color.
Comenceu amb el dibuix del producte. Marqueu cada capa de paret, regió de color i flux de material necessaris. Digues per què existeix cadascuna. Una segona extrusora està justificada per un requisit de producte. No s'ha d'afegir només perquè una màquina més complexa sona més capaç.
Per a un producte d'un sol flux, el KGB90A és l'arquitectura publicada més senzilla. La proposta final encara necessita una revisió de material i eines. La pàgina enumera PE, PP i ABS com a famílies de materials, però aquesta llista no demostra que totes les qualificacions es processaran amb la mateixa sortida. El comportament de la fusió, la geometria del producte i les proves d'acceptació segueixen sent els inputs del projecte.
Per a un producte especificat de doble capa o de doble color, el KGB90AP proporciona els dos fluxos d'extrusió publicats. La cita ha d'anar més enllà. Hauria d'identificar quina resina o color alimenta cada corrent. També ha d'indicar la relació de la capa objectiu, el mètode de posada en marxa i el pla d'inspecció. Dues extrusores creen capacitat. No defineixen per si mateixos una especificació de paret acabada.
Eviteu confondre capes amb sortides de matriu o cavitats de motlle. Una capa recorre la paret del producte. Una sortida de matriu forma una parís. Una cavitat forma una part. de Kingglecap, cavitat i guia de capessepara aquests recomptes. Posa cada compte a la seva pròpia línia de RFQ.
Què diuen les dues taules publicades sobre la plataforma compartida
Les taules de models actuals mostren un sobre de formació comú. Tots dos indiquen una força de tancament de 280 kN i una placa de motlle de 960 x 980 mm. Tots dos mostren una mida màxima de motlle de 700 x 980 mm. El gruix del motlle publicat és de 460 a 550 mm. La capacitat de l'acumulador indicada és de 6,6 L, amb un pes de l'acumulador de PE de 4,95 kg.
Aquestes similituds fan que la disposició de l'extrusora sigui més visible. El KGB90A utilitza un cargol de 90 mm amb un motor d'extrusora de 45 kW. El KGB90AP utilitza dos cargols de 70 mm amb dos motors de 22 kW. Ambdues pàgines publiquen un rang de capacitat de fusió HDPE de 130 a 160 kg/h.
No afegiu les dues xifres de capacitat del KGB90AP tret que la taula presenti de manera explícita sortides separades. No ho fa. La gamma publicada ja descriu el model. Un disseny de doble extrusora pot dividir la fusió bruta entre corrents, però la relació de capa aprovada decideix la demanda real de cada corrent. La fàbrica necessita aquesta proporció abans de dimensionar la manipulació de la resina i fer una prova.
Les dimensions de la màquina també es publiquen iguals a 5,45 x 3,5 x 4,2 m. El pes indicat canvia de 14 t per a KGB90A a 15 t per a KGB90AP. Aquesta diferència d'una tona és útil per a la planificació primerenca. No n'hi ha prou per al pla final de cimentació, aixecament o enviament.
Les dues taules també porten la mateixa etiqueta de cicle sec. Tracteu-lo només com una referència de moviment de màquina. No identifica un recipient de prova, resina, pes de part, temps de refredament o regla de rebuig. Un article de producte hauria de deixar clar aquest límit en lloc de convertir una línia de catàleg en una promesa de producció.
On el KGB90A és el punt de partida més directe
El KGB90A és el model d'una sola extrusora en aquesta comparació. La seva pàgina publicada enumera un cargol de 90 mm, una relació L/D de 24 i un motor d'extrusora de 45 kW. Kinggle també enumera un controlador de gruix MOOG 100, un braç robot i un sistema de bufat inferior com a part de la descripció estàndard del model.
Aquest disseny és un punt de partida pràctic quan el producte aprovat utilitza un corrent de fusió. Les possibles aplicacions enumerades per Kinggle inclouen barrils d'embalatge de productes químics, galledes apiladores, dipòsits d'aigua exteriors, dipòsits de cotxes, joguines, peces d'automòbil, caixes d'eines i barreres de trànsit. La llista mostra l'amplitud del producte. No certifica que tots els articles d'aquests grups s'ajustin a un motlle o a una recepta.
Envieu la peça real abans d'assumir l'ajust. Un dipòsit estret de 60 litres i una caixa d'eines de 60 litres d'ample poden tenir zones projectades molt diferents. Els seus motlles també poden diferir en amplada, alçada i gruix. Les nanses, els embussos profunds, les insercions i les línies de separació afecten la càrrega de fixació i paris requerida. El volum màxim de producte és només un valor de cribratge.
La disposició d'una sola extrusora també fa que el camí del material sigui més fàcil de definir. Hi ha un corrent principal de resina per assecar, alimentar, acolorir i purgar. Això no elimina el treball del procés. Els canvis de resina, els canvis de color i les regles de rectificat encara afecten la posada en marxa i el canvi. ElGuia de HDPE i PPexplica per què només els noms dels materials no defineixen la recepta.
Trieu KGB90A només quan el requisit del producte ho admeti. Si el comprador afegeix més tard una segona capa o un flux de color visible per separat, aquest canvi pot afectar el paquet complet d'extrusió i capçal de matriu. És més barat assentar l'estructura de la paret abans que el disseny de la màquina es congeli.
Què afegeix el KGB90AP i què encara necessita del comprador
Kinggle descriu el KGB90AP com el model de doble extrusió per a treballs de doble capa o de doble color. La seva taula actual enumera dos cargols de 70 mm i dos motors extrusores de 22 kW. La capacitat màxima del contenidor publicada, les dades de subjecció, l'embolcall del motlle i les xifres de l'acumulador coincideixen amb la taula KGB90A.
El corrent d'extrusió addicional és la diferència definitòria. Permet al projecte alimentar dos corrents de fusió especificats al sistema de capçal de matriu. Aquests fluxos poden representar dos colors o una estructura de capes dissenyada. El comprador ha de proporcionar el parell de materials i la relació necessària entre ells. No s'ha d'assumir la compatibilitat amb les paraules "doble capa".
El control de capes també necessita un mètode d'inspecció. Decidiu si la fàbrica comprovarà el gruix total de la paret, la distribució individual de la capa, el límit del color, l'aspecte o una prova de rendiment específica del producte. Indica on es seccionarà o mesurarà la peça. Un resultat aprovat necessita un dibuix o pla de control, no una opinió visual a la màquina.
La pàgina publicada KGB90AP també anomena caixes d'eines, envasos químics i joguines com a aplicacions. Cadascun pot imposar diferents exigències sobre la forma de la paret i la col·locació del color. Una caixa d'eines pot tenir característiques profundes i una àmplia àrea projectada. Els envasos químics poden requerir un material definit i una especificació de rendiment. Les peces de joguina poden aportar requisits d'aspecte i límit de color. La proposta de la màquina ha de seguir la peça real.
El Kinggle acollitManual de MOOG DigiPack IIIexplica que els perfils de paret acumulador-màquina estan relacionats amb la posició de l'acumulador durant l'expulsió. Això admet la col·locació del perfil al llarg del parís. No controla automàticament la proporció de capes del comprador. El disseny d'extrusió i capçal de matriu ha de respondre a aquest requisit separat.
Un producte de 60 L encara ha d'encaixar el motlle i l'acumulador
El volum nominal és una prova d'ajust final deficient. Dos productes buits poden contenir el mateix volum alhora que exigeixen motlles molt diferents. Comenceu amb l'amplada, l'alçada i la profunditat màximes de la peça. Afegiu la línia de separació, el pessic, les butxaques de flaix, la interfície de coll o de fons, insercions, connexions de refrigeració i plaques de muntatge.
Compareu el conjunt del motlle acabat amb la finestra de la màquina publicada. Les dues pàgines de 60L indiquen una mida màxima de motlle de 700 x 980 mm i un rang de gruix de 460 a 550 mm. El plat es mostra a 960 x 980 mm. Aquestes xifres permeten la detecció anticipada. Els dibuixos aprovats de la màquina i el motlle han de confirmar la interfície final.
A continuació, comproveu la parís. La massa bruta de parís inclou el producte acabat, el flaix, les cues i qualsevol material de procés capturat durant la conformació. Les dues pàgines de producte indiquen un pes acumulador de PE de 4,95 kg. No compareu aquest nombre només amb el pes de la part acabada. Utilitzeu el tir brut complet i confirmeu la resina real.
El parís també ha d'assolir la longitud i la forma requerides abans que la gravetat o el refredament el distorsionen. La programació de paret distribueix el material al llarg d'aquesta longitud. Les cantonades profundes, les nanses i les seccions amples poden estirar el parís de manera diferent. de KinggleGuia de programació parisonmostra com s'ha de comprovar el perfil amb les ubicacions mesurades de la paret.
Finalment, reviseu la demanda de pinces i l'obertura del motlle. L'àrea projectada, la pressió de bufat i la geometria de la peça afecten la càrrega de conformació. Les insercions i l'extracció de peces afecten l'espai d'obertura. ElGuia de disseny del motlle d'extrusió per bufatproporciona una llista de verificació de la interfície més completa.
No vengueu la figura del cicle sec com a producte acabat
Les dues pàgines de productes actuals indiquen "500 PC/HR" com a sortida de cicle sec. L'etiqueta importa. Un cicle sec no demostra que cap dels dos models pugui fabricar 500 productes acceptats de 60 L per hora. No inclou una peça identificada, pes brut de paris, material, gruix de paret, requisit de refrigeració o procés aigües avall.
La producció real comença amb el cicle de producció complet. L'acumulació i l'expulsió de paris han de coincidir amb el tancament del motlle. El bufat, el refredament, l'escapament, l'obertura i l'extracció de peces han d'acabar. La retallada i la manipulació aigües avall també han de seguir el ritme. Una part rebutjada no pertany a la sortida acceptada.
El rang de capacitat de fusió de HDPE publicat és un altre límit. Les dues pàgines indiquen de 130 a 160 kg/h. Compareu aquest rang amb la demanda bruta de material, no només amb el pes de la peça acabada. La demanda horària bruta inclou tots els components de paris i la taxa d'esdeveniments prevista. La condició real de la resina i el procés poden canviar el resultat.
Utilitza Kinggle'sguia de temps de cicleper identificar l'esdeveniment limitant. A continuació, compta les peces acceptades en una tirada estable. Registre el pes de la peça, la distribució de la paret, les dimensions i les proves funcionals requerides. Un moviment ràpid de la màquina té poc valor quan el producte necessita més refrigeració o la línia rebutja peces.
L'energia ha d'utilitzar el mateix denominador de sortida acceptat. Les dues taules públiques marquen un rang de 35 a 45 kW com a consum mitjà d'energia. Els quilowatts descriuen la potència mitjana, no l'energia per part. ElGuia de mesura de l'energiaexplica com mesurar kWh per producte acceptat. Mantingueu aquest resultat lligat a la prova real.
La cèl·lula de producció és més gran que l'embolcall de la màquina publicada
Les dues pàgines de 60L publiquen les mateixes dimensions de la màquina: 5,45 m de llarg, 3,5 m d'amplada i 4,2 m d'alçada. Aquesta és una primera comprovació útil. No mostra passadissos de servei, sistemes de materials, posicions d'operador, manipulació de motlles, descàrrega de peces o equips aigües avall.
Construeix la cel·la al voltant del flux de producte. Marca per on entra la resina i per on surten les peces acabades. Deixeu espai per al robot, el retall, la inspecció i el material rebutjat. Mostra la ruta de canvi de motlle. Mantingueu l'accés als escalfadors, al sistema hidràulic, al capçal de la matriu i al gabinet de control. La disposició general final hauria d'identificar aquestes interfícies.

Les utilitats també pertanyen a la configuració seleccionada. Sol·liciteu la càrrega final connectada, la tensió d'alimentació, la necessitat d'aire d'entrada de la màquina i la necessitat d'aigua de refrigeració. Incloeu tots els auxiliars locals. No dissenyeu la planta a partir de la taula d'un model similar. Les opcions i el disseny elèctric local poden canviar el paquet final.
de KinggleGuia de requisits d'utilitatsepara la càrrega connectada de la demanda operativa. També cobreix el flux d'aire comprimit, la refrigeració i la disposició. Utilitzeu-lo amb el full d'utilitat del projecte i el dibuix final de la màquina. El pla del lloc s'ha d'aprovar abans de l'enviament de la màquina.
Comproveu la ruta vertical amb la mateixa cura que el terra. L'alçada publicada no inclou totes les accions d'elevació o obstacles del lloc. Revisar les portes, l'estructura del sostre, l'accés a la grua i el camí utilitzat per a la manipulació del motlle. Mostra les plataformes de manteniment i els guàrdies oberts al disseny. Una màquina pot cabre dins de l'edifici i encara ser difícil d'instal·lar o de reparar.
Completa la revisió amb la línia aigües avall. Una gran part necessita espai per estabilitzar, retallar i moure's sense danys. Confirmeu el punt de caiguda del robot, l'amplada del transportador i la posició d'inspecció. Si el procés torna el flaix a un molinet, marqueu també aquesta ruta. Aquests detalls sovint decideixen on pot seure la màquina.
Creeu la RFQ al voltant de vuit evidències del producte
Una sol·licitud de model sense un paquet de peces deixa obertes les decisions més grans. de Kinggleprocés de vendademana fotos o dibuixos del producte, pes, mida, material, gruix, rendiment i necessitats de resistència química. Per a la decisió KGB90A i KGB90AP, organitzeu aquesta informació en aquest ordre.
- Envieu el dibuix de la peça controlada.Inclou dimensions generals, detalls del coll o de la interfície, límits de la línia de partida i la darrera revisió.
- Indica la massa bruta i la massa acabada.Separeu el pes del producte acabat del flash, les cues i altres materials de procés.
- Definiu cada corrent de material.Doneu el grau de la resina, el proveïdor, el color, la regla de rectificat i qualsevol relació necessària entre corrents.
- Descriu l'estructura de la paret.Marqueu un flux, doble capa o doble color. Afegiu el mètode d'inspecció i els límits d'acceptació.
- Proporcioneu el paquet del motlle.Envieu l'amplada final, l'alçada, el gruix, el pes, la disposició de refrigeració, els punts de muntatge, les insercions i la interfície de bufat.
- Estableix la sortida acceptada.Definir parts comercialitzables per hora, torns planificats, tractament de rebutjos i el procés aigües avall que ha de seguir el ritme.
- Enumera les condicions de fàbrica.Inclou la tensió, la freqüència, l'aire comprimit, l'aigua de refrigeració, l'alçada del sostre, l'accés d'elevació i la superfície disponible.
- Posa't d'acord en el judici.Anomena la resina, el motlle, la durada de la prova, els controls de qualitat, el recompte de sortida, el límit energètic i els documents necessaris abans de l'acceptació.
Demaneu una resposta que separi les dades del model estàndard de les dades específiques del projecte. La taula estàndard ajuda a comparar la plataforma. L'acord tècnic ha de descriure la configuració ordenada. Conserveu els números de revisió al dibuix del producte, al dibuix del motlle, al full d'utilitat i al pla d'acceptació.
Utilitza elGuia de prova d'acceptació de fàbricaper definir la carrera. Si l'energia relacionada amb el producte forma part de la decisió, EUROMAP 46.2 proporciona un mètode de mesura per a una màquina, motlle i producte determinats. El mètode també requereix que el producte compleixi els requisits del client.
de Kingglepàgina de descàrregaproporciona taules de paràmetres i documents del controlador per a la seva revisió. Confirmeu que cada document coincideix amb el model final i el paquet de control. Un manual per a una màquina similar és útil, però no anul·la el fitxer tècnic ordenat.
Demaneu a les dues parts que signin el mateix conjunt de dades abans de començar la fabricació. Una estructura de paret canviada pot alterar l'elecció de l'extrusora. Un parís més pesat pot canviar la revisió del tir. Un motlle més gran pot canviar l'ajust de la màquina. El control de revisions evita que una cotització anticipada es converteixi per accident en la base d'acceptació final.
La RFQ també hauria d'indicar quins articles romanen oberts. Els exemples típics inclouen el grau final de resina, les connexions de refrigeració del motlle o l'automatització aigües avall. Doneu a cada punt obert un propietari i una data de venciment. Aleshores, la fàbrica pot separar les entrades de disseny de la màquina confirmades de la informació que encara necessita l'aprovació del comprador.
Trieu el model que coincideixi amb el producte aprovat
El KGB90A i el KGB90AP comparteixen molts límits de formació publicats. Per tant, l'elecció del model comença amb l'arquitectura d'extrusió. Utilitzeu KGB90A com a punt de partida per a un concepte d'un sol flux aprovat. Utilitzeu KGB90AP quan es necessiten dos corrents d'extrusió per a la capa o l'estructura de color especificada.
No utilitzeu la complexitat del model com a substitut de la definició del producte. Una màquina de doble extrusió necessita dues vies de manipulació de materials, un mètode d'arrencada definit i un pla d'inspecció de capa o color. Si el producte no necessita aquestes funcions, afegeixen feina sense crear un avantatge de producte acceptat.
No trieu KGB90A només perquè el pes de la màquina indicat és inferior. L'ajust del motlle, la demanda bruta de paris i la sortida acceptada són més importants. Un producte d'un sol flux encara pot exigir una programació acurada de la paret, refrigeració i manipulació de peces. La prova del producte ha de demostrar el resultat complet.
Si el comprador espera productes futurs, enumereu-los ara. Comproveu el motlle més gran i el parís brut més pesat. Marqueu qualsevol requisit futur de doble capa o doble color. A continuació, decidiu si l'arquitectura addicional pertany a la primera compra o a una línia posterior. Manteniu les idees futures no confirmades separades de la prova d'acceptació actual.
Abans de l'enviament, executeu la part acordada amb el material acordat. Anoteu la recepta, els resultats de qualitat, la producció acceptada i les condicions d'utilitat. Utilitza elllista de verificació d'iniciper a la posada en marxa i elguia de canviquan la família de productes inclou diversos motlles o colors.
Preguntes freqüents
Quina és la diferència principal entre KGB90A i KGB90AP?
La taula actual KGB90A enumera un cargol de 90 mm i un motor d'extrusora de 45 kW. La taula KGB90AP enumera dos cargols de 70 mm i dos motors de 22 kW. Kinggle descriu KGB90AP com l'opció de doble extrusió per a productes de doble capa o de doble color. Moltes dimensions de conformació publicades són, d'altra banda, les mateixes.
Una qualificació de capacitat de 60 L significa que cada producte de 60 L s'adaptarà?
No. El volum és només un valor de cribratge primerenc. El motlle acabat ha d'ajustar-se a la platina, les dimensions màximes del motlle, el rang de gruix i la disposició d'obertura. El parís brut ha d'ajustar-se al requisit de l'acumulador. També cal revisar l'àrea projectada, la demanda de pinces, les insercions, la refrigeració i l'eliminació de peces.
Les 500 peces publicades per hora es poden utilitzar com a sortida de producció?
No. Les dues pàgines anoten aquesta xifra com a sortida de cicle sec. No identifica un producte modelat, resina, pes, temps de refredament, regla de rebuig o configuració aigües avall. La producció de producció s'ha de mesurar com a parts acceptades durant una prova acordada amb el producte i el material reals.
Quan hauria de triar un comprador el model de doble extrusió KGB90AP?
Trieu KGB90AP quan el producte aprovat requereixi dos corrents de fusió per a una estructura especificada de doble capa o de doble color. Definir ambdós materials, la relació prevista entre els corrents i el mètode d'inspecció. No afegiu la segona extrusora només com a actualització general.
Quina informació de producte necessita Kinggle per a una proposta de màquina de 60L?
Envieu el dibuix o fotos del producte, dimensions, massa acabada i bruta, grau de resina, estructura de paret, requisits de gruix, objectiu de sortida i proves funcionals. Afegiu detalls del motlle i utilitats de fàbrica quan estiguin disponibles. Aquesta informació permet que la màquina, el capçal de matriu, el motlle i el pla de prova utilitzin la mateixa base de producte.
Com s'ha de comparar el consum d'energia entre els dos models?
Mesureu cada model mentre feu el mateix producte acceptat en condicions equivalents. Màquina de registre kWh, sortida acceptada, massa extruïda i auxiliars inclosos des de la mateixa finestra cronometrada. No compareu les classificacions del motor connectat o un cicle sec com si fossin resultats energètics del producte.
Envieu el producte abans de triar el model
Compartiu el dibuix, la resina, la massa bruta de paris, l'estructura de la paret, la informació del motlle, la producció acceptada i les utilitats de fàbrica. Kinggle pot confirmar si el KGB90A, KGB90AP o una altra plataforma s'adapta al projecte.
Sol·liciteu una proposta basada en productesFonts consultades per a aquesta guia
- Màquina de modelat per bufat acumulat Kinggle KGB90A 60L, descripció actual del producte i taula publicada, consultada el 9 de setembre de 2026.
- Màquina de modelat per bufat acumulador Kinggle KGB90AP 60L, descripció de doble extrusió i taula publicada, verificada el 9 de setembre de 2026.
- Manual d'instruccions de Moog DigiPack III, mètode de control de perfil de posició de l'acumulador, al qual s'accedeix mitjançant Kinggle.
- EUROMAP 46.2, versió 1.0, gener de 2014, mesura d'energia relacionada amb el producte per a un producte i motlle especificats.
- Procés de vendes Kinggle, informació de producte sol·licitada per a propostes de màquines, consultada el 9 de setembre de 2026.