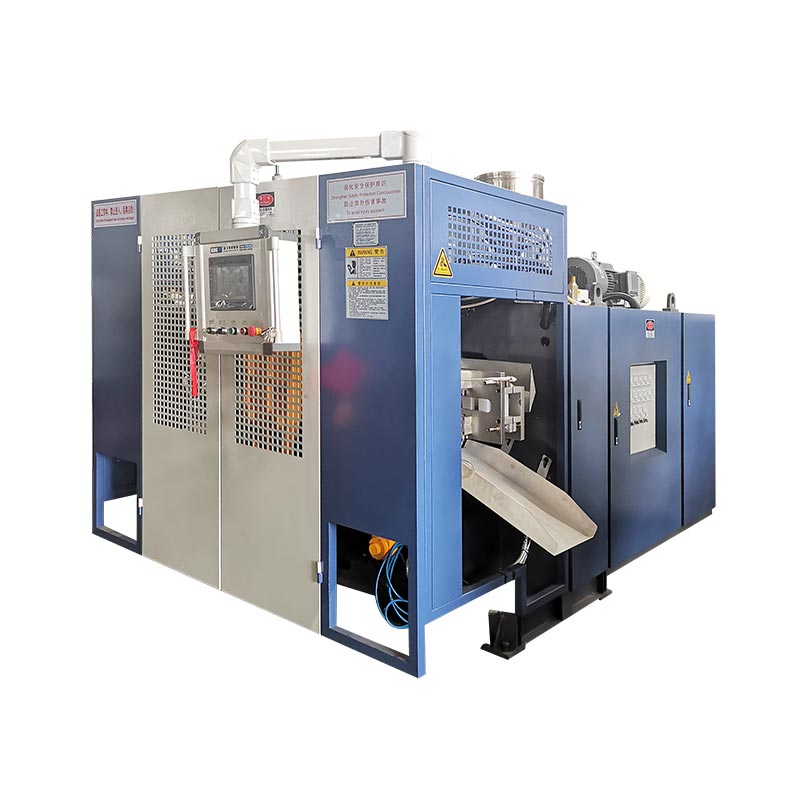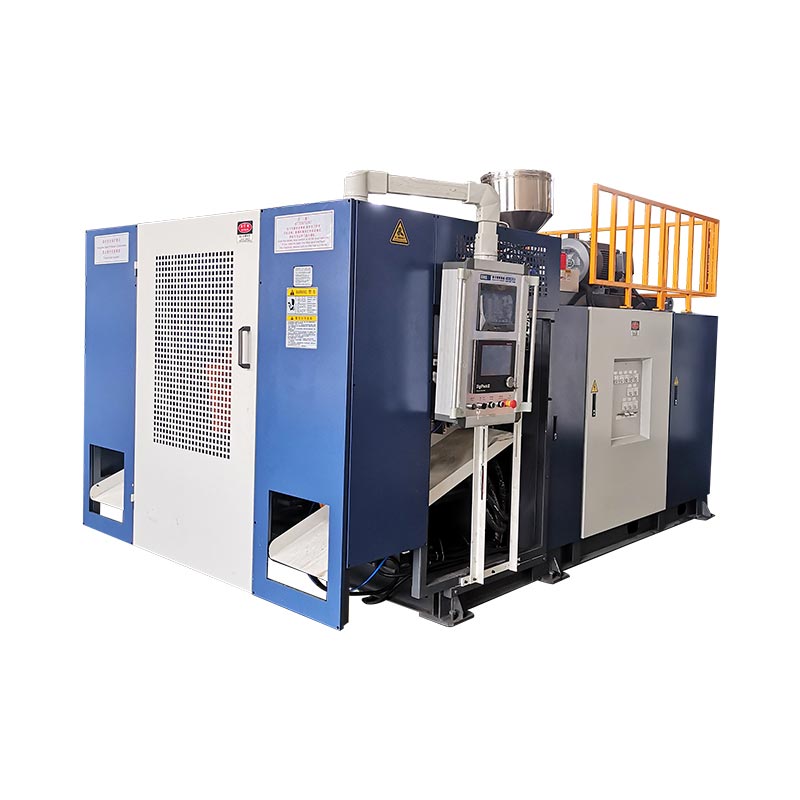

L'HMI és la visió de l'operador del procés, no el procés en si. Llegiu conjuntament els valors establerts, la retroalimentació real, l'estat de la màquina i l'historial d'alarmes abans de canviar una recepta.

Què estan dissenyades per mostrar les pantalles HMI principals
Els noms de pantalla i els dissenys varien segons la màquina, el programa PLC, les opcions i la versió del controlador. Els treballs subjacents són similars: seleccioneu un mode, comanda una acció, estableix un objectiu, mostra comentaris, mostra l'estat de la seqüència i explica a l'operador per què està bloquejada la següent acció.
| Grup de pantalla | Informació típica | Pregunta de l'operador |
|---|---|---|
| Principal / estat | Mode, estat del cicle, alarmes actives, posicions principals i estat de producció | Què fa ara la màquina? |
| Funcionament manual | Motlle, passador de bufat, tracció del nucli, carro, robot, extrusió i comandaments auxiliars | Aquest mecanisme es pot moure amb seguretat i respon? |
| Temperatura | Valor establert, valor real, estat de l'escalfador, desviació alta/baixa | El sistema de fusió és estable i llest? |
| Configuració de l'hora | Retards, temps de bufat, temps de refredament, temps de moviment i finestres de seqüència | El pas comença i acaba al punt previst? |
| Pressió i velocitat | Pressió o velocitat comandada per a moviments hidràulics seleccionats | La recepta de moviment és adequada per a aquest motlle i pas? |
| Selecció de la funció | Opcions instal·lades o habilitades i opcions de seqüència automàtiques | El programa està esperant una opció que no s'utilitza? |
| Entrada/sortida | Estats del sensor i interruptor; Ordres de sortida del PLC | El controlador veu la condició requerida i emet l'ordre? |
| Historial d'alarmes | Alarmes actives i anteriors amb hora o ordre | Quina falla es va produir primer? |
| Posició / calibratge | Posició de platina o acumulador, valors de referència i camps de calibratge | La posició mostrada coincideix amb la posició física? |
| Control de gruix de paret | Punts de perfil, comandament die-gap, funcions de fitxer i seguiment | El perfil s'alinea amb el parís i la part? |
Utilitza elGuia de programació parisonper a la pantalla de gruix de paret. Aquest article se centra en la seqüència de màquines més àmplia.
Llegeix el valor establert i el valor real com a parell
Un valor establert és una sol·licitud. Un valor real és la retroalimentació. Quan no estan d'acord, canviar la sol·licitud pot amagar el símptoma sense localitzar la falla.
Per a una zona de temperatura, primer comproveu si s'està comandant la sortida de l'escalfador. Si el valor establert és per sobre del valor real però la sortida roman apagada, inspeccioneu els permissius, l'estat d'alarma, la lògica de sortida, el cablejat, el contactor o el relé d'estat sòlid segons correspongui. Si la sortida està activada però la temperatura no augmenta, inspeccioneu el circuit de l'escalfador i la ubicació del sensor. Si la temperatura real supera, comproveu l'ajust, el contacte del sensor, el maquinari de canvi, la refrigeració i els canvis recents de recepta.
La mateixa lògica s'aplica a la posició. Una ordre d'obertura del motlle no és una prova que la platina s'ha mogut. Compareu l'estat de l'ordre, la retroalimentació del sensor, la pressió hidràulica, els enclavaments i el mecanisme físic.

Una seqüència de resolució de problemes d'alarma de set passos
- Fer la zona segura.Atureu el moviment automàtic si la condició podria danyar l'equip o exposar una persona. Seguiu el procediment aprovat per la planta.
- Grava la primera alarma.Fotografieu o anoteu el missatge, l'hora, la modalitat, el producte, la recepta, el pas del cicle i qualsevol esdeveniment anterior. Les alarmes posteriors poden ser conseqüències.
- No reinicieu immediatament.Un restabliment pot esborrar la millor pista. Llegiu l'historial d'alarmes i observeu quina condició ha fallat primer.
- Identifiqueu la condició que falta.Determineu si la seqüència està esperant la temperatura a punt, la protecció tancada, la posició del motlle, la posició de l'acumulador, la pressió de l'aire, la pressió hidràulica, el material, la casa del robot o un altre permissiu.
- Compareu l'estat de l'HMI amb la màquina.Si la pantalla indica que un interruptor de límit està apagat, inspeccioneu el dispositiu, l'objectiu, el cable i l'alineació. Si la pantalla diu que està encès però l'estat físic no està d'acord, atureu-vos i investigueu.
- Utilitzeu el mode manual només dins del procediment.Feu córrer un mecanisme alhora, amb l'àrea correcta neta i totes les garanties necessàries actives. No utilitzeu ordres manuals per derrotar un enclavament no resolt.
- Verifica la reparació.Esborreu la causa, reinicieu una vegada, feu una comprovació manual controlada i, a continuació, observeu diversos cicles automàtics abans de tornar la màquina a la producció normal.
Com les pantalles d'entrada i sortida redueixen l'error
Una pantalla d'entrada mostra què rep el PLC dels sensors, interruptors i sistemes externs. Una pantalla de sortida mostra les ordres del PLC. Junts, ajuden a separar un problema de seqüència d'un problema de dispositiu de camp.
| Observació | El que suggereix | Propera inspecció |
|---|---|---|
| El sensor físic canvia, l'entrada no | Problema de sensor, alineació, subministrament, cablejat o canal d'entrada | Inspeccioneu el dispositiu i el circuit mitjançant el dibuix elèctric |
| Hi ha l'entrada necessària, la sortida no s'activa mai | Una altra condició permissiva, de mode, de temporitzador, d'alarma o de seqüència és bloquejar l'ordre | Reviseu l'estat de la seqüència i totes les condicions relacionades |
| La sortida s'encén, l'actuador no es mou | Dispositiu de sortida, vàlvula, accionament, subministrament hidràulic/pneumàtic o restricció mecànica | Comproveu la comanda al dispositiu de camp i inspeccioneu el camí de l'energia |
| El moviment es produeix, la posició no es confirma mai | Interruptor de límit, transductor, objectiu, calibratge o problema de retroalimentació d'entrada | Compareu la posició física amb el valor de retroalimentació |
| L'alarma es repeteix al mateix punt de cicle | Temporització, posició o condició del procés repetibles | Tendència del valor relacionat i inspeccioneu la transició de la seqüència exacta |
Les funcions de sortida de força, si n'hi ha, pertanyen al personal de manteniment format. L'activació d'una sortida fora de la seqüència normal pot crear moviments inesperats o derrotar els enclavaments del procés.
Vista de fàbrica: controleu la recepta, no només la màquina
Molts "errors de la màquina" recurrents comencen amb canvis de receptes no documentats. Un segon torn hereta una temperatura, retard, velocitat, pressió o perfil diferents, però no té constància de per què ha canviat. L'alarma es converteix en la primera conseqüència visible.
Un registre pràctic de fàbrica inclou el número de producte i motlle, model de màquina, grau de material, revisió de receptes aprovades, operador, data, motiu del canvi, valor antic, valor nou, resultat mesurat i aprovació. Protegiu les receptes mestres i deixeu que els operadors ajustin només els camps requerits per la seva funció.
Feu una còpia de seguretat dels fitxers estables després de la posada en marxa i després d'un canvi de procés aprovat. Si un valor no té cap unitat documentada, rang segur o funció, confirmeu-lo amb la documentació elèctrica i de procés abans d'editar-lo. El corrent de Kingglepàgina de servei postvendatambé descriu la formació i el suport de manteniment preventiu; El suport específic de la màquina hauria d'utilitzar el número de sèrie i la versió real del programari.
Preguntes freqüents
Per què la màquina no s'engegarà en mode automàtic?
La seqüència pot estar esperant una condició de seguretat, temperatura, posició, pressió, material, robot o mode. Llegiu la primera alarma activa i comproveu les entrades relacionades en lloc de prémer repetidament Start.
Puc restablir una alarma i continuar la producció?
Només després que s'entengui la causa, la zona està segura i s'ha restablert l'estat corresponent. Els reinicis repetits poden amagar una fallada intermitent o causar danys a l'equip.
Quina diferència hi ha entre una entrada i una sortida?
Una entrada és un senyal que rep el PLC, com ara un interruptor de límit o una condició de pressió. Una sortida és una ordre que envia el PLC, com ara activar una vàlvula, un escalfador o un control d'accionament.
Per què la temperatura real és diferent de la temperatura establerta?
La zona pot estar encara escalfant, refredant-se, alterada pel flux de material, limitada per una fallada o afectada per un problema de sensor, escalfador, commutació o ajustament. Comproveu l'estat de sortida i la zona física abans de canviar el valor establert.
Totes les pantalles de Kinggle HMI són idèntiques?
No. Les pantalles i les funcions disponibles varien segons el model de màquina, les opcions, el programa PLC, el controlador de gruix de paret i la revisió del programari.