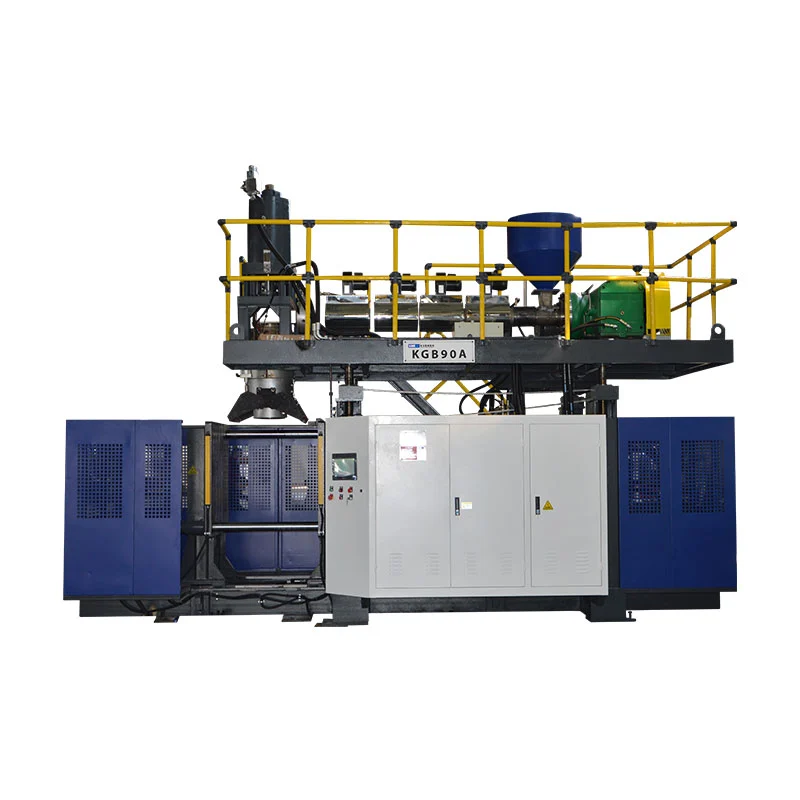

Dos caps, dos paris i dues cavitats sovint pertanyen al mateix concepte de producció, però no són termes intercanviables. El disseny correcte comença amb l'ampolla, el pas de sortida, l'espai del motlle i la demanda bruta de fusió, no un recompte objectiu.

Un comprador que demana una "màquina de bufat d'ampolles de quatre cavitats" pot rebre un capçal de matriu de quatre sortides, un motlle de quatre cavitats i una o dues estacions de motlle. Un altre comprador que demana una "màquina de modelat per bufat de doble cap" pot estar referint-se només a dos paris. A menys que la cita enumera cada element, les dues parts poden discutir el mateix nombre mentre imaginen equips diferents.
Aquesta guia separa aquests termes, utilitza les especificacions actuals de Kinggle 2L, 5L i 15L per mostrar els límits dimensionals darrere de la selecció del capçal i proporciona un mètode d'equilibri de massa per comparar conceptes d'un, dos, tres i quatre caps sense inventar la producció de producció.
Primer, anomena els quatre recomptes diferents
La paraulacaps'utilitza lliurement al mercat. Un capçal d'emmotllament per extrusió per bufat distribueix la fusió i forma la paris tubular. Un capçal de matriu multiparis té diverses sortides. Aleshores, el motlle es tanca al voltant d'aquests paris, i cada cavitat del motlle forma una part. Una estació és la posició completa de motlle i pinça que els rep. Una capa és una capa de material creada pel sistema d'extrusió i capçal de matriu.
| Compte | Significat físic | Exemple de pregunta del comprador | No assumeixis |
|---|---|---|---|
| Sortides de capçal | Obertures de les quals surten paris en un esdeveniment de modelatge | La proposta és simple, doble, triple o de quatre caps? | Que un recompte de sortida garanteix el mateix nombre d'ampolles acceptades |
| Parisons | Longituds de fosa tubular capturades pel motlle | Com s'equilibrarà el pes i el temps entre paris? | Que els punts de venda igualment espaiats sempre ofereixen paris iguals |
| Càries del motlle | Formes de peces formades en un motlle tancat | El motlle fa una, dues o quatre parts per esdeveniment? | Aquest recompte de cavitats descriu el nombre d'estacions de motlle |
| Estacions | Posicions completes de motlle i pinça utilitzades per la màquina | La màquina és una estació o una estació doble? | Que una segona estació és un segon cap de matriu |
| Capes | Capes de material a través de l'estructura de la paret | La peça és monocapa o multicapa? | Aquesta "doble capa" significa doble cap o doble cavitat |
La literatura d'equips independents fa la mateixa distinció. ElFitxa de dades de la llançadora d'extrusió contínua R&Benumera les configuracions de pinces d'una o dues estacions per separat de les configuracions de capçal de matriu amb múltiples sortides. Aquesta separació és útil en qualsevol RFQ: especifiqueu estacions, sortides de matriu, cavitats de motlle i capes en diferents línies.
Què canvia a mesura que un capçal de matriu guanya sortides?
Una màquina d'emmotllament per bufat de múltiples capçals, matrius múltiples o múltiples paris crea diversos parisons en paral·lel. Si el motlle i el procés estan dissenyats per capturar cada parís i formar una ampolla, les peces per esdeveniment d'emmotllament poden augmentar. El guany és condicional. Cada sortida necessita espai, flux de fusió, control de temperatura i una posició de cavitat corresponent.
Aquest diagrama és conceptual, no és un dibuix d'eines Kinggle. Els diàmetres de sortida reals, el pas, els canals de flux i la disposició de la cavitat depenen de l'ampolla i la màquina. "Dos caps", "tres caps" i "quatre caps" són, per tant, descripcions inicials més que especificacions completes.
Més capçals divideixen l'amplada de motllura disponible
Un sol parís gran pot utilitzar més de l'amplada de motlle disponible de la màquina. Quan diversos punts de venda comparteixen aquest espai, l'amplada de l'ampolla, el pas de la cavitat, la posició del coll, la butxaca del flaix i les connexions de refrigeració han d'encaixar una al costat de l'altra. El motlle també necessita prou acer entre cavitats i espai suficient per retallar i treure peces.
Més capçals augmenten la fusió total necessària per esdeveniment
Si un parís brut pesa 0,10 kg, quatre paris equivalents requereixen 0,40 kg per esdeveniment de modelatge abans de considerar qualsevol diferència en els seus pesos reals. L'exemple només explica l'aritmètica; no és una especificació d'ampolla Kinggle. Escurçar l'interval entre esdeveniments augmenta encara més la demanda horària de fusió.
Més caps creen més posicions per controlar
Quatre ampolles visibles després de l'obertura del motlle no demostren quatre processos equivalents. Una presa de corrent pot funcionar més calenta, una parís pot caure de manera diferent, una cavitat es pot refredar més lentament o una posició de retallada pot deixar un flaix addicional. Per tant, la sortida de diverses cavitats s'ha de comptar i inspeccionar per posició, no només com a total combinat.
Comparació original: límits de capçal Kinggle publicats per plataforma de màquina
Les pàgines actuals de modelat per extrusió per bufat de Kinggle descriuen configuracions opcionals de dos, tres i quatre capçals en diversos models. Les taules d'especificacions publiquen dimensions exactes per a referències d'un sol i dos capçals. No publiquen la presentació de tres o quatre capçals per a aquestes pàgines, de manera que aquests dissenys requereixen enginyeria del projecte en lloc d'extrapolació.
| Model Kinggle | Estació | Capacitat màxima del producte | Mida màxima del motlle (W×H) | Capacitat de fusió HDPE | Diàmetre màxim de la matriu d'un sol cap | Distància central de doble cap publicada | Diàmetre màxim de la matriu de doble cap |
|---|---|---|---|---|---|---|---|
| KGB2L | Solter | 2 L | 360 × 380 mm | 30 kg/h | 90 mm | 130 mm | 60 mm |
| KGB2D | Doble | 2 L | 360 × 380 mm | 55 kg/h | 90 mm | 130 mm | 60 mm |
| KGB5L | Solter | 5 L | 410 × 450 mm | 55 kg/h | 150 mm | 150-180 mm | 80 mm |
| KGB5D | Doble | 5 L | 410 × 450 mm | 80 kg/h | 150 mm | 150-180 mm | 80 mm |
| KGB15L | Solter | 15 L | 580 × 500 mm | 100 kg/h | 220 mm | 240–280 mm | 150 mm |
| KGB15D | Doble | 15 L | 580 × 550 mm | 120 kg/h | 220 mm | 240–280 mm | 150 mm |
Les pàgines de 2L de Kinggle també descriuen aplicacions de 50 ml a 2 L. Aquest rang identifica la família de productes; no vol dir que tots els contenidors de la gamma s'adaptin a cada nombre de persones. Una ampolla ampla de 2 litres pot requerir una única sortida, mentre que diverses ampolles estretes podrien adaptar-se a un concepte de cavitats múltiples. El volum màxim per si sol no pot decidir el disseny.


El que revelen les dades de Kinggle sobre la selecció del cap
1. El recompte d'estacions i la geometria del capçal són opcions independents
Dins del parell de 2L, tant els models d'estació única com de doble estació publiquen el mateix límit d'un capçal únic de 90 mm, una distància central de doble capçal de 130 mm i un límit de pins de doble capçal de 60 mm. Els parells de 5L i 15L segueixen el mateix patró a les seves respectives plataformes. Una segona estació canvia com s'alternen els motlles; no canvia automàticament el nombre de sortides ni el to de sortida.
2. Un disseny de doble capçal té menys diàmetre disponible per sortida
Totes les plataformes publiquen un diàmetre màxim més petit de pins per a la referència de doble cap que per a la referència d'un sol cap: 60 enfront de 90 mm a 2L, 80 enfront de 150 mm a 5L i 150 enfront de 220 mm a 15L. Això no prediu el diàmetre de l'ampolla acabat, però mostra per què "afegir un altre cap" no és només una configuració de sortida. La geometria de la matriu, la parís i l'ampolla canvien junts.
3. Les plataformes més grans publiquen referències de motlles i espais de sortida més àmplies
La referència màxima del motlle creix des de 360 × 380 mm al parell de 2L fins a 410 × 450 mm al parell de 5L i fins a 580 mm d'ample en el parell de 15L. La distància central de dos capçals publicada creix de 130 mm a 150-180 mm i després 240-280 mm. Aquestes xifres connecten la selecció de la plataforma amb l'espai entre ampolles, no només els litres nominals.
4. Els models aparellats de doble estació publiquen més capacitat de fusió
Els exemples de doble estació publiquen una capacitat de fusió de HDPE més alta que els seus socis d'una estació: 55 enfront de 30 kg/h a 2L, 80 enfront de 55 kg/h a 5L i 120 enfront de 100 kg/h a 15L. Les diferències no tenen una relació única i no demostren un multiplicador de sortida. Mostren per què el sistema d'extrusió pertany al mateix càlcul que les estacions i els capçals.
5. Les reclamacions de tres i quatre caps necessiten un dibuix específic del producte
Les descripcions dels productes permeten configuracions flexibles de 2/3/4 de capçals múltiples, però les seves taules no indiquen una distància central universal de tres o quatre caps. Inventar aquestes dimensions des de la fila de dos capçals ignoraria l'amplada de l'ampolla, l'acer del motlle, el pas, la ubicació del coll i l'accés al servei. El següent document correcte és un disseny de capçal i motlle proposat basat en el dibuix de la part del comprador.
Seleccioneu el recompte de caps de l'ampolla, no des d'un multiplicador desitjat
Una cotització de fàbrica es torna més fiable quan el comprador dóna al proveïdor una definició completa del producte. Comenceu amb el SKU més ample i pesat destinat a la família d'eines proposada. A continuació, comproveu si els productes més petits poden compartir la mateixa màquina sense forçar un compromís poc pràctic.
Amplada de l'ampolla i distància central
La distància central es mesura entre les línies centrals de sortida adjacents. Ha de coincidir amb la disposició de la cavitat prou a prop perquè cada parís entri a la posició correcta del motlle. L'amplada del cos de l'ampolla és només una part del requisit. L'acabat del coll, el mànec, la butxaca del flaix, la zona de pessic i la paret del motlle entre cavitats també consumeixen espai.
Pes parcial i massa bruta de paris
El pes de l'ampolla acabada no és la massa que l'extrusora ha de subministrar per a cada esdeveniment. El parís brut inclou el material capturat per a l'ampolla més el flaix superior i inferior i qualsevol altre material retallat. Multipliqueu la massa bruta d'una posició per totes les posicions actives i, a continuació, compareu el total amb el sistema d'extrusió a la velocitat d'esdeveniment planificada.
Refrigeració i eliminació
Més cavitats poden crear més calor per eliminar a cada motlle tancat. Els camins d'aigua desiguals poden fer que una cavitat sigui lenta. Després de l'obertura del motlle, la cèl·lula ha de separar, retallar, provar i transportar totes les parts sense col·lisions ni acumulacions excessives. Una màquina d'emmotllament pot completar el seu moviment mentre que l'equip aigües avall ja és el coll d'ampolla de producció.
Estratègia SKU
Un motlle d'alta cavitat pot adaptar-se a una família d'ampolles estable i estreta. Pot ser menys atractiu quan les comandes són curtes, els dissenys canvien sovint o una gran part de les SKU no poden utilitzar el mateix to. Compareu la demanda anual de peces bones i el temps de canvi per SKU. No dimensioneu cada motlle al voltant d'un pic estacional tret que la resta de la fàbrica pugui utilitzar aquesta capacitat.
Calcular resultats realistes amb esdeveniments, parts i balanç de masses
El cicle sec del catàleg i el recompte de capçals no són suficients per preveure ampolles comercialitzables. Utilitzeu dos càlculs connectats: un per a peces acceptades i un altre per a la demanda bruta de fusió.
Bones parts per hora = esdeveniments de modelat estable per hora × peces formades per esdeveniment × fracció acceptada
Demanda bruta de fusió (kg/h) = esdeveniments d'emmotllament estable per hora × massa bruta total de paris per esdeveniment (kg)
La fracció acceptada ha de provenir de la definició de qualitat del comprador i d'una prova acordada o d'un supòsit de planificació honesta. La massa de paris bruta total és la suma de totes les paris utilitzades en un esdeveniment. Si quatre punts de venda no proporcionen la mateixa massa, registreu les quatre posicions per separat abans d'afegir-les.
Un exemple hipotètic transparent
Suposem que un disseny proposat de quatre sortides forma quatre ampolles per esdeveniment. Durant una prova estable, no un cicle sec, la cèl·lula completa 300 esdeveniments de modelat per hora. Si la fracció acceptada pactada és 0,97, la bona producció calculada és de 300 × 4 × 0,97 = 1.164 ampolles per hora. Si la massa bruta total de paris per esdeveniment és de 0,44 kg, la demanda bruta de fusió és de 300 × 0,44 = 132 kg/h.
Aquests números són només un exemple d'ensenyament i no són un resultat del model Kinggle. Demostren per què una màquina de quatre capçals no és adequada automàticament: l'extrusora proposada necessitaria una capacitat verificada per al material i les condicions, mentre que la refrigeració i tots els passos aigües avall haurien de mantenir la velocitat i la qualitat de l'esdeveniment. Substituïu les dades mesurades del projecte abans de prendre una decisió de compra.
de KinggleGuia de la màquina de modelat per bufat continuexplica com es combinen el recompte d'estacions, les cavitats del capçal i el temps de cicle. Per a la planificació de la planta, també verifiqueu les condicions elèctriques, d'aire comprimit i de refrigeració amb elGuia d'utilitat de la màquina de modelat per bufat.
Posada en marxa en fàbrica: qualificar cada presa i cavitat com a posició
Una mitjana combinada pot amagar una posició feble. Si tres ampolles passen un control de pes i una és lleugera, la seva mitjana pot semblar acceptable encara que una cavitat sigui inestable. Durant l'acceptació i la posada en marxa de la fàbrica, etiqueteu cada sortida de matriu i la posició de la cavitat i preserveu aquesta identitat mitjançant el retall i la inspecció.
Establiu una línia de base posició per posició
- Identifiqueu la màquina, el capçal de matriu, el motlle, el lot de resina, la recepta i les condicions d'utilitat.
- Recull les peces en seqüència de cada posició de sortida/cavitat.
- Anoteu la massa bruta de paris quan el mètode d'assaig segur acordat ho permeti.
- Mesureu el pes acabat i les mateixes ubicacions crítiques de la paret per a cada posició.
- Inspeccioneu el pessic, l'acabat del coll, el flaix, les dimensions, l'aspecte i el rendiment de fuites.
- Enregistreu l'interval d'esdeveniments, els rebuigs, les alarmes, la intervenció manual i les parades aigües avall.
- Repetiu-ho després de restablir les condicions estables després de qualsevol ajust aprovat.
Canvieu un factor controlat alhora
Si un parís difereix, primer decidiu si el patró segueix la sortida de la matriu, la cavitat, el circuit de refrigeració o la posició aigües avall. Un registre coordinat és més útil que ajustar diversos valors HMI alhora. de KinggleConfiguració de l'HMI i guia d'alarmesrecomana registrar proves abans de canviar una recepta.
Comproveu la distribució de la paret, no només el pes total
Dues ampolles poden pesar el mateix i encara distribuir el material de manera diferent. Compareu els llocs definits de l'espatlla, el cos, el mànec, la base i el pessic quan siguin rellevants per a la peça. Si el projecte utilitza un control de paret programat, elGuia de programació parisonproporciona un mètode estructurat per connectar punts del programa amb regions mesurades.
Converteix la prova acceptada en una referència de manteniment
Conserveu les dades de posició aprovades, les condicions de temperatura, l'estat de neteja, les condicions de l'aigua i la identitat de les eines. Quan una posició es desvia més tard, el manteniment pot comparar-la amb la línia de base original. Elllista de control de manteniment preventiupoden portar aquestes observacions a les inspeccions rutinàries.
Combinacions habituals i el que cada descripció encara deixa obert
| Breu descripció | El que probablement vol dir | El que la RFQ encara ha de confirmar |
|---|---|---|
| Màquina de doble capçal i dues cavitats | Dos parisons alimenten dues cavitats de motlle per esdeveniment de modelat | Recompte d'estacions, pas de sortida, mida del motlle, pes de la part, capacitat d'extrusió i abast aigües avall |
| Màquina de bufat d'ampolles de quatre caps | Quatre sortides de matriu formen quatre paris en paral·lel | Si el motlle té quatre cavitats corresponents, el pas exacte i si tots els SKU s'ajusten |
| Màquina de doble estació i doble capçal | Dues estacions de motlle s'alternen al voltant d'un sistema de matriu de dues sortides | Nombre de jocs de motlles, seqüència d'esdeveniments, demanda de fusió, mètode d'eliminació i condicions de prova garantides |
| Màquina de bufat de quatre cavitats | Un motlle tancat pot formar quatre parts | Disposició de sortida de matriu, recompte d'estacions, equilibri de cavitats, refrigeració i sortida acceptada |
| Màquina de doble capa i doble capçal | Un sistema multicapa pot alimentar dues sortides | Recompte de l'extrusora, estructura del material, relacions de capes, recorregut de ferralla, sortides, cavitats i estacions |
"Màquina de fabricació d'ampolles de plàstic", "Màquina de bufat d'ampolles de HDPE", "Màquina d'ampolles d'extrusió", "Màquina de bufat de capçals múltiples" i "Màquina d'emmotllament d'extrusió per bufat multiparis" poden aparèixer a les cerques d'equips relacionats. Una especificació tècnicament completa hauria de seguir sent comprensible fins i tot quan canvien aquests noms de màrqueting.
Llista de comprovació de RFQ per a un projecte de modelat per bufat amb diversos capçals
Envieu el mateix producte i entrades de fàbrica a cada proveïdor. Demaneu a cada pressupost que respongui en el mateix ordre, amb les referències del catàleg separades de les garanties del projecte.
| Grup RFQ | Informació a aportar | Resposta del proveïdor requerida |
|---|---|---|
| Producte | Dibuix o mostres 2D/3D, capacitat, dimensions màximes, coll, mànec, línia de separació i geometria de retall | Plataforma de màquina compatible, orientació, disposició de la cavitat i qualsevol problema de disseny |
| Material | Grau exacte de resina, color/additius, pla de rectificat o PCR i dades del proveïdor | Àmbit proposat de cargol/extrusió, supòsits de processament i requisit de material de prova |
| Massa i qualitat | Pes acabat, paris/flash brut estimat, parets crítiques, dimensions i proves funcionals | Mètode d'assaig, mostreig per posició i definició d'acceptació |
| Sortida | Bones peces necessàries per hora, volum de torn/any, barreja de SKU i freqüència de canvi | Esdeveniments per hora, parts per esdeveniment, fracció acceptada suposada i càlcul de fusió bruta |
| Eines | Motlles existents o concepte de cavitat preferit | Recompte de sortides, distància central, rang de pins, mida del motlle, pas de la cavitat, jocs de motlles i disseny de refrigeració |
| màquina | Nivell d'automatització preferit i restriccions de fàbrica | Recompte d'estacions, pinça, extrusora, controls, per emportar i opcions incloses |
| Fàbrica | Potència estàndard, condicions aire/aigua, límits ambientals, terra, alçada i recorregut d'elevació | Full d'utilitat del projecte, disposició general, requisits de fonamentació/càrrega i d'autorització del servei |
| Aigües avall | Pla de retallada, proves de fuites, transport, etiquetatge, embalatge i manipulació de ferralla | Capacitat i límit de la interfície per a cada etapa inclosa i subministrada pel comprador |
No accepteu una línia de sortida sense les seves condicions de prova
Un document d'acceptació útil indica el dibuix de l'ampolla, la qualitat del material, el pes acabat i brut, les sortides actives i les cavitats, les condicions de refrigeració del motlle, la finestra d'execució estable, les proves de qualitat, el pla de mostreig i els equips aigües avall inclosos. Registra les parts acceptades per posició. Sense aquestes condicions, "pcs/h" pot descriure el moviment de la màquina, les peces formades abans de la inspecció o les ampolles ben embalades: tres resultats diferents.
Demaneu el disseny abans de congelar l'ordre de compra
El dibuix final hauria de mostrar les línies centrals de sortida de la matriu contra les cavitats del motlle, els límits del motlle i de la platina, les agulles de bufat, el mètode de retallat o descollar, el camí d'extracció i els espais lliures de servei. Per a una sol·licitud de Kinggle de tres o quatre caps, aquest dibuix és on es confirma el to específic del projecte; no s'ha de deduir de la taula de doble capçalera publicada.
Preguntes freqüents
Què és una màquina d'emmotllament per bufat amb diversos capçals?
Una màquina d'emmotllament per bufat de diversos capçals utilitza una disposició de capçal de matriu amb diverses sortides per formar diverses pares en un esdeveniment de modelat. El recompte de sortida, la distància central i la mida de la matriu han de coincidir amb la disposició de l'ampolla i la cavitat del motlle.
Una màquina de doble capçal és el mateix que una màquina de dues cavitats?
No. El doble cap descriu dues sortides de matriu o paris; dues cavitats descriuen formes de dues parts en el motlle. Normalment es dissenyen com un disseny de dues parts coincidents, però la cita ha d'especificar-los per separat.
Una màquina de bufat de quatre capçals fa quatre vegades més ampolles?
No automàticament. Pot formar més peces per esdeveniment d'emmotllament, però la bona producció real depèn de la taxa d'esdeveniment estable, la demanda bruta total de fusió, l'equilibri de la sortida i la cavitat, el refredament, el retall, les proves i la qualitat acceptada.
Com es selecciona la distància central del capçal de la matriu?
La distància central es selecciona a partir del pas de la cavitat i la disposició del producte proposats. L'amplada de l'ampolla, la posició del coll, les butxaques de flaix, l'acer del motlle, la refrigeració, les agulles de bufat, l'espai de retallada i d'eliminació afecten la dimensió final.
Una màquina pot canviar entre la producció d'un sol i de diversos capçals?
Pot ser possible una disposició diferent del capçal o d'eines en una plataforma dissenyada adequadament, però no s'ha de suposar. Confirmeu amb el proveïdor l'ajust mecànic, l'abast d'extrusió, els controls, el treball de canvi, la compatibilitat del motlle i els requisits de posada en marxa.
Què limita el nombre de cavitats en l'emmotllament per extrusió per bufat?
Els límits inclouen les dimensions del producte, l'espai disponible del motlle i la platina, el pas de sortida, la geometria de la matriu i de la paret, els requisits de la pinça, la capacitat d'extrusió, l'equilibri de refrigeració, l'eliminació de peces i la capacitat aigües avall.
Quines dades he d'enviar per a una cotització de màquines de diverses cavitats?
Envieu el dibuix de la peça o les mostres, la qualitat del material, el pes parís acabat i brut, les parets crítiques i les proves, la bona producció requerida, el pla SKU, les utilitats de fàbrica, els límits de disseny i els requisits aigües avall.