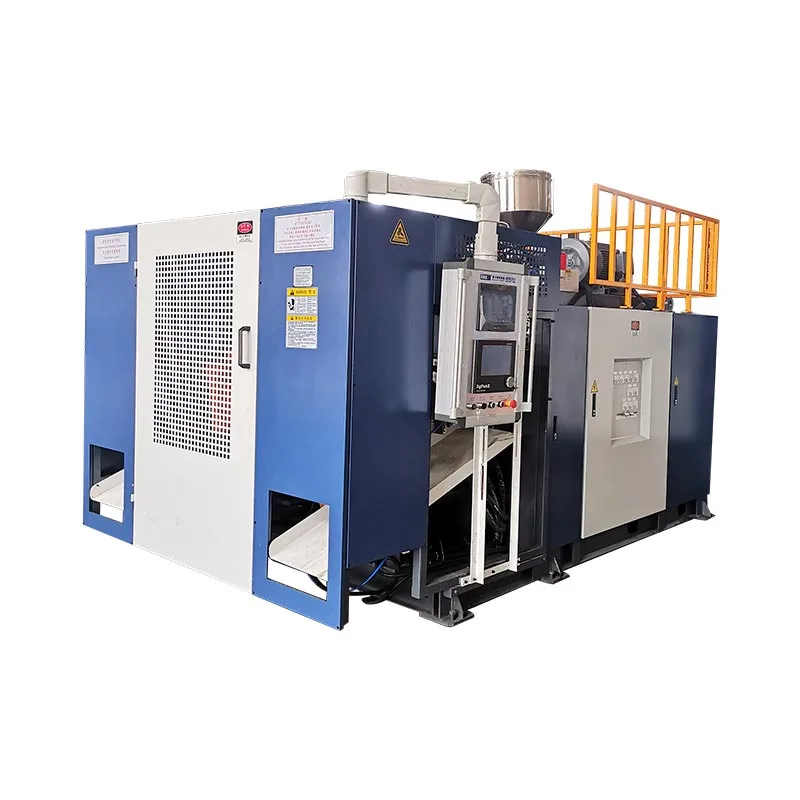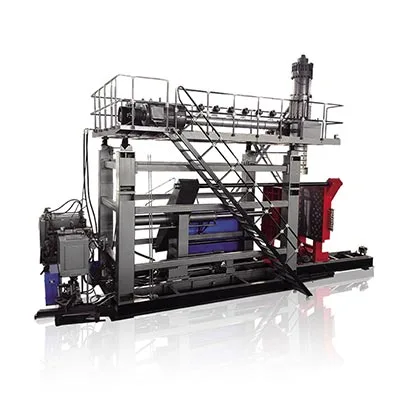

Trieu una màquina de bufat automàtica pel producte que ha de lliurar i les operacions incloses després de l'emmotllament, no per la paraula "automàtica" a la cotització. Per a l'emmotllament per extrusió per bufat, especifiqueu la resina, l'eina, l'extracció, el retall, la inspecció i la transferència com un sistema de producció. Recomanem aprovar la configuració contra els contenidors acceptats al punt de descàrrega final, no una xifra de cicle sec del catàleg.
Una màquina d'emmotllament pot executar un cicle automàtic mentre la gent encara treu el flaix, revisa ampolles o omple cartrons. Aquesta pot ser la disposició adequada per a una gamma de productes petita i canviant. És un arranjament incorrecte si el cas d'inversió suposa que aquests llocs de treball han desaparegut. Definiu el límit abans de comparar els preus.
Cinc decisions que importen abans d'una ordre
- Relacioneu el procés d'emmotllament amb la peça abans de comparar els nivells d'automatització.
- Definiu totes les operacions de transferència i acabat, inclòs el treball que es manté manual.
- Equilibra la taxa de modelat amb la capacitat de retallat, inspecció i embalatge.
- Proveu la recuperació d'avaria i els canvis, no només la producció ininterrompuda.
- Compareu el cost total de la línia per contenidor acceptat en les mateixes condicions.

Què cobreix "automàtic" en el modelat per bufat?
"Automàtic" descriu com es controlen les operacions. No identifica com es forma la part plàstica. Una màquina automàtica d'emmotllament per extrusió per bufat i una màquina de bufat d'ampolles de PET poden executar seqüències programades, però necessiten diferents preparacions de material, eines i arranjaments d'acabat. Un comprador que cerqui una màquina de modelat per bufat totalment automàtica hauria de resoldre primer la qüestió del procés.
En l'emmotllament per extrusió per bufat, la màquina forma un tub fos anomenat paris. El motlle captura aquest tub i l'aire forma la part buida. L'emmotllament per bufat estirat de PET utilitza una preforma que s'estira i s'infla. Aquestes diferents formes inicials expliquen per què una guia de càrrega de preformes de PET no és una guia de compra completa per a una línia d'ampolles de detergent HDPE.
| Decisió | Emmotllament per extrusió per bufat | Estirament per bufat de PET |
|---|---|---|
| Forma inicial | Parison fosa extruïda | Preforma de PET |
| Context de compra comú | Ampolles de HDPE, envasos manipulats i peces buides industrials | Ampolles de begudes transparents fetes de preformes |
| Preguntes d'automatització | Alliberament de peces, eliminació de flaix, retall, prova i transferència | Manipulació de preformes, seqüència d'escalfament/estirament de bufat i transferència d'ampolles |
Referència del procés:Guia de la màquina de modelat per bufat de Kinggle. La geometria del producte i el grau de resina determinen l'elecció final del procés.
Separa la màquina, la cèl·lula i la línia
Un cicle automàtic a nivell de màquina cobreix la seqüència d'emmotllament acordada. Una cel·la automatitzada afegeix una manipulació o un acabat definits al voltant d'aquesta màquina. Una línia de producció connecta operacions successives mitjançant un límit de producte acceptat acordat. L'embalatge pot estar dins d'aquest límit o pot seguir sent una operació de fàbrica independent.
Aquestes són distincions de compres útils, no una promesa que tots els proveïdors utilitzin la mateixa terminologia. Posa les operacions reals a l'especificació. "Completament automàtic" sense una llista d'equips deixa massa espai per a diferents interpretacions.
Afavorim una descripció específica com ara "emmotllament automàtic, extreure orientada, descarregat i descàrrega provada de fuites" per sobre d'una etiqueta àmplia. Indica al comprador on apareix el producte acabat i què encara necessita atenció. La reposició de material, el mostreig, la manipulació de ferralla i els canvis de cartró també necessiten propietaris, fins i tot quan la seqüència normal d'emmotllament s'executa sense manipulació manual repetitiva.
De la mateixa manera, el control automàtic no és el mateix que un accionament totalment elèctric. El tipus d'accionament, la disposició de l'estació, el recompte de persones i l'abast de l'automatització són opcions diferents. Reviseu cadascun d'ells amb la feina en lloc de tractar-los com una especificació premium.
Comenceu amb la peça i el calendari de producció
El volum nominal d'una ampolla no és suficient per especificar la seva línia de producció. Una ampolla rodona estreta i un recipient de mànec ample poden portar el mateix volum de líquid, però necessiten diferents motlles, eines per treure i suports. La línia ha de gestionar la forma externa real, no un "producte de 2 L" abstracte.
Comenceu amb el dibuix de la peça i l'estat d'acabat previst a la descàrrega. Enregistreu l'acabat del coll, l'obertura del mànec, les dimensions del cos, el pes objectiu i els requisits de qualitat crítics. Confirmeu el grau exacte de la resina, el paquet de color i les condicions de reciclatge o de rectificació acordades. Aquests detalls fan que una proposta de prova sigui rellevant per al treball previst.
Tradueix el pla de vendes en un requisit de fabricació
Definiu els contenidors acceptats per torn juntament amb el nombre de torns, les mides del lot i la freqüència de canvi. Una tarifa horària elevada és menys útil si la majoria de comandes necessiten tirades curtes i canvis d'eines amplis. Una cèl·lula més lenta però més fàcil de canviar pot adaptar-se millor a aquesta barreja de producció. No es pot arribar a cap conclusió només amb la màxima producció del catàleg.
Enumereu la família de productes, no només la primera ampolla de llançament. Identifiqueu la part més ampla, la més pesada i la part més difícil d'agafar o retallar. Aquests poden ser SKU diferents. A continuació, decidiu quins productes s'han d'executar a la construcció inicial i quins requereixen eines futures o equips separats.
- Congela l'article de prova:revisió de dibuix, resina, pes acabat i proves requerides.
- Estableix les condicions de lliurament:retallat, inspeccionat, orientat, comptat o envasat.
- Definiu l'horari:bons contenidors per torn, hores de funcionament i canvis de SKU prevists.
- Comproveu la família d'eines:motlles, pas del cap, accessoris de presa, nius de retalla i segells de prova.
- Aprova el sobre de la cel·la:serveis públics, protecció, accés al servei i flux de productes.
El recompte d'estacions, les sortides de matriu i les cavitats necessiten una revisió independent. Dues estacions no volen dir dos punts de venda. Una màquina d'emmotllament per bufat amb diversos capçals no fa que totes les ampolles siguin compatibles amb l'espai de sortida. Un capçal multicapa descriu la construcció de la paret, no el nombre de contenidors acabats per esdeveniment.
El de Kinggleguia multi-cap versus multi-cavitatexplica aquestes distincions de configuració. Utilitzeu aquesta revisió abans d'arreglar el disseny de l'automatització. Un cop assentada la disposició de la cavitat, l'equip d'emportament i acabat ha de preservar cada posició mitjançant la transferència i controls de qualitat.
Per tant, la consulta més útil inclou un dibuix, l'especificació del material, el calendari de producció i la definició de la qualitat. Per a una línia de producció d'ampolles de HDPE, una sol·licitud d'una "màquina automàtica de fabricació d'ampolles de plàstic" sense aquestes entrades no pot establir l'abast de línia adequat.
Comproveu els sistemes de màquina que estableixen la qualitat del producte
L'automatització aigües avall no pot reparar un parís inestable, un pessic inadequat o una peça que deixa el motlle massa tou per manejar-lo. El procés d'emmotllament ha de produir un article repetible abans que el sistema de transferència pugui oferir resultats repetibles. En cas contrari, el robot es converteix en una manera precisa de moure peces inconsistents.
Les parts importants d'una màquina d'emmotllament per bufat inclouen l'extrusora, el capçal de matriu, la unitat de subjecció, el sistema de bufat, els circuits de refrigeració i els controls. Reviseu la seva contribució a la part aprovada en lloc de triar només per noms de components. Una marca de PLC reconeguda, per exemple, no estableix les funcions de recepta subministrades ni la comunicació posterior.
| Sistema | Què revisar | Prova a demanar |
|---|---|---|
| Capçal d'extrusió i matriu | Idoneïtat de la resina, demanda bruta de paris i equilibri de sortida | Mostres de producció i condicions materials identificades |
| Control de París | Distribució de parets als llocs crítics de la peça | Mesures específiques de la posició i recepta desada |
| Motlle i subjecció | Ajust d'eines, pessic i alliberament lliure | Dibuixos aprovats i inspecció de peces modelades |
| Refrigeració i manipulació | Rigidesa de la peça als punts d'alliberament i adherència prevists | Prova de transferència amb la part real |
| Controls | Seqüència, alarmes, abast de la recepta i senyals aigües avall | Demostració de funcions i llista d'interfícies |
Una referència concreta: la màquina monoestació de 2 L de Kinggle
ElPàgina del producte KGB2Lenumera una capacitat màxima del recipient de 2 L, un cargol de 50 mm, una capacitat de fusió de HDPE de 30 kg/h i una mida màxima del motlle de 360 × 380 mm. També descriu configuracions de dues, tres i quatre sortides per a ampolles més petites en el rang de 100 ml-1 L. Aquests valors ajuden a seleccionar un treball proposat; no substitueixen una revisió d'eines.
La mateixa pàgina etiqueta 600 PC/HR com a "Sortida (cicle sec)". Aquesta no és la sortida acceptada d'una ampolla de xampú, motlle i línia d'acabat identificats. Un requisit de producció necessita el material real, el temps de refredament, les posicions actives i les condicions d'inspecció. Tracteu l'entrada del cicle sec com la referència de moviment publicada que és.
Per a una proposta de múltiples sortides, comproveu la massa bruta combinada de paris i l'ajust de la cavitat. El pes de l'ampolla acabat exclou el flaix que també proporciona l'extrusora. Més punts de venda poden augmentar la demanda d'extrusió, refrigeració i acabat junts. El recompte per si sol no pot establir una taxa de producció utilitzable.
Aprovaríem el sistema d'emmotllament només després que les mesures de les peces crítiques i el comportament de transferència siguin estables en les condicions acordades. Si afegiu un transportador abans de resoldre aquests problemes, el problema es mou més avall. Per a la distribució de paret, utilitzeuGuia de programació parisonal costat del dibuix del producte.
Especifiqueu la línia des de l'alimentació fins als contenidors acceptats
L'especificació més sòlida per a l'automatització del modelat per bufat segueix el producte a través de cada operació. Diu què rep cada mòdul, què lliura i qui és el propietari de la connexió amb el mòdul següent. Això és més útil que una llarga llista de robots, transportadors i sensors sense un límit de procés acordat.
Kinggle's publicatcapacitats d'automatitzacióinclouen el retallat, la inspecció i l'envasat aigües avall. Per a un projecte d'ampolla, tradueix aquesta capacitat a un abast definit. L'eliminació automàtica, la retallada del coll, les proves de fuites i l'embalatge són funcions diferents; cap s'ha d'assumir en silenci des de la presència d'un altre.
| Funcionament | Qüestió per resoldre | Comprovació d'acceptació |
|---|---|---|
| Alimentació | Qui subministra transport, mescla i control del nivell de material? | El material aprovat arriba a la tremuja sense una interrupció no planificada del subministrament. |
| Per emportar | On s'agafa la peça i quina orientació deixa la unitat? | Cap transferència perduda o marcatge inacceptable a l'article de prova. |
| Desbrillar i retallar | Quines funcions de flaix i acabat s'han eliminat? | Les vores, el coll i les obertures de mànec necessàries compleixen la definició de la peça. |
| Inspecció i rebuig | Quines proves estan en línia i com es separen les parts fallides? | Les mostres de reptes acordades s'identifiquen i s'encaminen correctament. |
| Transport i embalatge | Quin estat i disposició de l'ampolla ha d'arribar a la següent estació? | Treballs de transferència, acumulació i recompte final a la tarifa pactada. |
Doneu a cada límit un propietari d'integració anomenat. Si el proveïdor de la màquina proporciona la presa per emportar i un altre proveïdor proporciona el provador de fuites, algú encara ha d'aprovar l'orientació de l'ampolla, l'alçada de transferència, l'espaiat i controlar l'encaixada de mans. Comprar mòduls compatibles no és el mateix que comprar una cèl·lula integrada.
Acordeu com es representen les condicions de "preparat", "part present", "cicle complet" i d'error on es necessiten aquests senyals. Identifiqueu quin controlador inicia una parada i quina unitat informa de l'error inicial. L'arquitectura exacta és específica del projecte, però la responsabilitat no pot romandre vaga.
Comproveu el flux de ferralla per separat de la ruta del producte acceptat. El flaix eliminat necessita la recollida i una disposició acordada. La reutilització depèn dels requisits del material i del producte; una connexió automàtica del molinet no autoritza cap percentatge de rectificat. Mantingueu controlada la recepta del material.
Per a les proves de fuites d'ampolles, definiu el mètode de prova, l'aparell, la condició de segellat i les mostres de desafiament acordades. Una estació de prova ha de fer més que mostrar un resultat verd. Ha de separar les fallades de manera fiable i registrar els recomptes sense deixar que les peces rebutjades tornin desapercebudes al transportador de bon producte.
El dibuix de l'abast també hauria de mostrar l'accés al manteniment i al canvi de motlle. Utilitzeu Kinggleguia d'utilitat i disseny de fàbricaper coordinar potència, aire, aigua i espai amb tots els auxiliars inclosos.
L'entrega pot limitar la sortida abans que ho faci la màquina d'emmotllament
Una línia de producció d'emmotllament per bufat ofereix només allò que les seves operacions connectades poden suportar. El mòdul més ràpid no pot compensar indefinidament un tallador, un provador o una estació d'embalatge més lent. Els buffers donen a la línia temps per recuperar-se d'una breu interrupció; no eliminen un desajust de capacitat persistent.
Primer, poseu la tarifa de tots els equips sobre la mateixa base. El nombre significa esdeveniments d'emmotllament, peces brutes, peces provades o contenidors acceptats? Cobreix només el funcionament continu o inclou la reposició i les parades ordinàries? Compareu les tarifes només després que aquestes definicions coincideixin.
Un exemple treballat amb una base de producció assumida explícitament
Considereu una línia proposada que alliberi 480 contenidors per hora després de l'emmotllament i el retall. Suposem que el seu provador de fuites d'una posició requereix 8 segons per a la seqüència completa de càrrega, prova, decisió i descàrrega. La seva capacitat ideal és de 3.600 ÷ 8 = 450 contenidors per hora. Aquestes són hipòtesis de planificació, no un resultat mesurat de la màquina Kinggle.
Velocitat d'entrada: 480/h · Capacitat ideal del tester: 450/h · Acumulació: 30/h
Fins i tot sense parades de prova, les peces entrades superen la seva capacitat en 30 contenidors per hora. Un buffer amb 15 posicions utilitzables ompliria 15 ÷ 30 = 0,5 hores, o 30 minuts. Començar la línia amb una cinta transportadora buida pot fer que una demostració breu sembli satisfactòria. El desequilibri encara existeix.
Ara considereu una parada completa del provador. A la velocitat d'entrada suposada de 480/h, les peces arriben a 8 per minut. Les mateixes 15 posicions lliures proporcionen només 15 ÷ 8 = 1,875 minuts, uns 113 segons, abans que la memòria intermèdia estigui plena. La taxa d'acumulació durant una desacceleració i durant una parada completa són diferents.
Aquests càlculs només són útils si les posicions són realment útils. Una ampolla que s'inclina, toca un protector o no pot conservar l'orientació requerida no crea una posició d'amortiment vàlida. Els controls també necessiten una resposta acordada abans que s'arribi al límit d'acumulació segura.
Comproveu la geometria i la velocitat
Les eines d'extracció i els transportadors han de manipular la peça en el seu estat real d'alliberament. Identifiqueu una ubicació d'adherència repetible. Comproveu si el coll, el cos o el flaix proporciona aquesta ubicació i si el retall l'elimina abans de la següent transferència. És possible que una funció disponible a la primera recollida no existeixi a la segona.
Resoldríem aquesta cadena de dades abans d'augmentar la velocitat de la màquina. Una línia que es transfereix a un ritme raonable i es recupera de manera previsible és un millor actiu de producció que aquella que necessita reposicionaments manuals repetits. La solució preferida pot ser una eina revisada, una seqüència de transferència diferent o una capacitat addicional aigües avall, no un cicle de modelat més ràpid.
Finalment, comptabilitzar els contenidors acceptats després del punt d'inspecció acordat. Mantingueu els recomptes bruts aigües amunt per al diagnòstic, però no els utilitzeu com a xifra d'enviament-sortida. El de Kinggleguia d'acceptació de fàbricaexplica per què la identitat del producte, els límits de recompte i el temps d'observació pertanyen al mateix registre.
Demostreu que la línia pot recuperar i canviar productes
Un funcionament automàtic suau demostra només un estat de funcionament. La producció també inclou la reposició, transferències fallides, peces rebutjades, transportadors bloquejats i canvis de producte. Aquests esdeveniments mereixen un lloc en el pla d'acceptació perquè la resposta determina si la cèl·lula torna a la producció controlada.
Des de la fàbrica, posaríem la recuperació de fallades per davant d'una demostració polida. Si una ampolla falla la recollida, la següent pregunta no és la rapidesa amb què algú la pot tornar a col·locar. Les preguntes són què va detectar l'error, quin moviment es va aturar i com la cèl·lula confirma un estat conegut abans de reiniciar-se. La correcció repetida de la mà és un símptoma a investigar, no un funcionament automàtic normal.
Quan una ampolla de parets primes es volca després de l'alliberament, comprovaríem l'adherència i les condicions de suport abans de canviar diversos paràmetres de procés. Reviseu la rigidesa de la peça a la transferència, els punts de contacte de la fixació i la seqüència de moviment. A continuació, proveu una correcció controlada i torneu a inspeccionar la peça. Més pressió de subjecció pot crear un defecte diferent en lloc de solucionar el primer.
La mateixa disciplina s'aplica quan augmenten els rebutjos de fuites. Conservar les mostres afectades i identificar la posició i el temps. Comproveu el segell de prova i l'estat de la fixació al costat del coll modelat i el pessic. Una connexió de prova de fuites i un contenidor amb fuites requereixen correccions diferents. Canviar la recepta d'emmotllament sense separar aquestes causes pot fer perdre temps i ocultar la falla.
Definiu la recuperació abans que es produeixi l'error
- Enregistreu l'error inicial, el mòdul afectat i la posició del producte.
- Porta la cel·la a l'estat definit pel disseny de control i seguretat aprovat.
- Feu que personal autoritzat resolgui la falla segons el procediment d'aïllament i accés establert.
- Reconcilieu les peces en les posicions de transferència, inspecció i rebuig abans de reiniciar.
- Continueu amb la seqüència de recuperació acordada i, a continuació, verifiqueu les comprovacions necessàries del producte.
Aquests són passos de planificació, no permís per entrar a equips vigilats o evitar un enclavament. La cèl·lula integrada necessita una avaluació de riscos que cobreixi les interaccions dels mòduls i les intervencions previsibles.ISO 12100:2010estableix principis generals per a l'avaluació i la reducció de riscos de la maquinària; el projecte també ha d'identificar els requisits específics de la màquina i de destinació aplicables.
Una recepta desada no és necessàriament un canvi complet
Una recepta pot recordar temperatures i moviments d'emmotllament mentre el selector, el niu de retall i el provador romanen ajustats manualment. Pregunteu quines posicions s'emmagatzemen, quines estan motoritzades i quines requereixen un canvi físic d'eines. de Technedocumentació d'automatització de processosofereix un exemple de la indústria de paràmetres vinculats al format per a les posicions de selector, desfent i comprovador de fuites. Això il·lustra l'abast a especificar; no estableix aquestes funcions a totes les màquines.
Definiu el temps de canvi de la part final acceptada d'un format a la primera part acceptada del següent, segons el mètode acordat. Enregistreu el treball d'eines, els ajustos, la transició de material i l'alliberament de qualitat per separat. Això exposa el que realment estalvia un record de receptes més ràpid i el que segueix sent una tasca mecànica o de procés.
Compareu el cost per contenidor acceptat, no les etiquetes d'automatització
Una comparació de màquines de modelat per bufat semiautomàtiques i totalment automàtiques hauria de començar amb el mateix producte i programa de producció. En cas contrari, la cotització més barata pot excloure simplement la manipulació, la prova o l'embalatge que inclou l'altra cotització. Compareu els límits de lliurament iguals abans de comparar els totals dels equips.
L'automatització és més defensable quan elimina una restricció repetitiva definida. Això pot ser l'eliminació manual del flaix, la transferència inconsistent, un lliurament d'inspecció difícil o una operació d'embalatge que no pot mantenir el ritme. Comprar més automatització sense identificar la limitació pot afegir treballs de manteniment i canvi sense millorar la producció acceptada.
Mantingueu el límit del cost tan ampli com el límit de sortida
Cost per contenidor acceptat = cost total dins del límit de producció acordat ÷ contenidors acceptats lliurats dins d'aquest límit
El numerador ha d'incloure els costos rellevants per a la comparació: material, mà d'obra, serveis públics, eines, manteniment i el capital seleccionat o tractament general. Utilitzeu el mateix mètode de comptabilitat per a les dues opcions. Un robot aigües avall no és gratuït perquè el seu cost es troba fora de la cotització de la màquina d'emmotllament.
Enumera les tasques humanes recurrents. Algú encara pot reposar material, moure ferralla, mostres de peces, substituir cartrons, mantenir eines i respondre a les alarmes. Estimar la càrrega de treball en un torn normal, no només mentre s'executa la seqüència automàtica. Decidiu si un operador pot atendre amb seguretat més d'una cel·la sense controls o recuperació retardats.
Utilitzar energia elèctrica en kWh per al període d'observació i envasos acceptats d'aquest mateix període. La potència en kW és una quantitat diferent. Incloure els auxiliars acordats a l'hora de comparar una línia completa, especialment si un compressor, refrigerador o molinet canvia entre les propostes. ElGuia de requisits d'utilitatexplica per què la potència connectada i la demanda operativa també haurien de romandre separades.
Per als canvis de format freqüents, examineu els accessoris i les eines de recanvi necessàries per a cada SKU. Un preu de cel·la inicial més baix es pot compensar amb canvis difícils o peces de format addicionals. Per contra, un sistema de transferència sofisticat pot ser innecessari per a un producte de baix volum amb una pràctica via d'acabat manual.
Recomanem classificar les propostes segons la restricció de producció que eliminen, la sortida acceptada que poden verificar i el treball recurrent que deixen enrere. Una cèl·lula més automatitzada es guanya el seu lloc quan aquests avantatges s'ajusten al calendari real de la fàbrica. "No tripulat" no és un argument financer suficient.
Demaneu casos de sensibilitat en lloc d'una reclamació de devolució universal. Compareu la demanda esperada, la menor utilització i els canvis més freqüents utilitzant els costos propis del comprador. Això fa que la decisió d'inversió sigui útil fins i tot quan canvien els volums de vendes o la combinació de productes.
Aprova la configuració abans de fer la comanda
Converteix el concepte seleccionat en una llista d'equips acordada, disseny de cel·les i protocol d'acceptació abans de la comanda de compra. L'ambigüitat més cara sovint no és un sensor que falta. És un límit que cada partit pensava que pertanyia a algú altre.
Per a un projecte d'ampolla compacta, elPlataforma monoestació de 2 Lofereix un punt de partida concret. El seu sobre de motlle publicat i les opcions de sortida múltiple d'ampolles més petites permeten una revisió de l'ajust inicial. El dibuix real, la resina, la disposició del capçal i l'abast aigües avall determinen la construcció proposada. No trieu aquesta configuració només des del volum.
Feu que la prova respongui a les preguntes de compra
La prova ha d'utilitzar la definició de producte acordada i incloure les operacions que donen suport a la sortida citada. Si la prova de fuites o la retallada forma part del límit de lliurament, demostreu-ho amb la cèl·lula en lloc de presentar un cicle autònom no relacionat. Preserveu la identitat de la mostra on diverses posicions podrien amagar una sortida o cavitat febles.
El registre d'acceptació ha de connectar cada reclamació amb un mètode, límit i resultat observat. Una paraula com ara "aprovat" sense la condició subjacent no pot guiar la posada en marxa a la fàbrica del comprador. ElGuia Kinggle FATproporciona un marc més complet per a aquesta evidència.
- Construir identitat:màquina, eines, versió de control i mòduls inclosos.
- Condicions de la prova:producte, resina, posicions actives i condicions d'utilitat.
- Qualitat:mesures crítiques, proves funcionals i motius de rebuig.
- Rendiment de la línia:recompte acceptat, període d'observació, parades i intervencions.
- Recuperació:escenaris d'error acordats i la seqüència de reinici demostrada.
- Lliurament:dibuixos, manuals, informació sobre eines, còpies de seguretat i elements oberts.
Separeu l'acceptació de fàbrica de l'acceptació del lloc on els serveis de la planta o els equips de tercers no es poden reproduir abans de l'enviament. Identifiqueu els controls restants amb antelació i assigneu-los la responsabilitat. Una prova de fàbrica no hauria de reclamar en silenci verificar les condicions que no incloïa.
La formació ha de cobrir el funcionament normal i l'automatització dels llocs de treball que deixa enrere. Els operadors han de reconèixer una transferència fallida, interpretar l'alarma inicial i seguir el mètode de recuperació aprovat. El manteniment necessita els dibuixos, la informació sobre les peces de desgast i l'accés necessaris per donar suport a la cèl·lula.
Parleu d'una configuració automàtica d'emmotllament per extrusió per bufat amb Kinggle.Envieu el dibuix del contenidor, el grau de resina, el pes acabat, les proves necessàries, el calendari de producció i les operacions aigües avall planificades a través delpàgina de consulta del projecte.
Contacte:sales@kinggle.com · +86-574-87103665. Un producte definit i un límit de línia fan que la revisió de la configuració sigui més útil que una sol·licitud de preu de la màquina.
Preguntes freqüents
Una màquina automàtica de modelat per bufat és el mateix que una línia de producció completa?
No. Una màquina automàtica pot controlar els moviments d'emmotllament mentre la retirada, el retall, la inspecció o l'embalatge del producte romanen separats. Una línia de producció completa defineix la transferència, els controls i el límit de qualitat entre aquestes operacions. Demaneu una llista d'equips i un disseny que identifiqui cada mòdul inclòs, tasca manual i servei exclòs. L'especificació de compra, no la paraula automàtica, determina què arribarà.
Una màquina de bufat totalment automàtica encara necessita operaris?
Sí. La reposició de material, el mostreig de qualitat, els canvis d'eines, el manteniment i la recuperació de fallades encara necessiten responsabilitats assignades. L'automatització pot eliminar la manipulació repetitiva sense eliminar totes les tasques de producció. Planifiqueu el personal al voltant del torn complet i la disposició real del servei, inclòs l'embalatge i la manipulació de ferralla. No obtingueu una estimació de mà d'obra a partir d'una demostració breu en què el personal de suport roman fora del marc de la càmera.
S'inclouen com a estàndard el descobriment automàtic, les proves de fuites d'ampolles i l'embalatge?
No assumis que ho són. La cotització ha d'identificar cada operació, l'equip subministrat, eines específiques del producte, mètode de prova i ruta de rebuig. Una unitat de sortida no és un comprovador de fuites i un transportador automàtic no és un sistema d'embalatge automàtic. Per a cada mòdul citat, pregunteu quina condició inacabada rep i quina condició acceptada ofereix.
Es pot automatitzar una màquina d'extrusió per bufat existent?
Possiblement, però la viabilitat depèn del sistema de control existent, la protecció, l'espai disponible, l'obertura del motlle, l'alliberament del producte i la disposició de la transferència. La peça també s'ha d'adaptar als accessoris de presa, retallat i inspecció proposats. Reviseu la cel·la completa abans de comprar un robot o un transportador per separat. Una modificació hauria d'incloure una responsabilitat d'integració definida, una avaluació de riscos actualitzada i una prova de producció acordada.
Com han de verificar els compradors la sortida d'una línia automàtica?
Comptar els contenidors acceptats al punt de descàrrega final acordat durant un període d'observació definit. Identifiqueu la resina, el producte, el motlle, les posicions actives, les utilitats i les operacions aigües avall incloses. Conserveu en el registre els rebutjos, les parades i les intervencions manuals. Informeu la producció bruta de modelat per separat de la sortida de línia acceptada. Un valor de cicle sec per catàleg no substitueix aquesta prova de producció.