
Calculeu la taxa de producció de la màquina de modelat per bufat dividint 3.600 per l'interval entre els esdeveniments de sortida en segons i, a continuació, multiplicant-lo per les peces produïdes en cada esdeveniment. Per estimar bones peces per torn, apliqueu el rendiment de qualitat mesurat i les hores de funcionament reals, i comproveu que l'extrusió i els equips aigües avall poden donar suport al resultat. Una especificació de cicle sec per si sola no estableix la sortida de l'ampolla acabada.
Baseu una decisió de capacitat en peces acceptades durant el període de producció planificat, no en el cicle més ràpid en un full d'especificacions. Per a l'emmotllament per extrusió per bufat, el càlcul de sortida ha de tenir en compte l'ampolla, les eines i la demanda de material. Les qualificacions d'estirament de PET no són un substitut d'aquests controls.
Com es calcula la producció de modelat per bufat per hora?
Comenceu amb un esdeveniment de recompte que un observador pugui identificar. Per a aquesta guia, un esdeveniment de sortida és un llançament de peces modelades d'un motlle en funcionament. Enregistreu l'interval mitjà entre aquests esdeveniments a tota la màquina, juntament amb el nombre de peces llançades cada vegada.
Si dues peces surten de la màquina cada 16 segons, el càlcul és de 3.600 ÷ 16 × 2 = 450 peces per hora de funcionament. Aquest és un càlcul il·lustratiu, no una qualificació de màquina Kinggle. Compta les peces modelades abans de restar els rebutjos i assumeix que l'interval indicat es pot mantenir.
Utilitzeu la fórmula correcta del temps de cicle
El temps de cicle de fabricació d'una estació no sempre és l'interval entre sortides de la màquina completa. De la mateixa manera, segons per part no és la mateixa quantitat que segons per esdeveniment de modelat de dues parts. Escriviu la unitat al costat de cada entrada abans d'introduir-la en un full de càlcul.
Durant un període mesurat, l'equació de temps de cicle equivalent transcorre en segons dividit pel nombre d'esdeveniments de sortida. Si els esdeveniments produeixen quantitats diferents, utilitzeu el mètode de recompte directe: el total de peces modelades dividit per les hores de funcionament.Glossari OEE de Vornetambé defineix la velocitat d'execució real utilitzant el recompte total i el temps d'execució.
Per calcular el temps de cicle a partir d'un enregistrament, mesura entre punts coincidents. Deu marques de temps consecutives contenen nou intervals, no deu. Per als cicles desiguals, dividiu el temps total transcorregut pel recompte d'intervals real en lloc de fer la mitjana d'una selecció de cicles ràpids.
Una entrada bàsica d'Excel és=3600/A2*B2, on A2 conté segons per esdeveniment i B2 conté parts per esdeveniment. Si la vostra fórmula de càlcul del temps de cicle ja retorna segons per part individual, feu servir=3600/A2. Multiplicant aquest resultat pel recompte de cavitats comptaria aquestes cavitats dues vegades.
Anomena el resultat segons les seves entrades. Un interval ideal dóna una taxa ideal. Un interval mesurat representatiu dóna una velocitat de carrera observada. Tampoc inclou automàticament els canvis ni les parades d'un torn complet. Mantingueu la distinció visible quan transferiu el resultat a un pressupost o programa de producció.
Comptar estacions, capçals i cavitats sense recompte doble
Una estació, una sortida de matriu i una cavitat de motlle descriuen diferents parts de la disposició de producció. de Kinggleguia multi-cap versus multi-cavitatels separa: les sortides formen paris, les cavitats formen peces i les estacions són les posicions de motlle i pinça. Els seus nombres no són multiplicadors intercanviables.
Imagineu dues estacions, cadascuna produint dues parts per llançament. L'estació A s'allibera als 0 i 32 segons; l'estació B surt als 16 i 48 segons. Cada estació es repeteix cada 32 segons, però la màquina completa allibera un parell cada 16 segons. El temps següent s'inventa únicament per explicar el càlcul.
| Base de recompte | Càlcul | Producció bruta |
|---|---|---|
| Màquina completa | 3.600 ÷ 16 segons × 2 parts | 450 parts/h |
| Totals d'estacions separades | 3.600 ÷ 32 segons × 2 parts × 2 estacions | 450 parts/h |
| Recompte doble incorrecte | 3.600 ÷ 16 segons × 2 parts × 2 estacions | 900 parts/h, incorrectament |
L'últim càlcul compta la segona estació dues vegades. La seva contribució ja està inclosa en l'interval de 16 segons de màquina sencera. En un registre de temps real, etiqueta cada esdeveniment amb la seva estació perquè una altra persona pugui reconstruir el càlcul.
No suposeu que afegir una segona estació conserva el mateix temps sota càrrega. La disposició proposada encara necessita suficient capacitat de lliurament, refrigeració i manipulació de material. Compareu l'horari de funcionament real, no només el recompte de les estacions. de Kingglecomparació d'una i doble estacióproporciona un context de configuració relacionat.
Compteu també les posicions actives. Si una cavitat està intencionadament fora de servei, la seva presència nominal al motlle no crea sortida. Si produeix una ampolla defectuosa, aquesta ampolla pertany al recompte brut i al recompte de rebutjos. Reduir l'entrada de la cavitat i restar de nou la mateixa ampolla rebutjada subestimaria la sortida.
Per a una disposició mixta, calculeu cada flux per separat i afegiu els resultats. Una mitjana compartida només és útil quan el seu recompte d'esdeveniments i el recompte de parts representen el mateix període d'observació. Això importa quan una estació s'atura mentre l'altra continua, o quan els dos motlles produeixen peces diferents.
Converteix la sortida de l'hora de funcionament en bones parts per torn
Un comprador que programa els lliuraments necessita un número diferent d'un operador que controla la velocitat de la màquina. Comenceu amb tot el torn, identifiqueu el moment en què la producció no està programada i, a continuació, registreu les parades durant el període de producció previst restant. Indica aquest límit de temps abans de citar un total de torn.
L'àmbit públic deISO 22400-2:2014descriu els KPI de fabricació a través de les seves fórmules, elements constitutius, comportament temporal i unitats. És una referència útil per a la mesura disciplinada. Aquest article utilitza les definicions pràctiques següents; no afirma que una màquina o una prova estigui certificada segons aquest estàndard.
Sota elMarc Vorne OEE, els canvis dins de la producció programada són pèrdues de disponibilitat. No desapareixen pel simple fet de ser planificats. El temps sense intenció de produir, com ara una pausa per menjar exclosa, té un paper diferent. Definiu el tractament abans de l'assaig en lloc de canviar-lo per millorar el percentatge final.
El rendiment de qualitat aquí significa peces acceptades dividides pel total de peces modelades, amb dos recomptes realitzats durant el mateix període i el mateix límit del procés. Si l'acceptació es produeix després de la prova de fuites, el treball no acabat que espera aquesta prova encara no està confirmat com a bon resultat. Documenteu qualsevol treball inicial o final en curs.
Quan utilitzar un càlcul OEE
Quan partiu d'una tarifa ideal, tingueu en compte la disponibilitat, la pèrdua de velocitat i la qualitat.Guia de càlcul de Vornedóna les següents relacions. La tarifa ideal ha de descriure el mateix producte i la mateixa configuració activa que la sortida comptada.
| Factor | Càlcul |
|---|---|
| Disponibilitat | Temps d'execució ÷ temps de producció previst |
| Rendiment | Velocitat bruta de carrera observada ÷ velocitat de carrera bruta ideal |
| Qualitat | Recompte de la primera passada ÷ recompte total |
| OEE | Disponibilitat × rendiment × qualitat |
Per tant, una bona producció es pot calcular com a tarifa ideal × hores de producció planificades × OEE. Utilitzeu fraccions, no percentatges sencers, en aquesta multiplicació. Un OEE del 78,4% introdueix la fórmula com a 0,784.
Trieu la ruta de tarifa ideal o la ruta de tarifa observada. Una velocitat de carrera observada ja reflecteix la velocitat aconseguida durant aquest període de carrera. Multiplicar-lo per un altre factor de rendiment per a la mateixa pèrdua de velocitat restaria la pèrdua dues vegades. Així mateix, una xifra mesurada de peces bones per torn ja inclou les parades i rebutjos dins d'aquest torn; no apliqueu un segon descompte d'eficiència general per descriure el mateix torn.
Comproveu si l'extrusora pot suportar la sortida objectiu
Una estimació de sortida també crea un requisit material. Utilitzeu la massa bruta processada per a cada peça modelada, no només el pes del recipient acabat. Per a aquest càlcul, la massa bruta inclou el material que es converteix en l'envàs i el seu retall associat, assignat de manera consistent entre les peces produïdes.
Suposem que la disposició hipotètica de 450 parts/h processa 90 g per peça modelada. La seva demanda de funcionament és de 450 × 90 ÷ 1.000 = 40,5 kg/h. Si l'ampolla acabada pesa 70 g, utilitzar només el seu pes net produiria una xifra inferior de 31,5 kg/h. Tots dos números es deriven d'hipòtesis il·lustratives, no d'un projecte d'ampolla mesurada.
La diferència de 9 kg/h és el material suposat associat amb el retall. La seva eventual recuperació no elimina el requisit de tramitació original. Feu un càlcul separat per a la resina comprada, el material recuperat i l'eliminació; el càlcul de càrrega de l'extrusora fa referència al material que passa pel procés.
de Kinggleguia de disseny del captambé connecta la massa d'esdeveniments amb la capacitat d'extrusió disponible. L'addició de cavitats pot augmentar les parts per esdeveniment, però també augmenta la massa necessària per a aquest esdeveniment. Un recompte de cavitat nominal més gran no pot resoldre per si mateix un límit de subministrament de material.
Compareu la demanda corrent amb una referència de rendiment aplicable al material i la configuració proposada. No diluïu la demanda fent-ne la mitjana durant una pausa per dinar o un tancament. La màquina ha de suportar la taxa de material mentre està produint, fins i tot si la taxa mitjana de canvi és menor.
Hi ha disponible un sostre de material preliminar kg/h dividit per kg brut per part. És només un càlcul de cribratge. No estableix el temps de refredament, la distribució acceptable de la paret, l'estabilitat dimensional o la sortida de l'equip de retall i inspecció. Aquests requereixen els seus propis xecs.
Per a la revisió inicial, poseu les capacitats d'emmotllament, extrusió i aigües avall en unitats compatibles i compareu-les. La tarifa admesa més petita identifica una restricció candidata, no una garantia de producció automàtica. Incloeu amortidors i interrupcions intermedis quan planifiqueu una línia completa i, a continuació, comproveu l'arranjament proposat amb el producte previst.
Exemple treballat: del temps de cicle a un pla de producció per torns
L'exemple treballat següent utilitza entrades hipotètiques per a una disposició d'emmotllament per extrusió per bufat. No és una qualificació de rendiment KGB2L. Mantingueu els mateixos supòsits de temps, recompte de parts i qualitat durant tot el càlcul, de manera que la velocitat de funcionament, el total del torn i la demanda de material es puguin comprovar entre si.
Suposem que un torn de vuit hores conté un descans de 30 minuts quan la producció no està programada. Durant la producció programada es produeixen 30 minuts més de parades. El temps de funcionament restant és de set hores. Durant aquest temps de funcionament, dues peces surten de la màquina cada 16 segons de mitjana i el 96% passa la inspecció sense retreball.
| Pas | Càlcul | Resultat |
|---|---|---|
| Producció planificada | 8 h menys 0,5 h pausa exclosa | 7,5 h |
| Temps d'execució | 7,5 h menys 0,5 h parades registrades | 7 h |
| Taxa bruta de funcionament | 3.600 ÷ 16 × 2 | 450 parts/h |
| Total de peces modelades | 450 × 7 | 3.150 parts |
| Parts bones de primera passada | 3.150 × 0,96 | 3.024 parts/torn |
| Bona sortida per hora prevista | 3.024 ÷ 7,5 | 403,2 parts/h |
| Bona sortida per hora de rellotge | 3.024 ÷ 8 | 378 parts/h |
| Demanda de material de funcionament | 450 × 90 g ÷ 1.000 | 40,5 kg/h |
Tingueu en compte que 450, 403.2 i 378 poden descriure el mateix escenari. Responen diferents preguntes. El primer es refereix a la producció bruta durant el funcionament. El segon distribueix la producció acceptada sobre el temps de producció previst. La tercera la distribueix per tot el torn. Un informe que omet el denominador deixa espai per a una comparació enganyosa.
Comproveu el resultat amb OEE
Només per a aquest exemple, suposeu un interval d'esdeveniment ideal de 14 segons amb dues parts per esdeveniment. Aquesta és una velocitat ideal d'unes 514.286 parts/h. La disponibilitat és 7 ÷ 7,5; el rendiment és 450 ÷ 514,286; la qualitat és 0,96. El seu producte és 0,784, o 78,4% OEE.
Aplicant elMètode de càlcul Vorne OEE, 514,286 × 7,5 × 0,784 retorna aproximadament 3.024 peces bones. El petit arrodoniment mostrat no canvia el resultat subjacent. L'interval ideal de 14 segons és un exemple de suposició, no un valor de cicle sec del catàleg.
Per a una comanda il·lustrativa de 12.000 peces acceptades, 12.000 ÷ 3.024 dóna uns 3,97 d'aquests canvis. Quatre torns proporcionen 12.096 parts calculades sota aquestes hipòtesis, abans de pèrdues addicionals específiques de comanda. Aquest és un escenari de planificació, no un compromís de lliurament o un motiu per ometre la validació d'inici.
Si les parades registrades augmenten de 30 a 60 minuts, el temps de funcionament es redueix a 6,5 hores. Amb altres hipòtesis sense canvis, la producció es converteix en 450 × 6,5 × 0,96 = 2.808 parts bones. Aleshores, l'ordre supera els quatre torns. Aquesta comparació mostra per què un petit canvi en el temps de funcionament disponible pot afectar la programació sense cap canvi en el cicle d'emmotllament.
Proveu el vostre propi càlcul de la taxa de producció
Els valors per defecte reprodueixen l'exemple hipotètic. Introduïu un interval mitjà observat durant el temps de funcionament, no una qualificació de cicle sec. No torneu a multiplicar per estacions si l'interval ja cobreix tota la màquina. Les dades es mantenen en aquesta pàgina.
- Parts brutes per hora de funcionament
- 450
- Estimació de bones parts per torn
- 3.024
- Bones parts per hora planificada
- 403.2
- Demanda de material durant el funcionament
- 40,5 kg/h
Els resultats són estimacions, no es garanteix la sortida. Els recomptes de parts decimals expressen una mitjana esperada. Aquesta calculadora no modela l'emmagatzematge de memòria intermèdia, l'inici de la comanda, el recompte de cavitats variables ni un mode OEE de tarifa ideal independent. Si els scripts estan desactivats, els resultats que es mostren segueixen sent l'exemple predeterminat.
Què us diuen les especificacions KGB2L de Kinggle sobre la capacitat
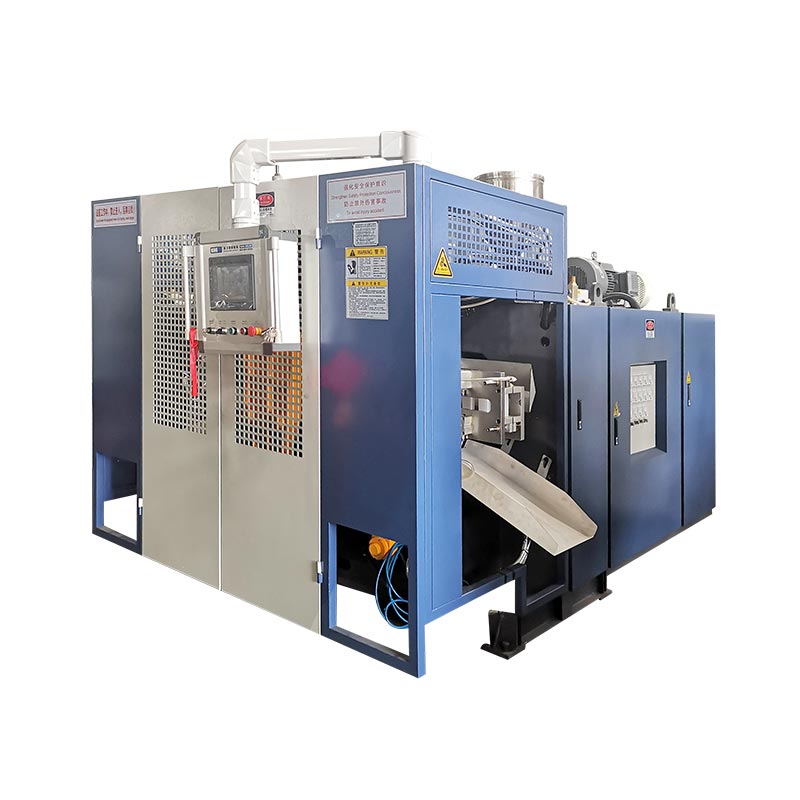
ElMàquina de bufat d'una estació KGB2L 2Lproporciona un exemple concret de com llegir un full d'especificacions. Els seus valors publicats descriuen diversos límits diferents. El volum del contenidor, la sortida del cicle sec, el rendiment del material i les dimensions del motlle responen cadascun a una pregunta de selecció diferent.

| Paràmetre publicat | Valor | Pregunta que ajuda a respondre |
|---|---|---|
| Capacitat màxima del contenidor | 2 L | El producte proposat es troba dins de la categoria de volum indicada? |
| Sortida (cicle sec) | 600 PC/HR | Quina referència de cicle sec indica el catàleg? |
| Capacitat de fusió HDPE | 30 kg/h | Quina referència de la taxa de material està disponible per a la selecció preliminar? |
| Diàmetre del cargol | 50 mm | De quina plataforma d'extrusió s'està discutint? |
| Mida màxima del motlle, W × H | 360 × 380 mm | Quin sobre de motlle publicat ha de tenir en compte la revisió d'eines? |
| Distància central de doble cap | 130 mm | Quina referència d'espaiat necessita comparació amb la disposició proposada? |
El camp del cicle sec no és un informe de prova per a una ampolla específica de 2 L. No reetiqueteu 600 PC/HR com a 600 contenidors acceptats per hora. Encara s'han d'establir la resina, el pes, la disposició de la cavitat, els requisits de refrigeració i els criteris d'acceptació del producte.
Utilitzeu la referència HDPE de 30 kg/h per a una comprovació de massa independent. En l'exemple treballat suposat 90 g de massa bruta per part, dividint 30 per 0,09 dóna unes 333,3 peces modelades/h com a sostre de pantalla només de material. Les 450 parts/h de l'exemple requeririen 40,5 kg/h, per sobre de la referència publicada.
Aquest càlcul no promet 333,3 parts/h del KGB2L. Indica que la massa i la taxa objectiu de l'exemple no es poden justificar amb la referència de 30 kg/h indicada. Una revisió del projecte necessitaria una configuració compatible diferent, hipòtesis de producte revisades o un objectiu de sortida diferent.
Tampoc l'espai entre dos caps demostra que hi caben dues ampolles. Comproveu el dibuix del motlle real amb el sobre publicat i la disposició completa d'eines. Per a productes més grans o més amples, el nombre de cavitats utilitzables ha de seguir el dibuix en lloc d'un multiplicador de sortida preferit.
Quan sol·liciteu una recomanació, envieu el dibuix, la qualitat del material, les estimacions del pes net i brut, la producció acceptada requerida i el patró de canvi previst. Això permet al proveïdor comprovar els supòsits de capacitat amb el maquinari proposat en lloc de respondre una pregunta aïllada sobre les ampolles per hora.
Verifiqueu la sortida abans de comprometre's amb una màquina
Feu que la sortida acceptada sigui la base de l'acord de capacitat. Les ampolles que surten del motlle i les ampolles netejades per a l'envasament són diferents. Abans de la prova, especifiqueu el punt d'inspecció i els requisits que ha de complir una ampolla per introduir el total acceptat. En cas contrari, la prova pot assolir el seu objectiu d'emmotllament sense resoldre el requisit de lliurament.
Per al KGB2L, mantingueu la xifra publicada de cicle sec de 600 PC/HR separada del compromís de sortida de l'ampolla. Confirmeu el material, el pes de l'ampolla, les cavitats actives i els requisits d'acceptació abans d'acordar la capacitat de producció. Una xifra de cicle sec només és insuficient per a un calendari de lliurament d'ampolles.
Quan una prova falla el seu objectiu, diagnostiqueu el dèficit abans d'augmentar la velocitat. Registra els intervals de sortida, les parades i les peces rebutjades per separat. Comproveu el temps d'espera a l'entrega de paris, el temps de refredament dins del motlle i les cues abans de retallar o provar fuites. Aquestes observacions distingeixen una restricció de modelat d'una restricció aigües avall.
Avalueu un ajust a la vegada i conserveu els registres d'abans i després. Jutgeu el canvi per la producció acceptada durant períodes d'observació comparables, no només per un cicle mostrat més curt. Registre les condicions del material i de les eines al costat del resultat. Si el recompte augmenta però més ampolles falla la inspecció, l'ajust no necessàriament ha millorat la capacitat útil.
Manteniu un registre que una altra persona pugui comprovar
- Identifiqueu la revisió del dibuix, el grau de resina, la barreja de materials, el pes objectiu i la disposició de la cavitat.
- Acordar les comprovacions d'acceptació i la posició on es comptaran les peces bones.
- Registre les hores d'inici i finalització, les exclusions programades, les parades de producció i els seus motius.
- Registra el total de peces modelades, les peces acceptades de primera passada i els rebutjos sense comptar dues vegades les peces reelaborades.
- Compareu la taxa observada, la demanda de massa bruta i la producció aigües avall durant períodes coincidents.
- Mantingueu les configuracions acordades, les observacions i les limitacions no resoltes amb l'informe de la prova.
Definiu què passa a l'inici i al final de la finestra de mesura. Una breu observació realitzada després de l'escalfament respon a una pregunta diferent d'una comanda sencera que inclou la posada en marxa i un canvi de motlle. Tots dos poden ser útils, però només quan l'informe identifica allò que s'ha exclòs.
Utilitza elGuia de prova d'acceptació de fàbrica de màquines de modelat per bufatper desenvolupar un registre d'inspecció més ampli. Un càlcul de sortida admet l'acceptació; no substitueix la inspecció del producte, les comprovacions d'equips o el contracte de compra.
| Camp de registre | Què entrar |
|---|---|
| Producte i configuració | Revisió de dibuix, material, pes, cavitats actives i estacions |
| Límit de mesura | Inici/final del rellotge, hora prevista, temps d'execució i ubicació del recompte |
| Comptes | Total de peces modelades, de primera passada bones, rebutjades i sense acabar |
| Condicions | Configuració gravada, condicions de refrigeració i aire, personal i auxiliars |
| Resultat | Bones parts per hora o torn indicat, limitacions i seguiment acordat |
Discutiu una estimació de capacitat específica d'un producte amb Kinggle
Requereix una estimació de sortida vinculada al dibuix del producte i la configuració de la màquina proposada. La proposta escrita ha d'indicar on es compten les peces acceptades, quant de temps dura el mesurament i quines condicions de producció s'apliquen. Sense aquests detalls, una xifra d'ampolles per hora no és una base sòlida per comparar ofertes d'equips.
Envieu el vostre dibuix de l'ampolla o els detalls de la mostra, la qualitat del material, la bona sortida necessària i el calendari de canvisPàgina de contacte oficial de Kinggle. Quan un valor encara sigui una estimació, etiqueteu-lo perquè la propera revisió pugui resoldre'l.
Ningbo Kinggle Machinery Co., Ltd.
Correu electrònic:sales@kinggle.com
Telèfon:+86-574-87103665
Ciutat de Yuyao, Ningbo, Zhejiang, Xina. Les dades de contacte es contrasten amb la pàgina oficial de contacte.
Preguntes freqüents
Quantes ampolles pot produir una màquina de bufat per hora?
No hi ha una xifra de sortida única per a cada màquina i ampolla. Dividiu 3.600 per l'interval de sortida de la màquina sencera en segons i, a continuació, multipliqueu per les peces modelades per esdeveniment. Apliqueu el rendiment de qualitat de primera passada per obtenir una bona sortida durant el temps d'execució. Per a la planificació del torn, també incloure les parades registrades i confirmar el material i la capacitat aigües avall.
Una màquina de doble estació sempre duplica la producció?
No. Dues estacions no estableixen la taxa de producció sense la seva sincronització i configuració reals. Si l'interval mesurat de tota la màquina ja inclou emissions alternes d'ambdues estacions, no torneu a multiplicar per dos. Compareu el temps de cada estació, les cavitats actives i la demanda de material abans d'estimar la sortida combinada.
La sortida del cicle sec és la mateixa que la sortida del producte acabat?
No. Un camp de catàleg etiquetat com a sortida de cicle sec no estableix la sortida acceptada d'un contenidor especificat. La pàgina KGB2L de Kinggle enumera 600 PC/HR sota aquesta etiqueta. Una reclamació de sortida específica d'ampolla necessita el material, les eines, el pes, les condicions de funcionament i els criteris d'inspecció, juntament amb un període de mesura definit.
Com afecta el pes del contenidor a la capacitat de producció?
El pes afecta el material necessari a una velocitat de producció determinada. Per al cribratge d'extrusió, utilitzeu la massa processada bruta per peça modelada, inclòs el seu retall assignat, en lloc de només el pes de l'ampolla acabada. Dividiu el rendiment de material disponible per aquesta massa bruta per obtenir un sostre preliminar. Aquest càlcul per si sol no estableix un cicle d'emmotllament assolible ni una sortida acceptada.
Quina informació es necessita per a una estimació de sortida precisa?
Proporcioneu el dibuix del producte, la qualitat del material, els peses nets i bruts, la disposició de la cavitat i l'estació, la sortida objectiu acceptada i el calendari de torns. Inclou les comprovacions d'acceptació i els equips aigües avall. Si existeixen registres de proves, proporcioneu recomptes totals, bons recomptes, moments i motius d'aturada. Mantingueu els valors assumits separats dels resultats mesurats perquè el proveïdor pugui identificar els buits d'evidència restants.
Abans de fer una comanda, acordeu per escrit la sortida acceptada, les condicions de prova i el mètode de recompte. Utilitzeu el registre de producció resultant com a base per al programa de lliurament.